



選択的レーザー焼結(SLS)3Dプリント:エキスパートガイドと業界インサイト
驚異的な138.4億ドル規模に達したアディティブ製造業界は、現代において最も急成長している製造技術の一つです。選択的レーザー焼結(SLS)は、その急速な台頭を支え、幅広い産業採用を促した革新的な3Dプリント技術の一つです。
この包括的ガイドでは、SLSプリントのワークフロー、メリット/デメリット、材料能力、用途など様々な側面について議論します。
選択的レーザー焼結(SLS)3Dプリントとは
SLS 3Dプリントは、ガイドされたレーザーを熱エネルギー源として使用し、原料粒子の層を焼結して強靭で耐久性のある造形物を作ります。粒子は加熱されると溶融せずに凝集します。これが溶融ではなく「焼結」プロセスと呼ばれる所以です。
また、SLS 3Dプリンタは卓上サイズから大型産業用まで多様な造形ボリュームがあり、レーザータイプ(ファイバー、ダイオード、CO2レーザー等)、レーザー出力、コスト、製造精度などの要因で異なります。
この技術は、機能部品の製造とラピッドプロトタイピングの両面で実用性が高く知られています。SLS 3Dプリンタ部品の望ましい材料特性は、製造業者と製品開発者にとって有望な要素です。
選択的レーザー焼結について、ワークフローを分解してより深く理解しましょう。
SLS 3Dプリントのワークフロー
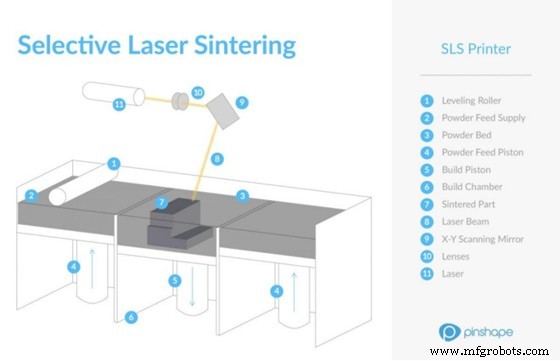
SLS 3Dプリントは多数のステップで実行されます。以下はほとんどのSLS 3Dプリンタで標準的なステップバイステップ手順です。
1. CADモデル準備
プリント対象パーツのCADモデルから始まります。最終モデルは、3Dプリントに適したファイル形式でSLSプリンタ内蔵UIまたはスライサーソフトウェアに転送されます。最も一般的なファイル形式はSTLです。
スライサーソフトウェアはCADファイルを3Dプリント用に準備し、レーザーの走査動作としてプリンタコントローラが解釈可能なコマンド(Gコードと呼ばれる)を生成します。ソフトウェアはまた、層厚、レーザー出力、解像度など最終造形品質を決定するユーザー定義設定も組み込みます。この段階で、プリント時間と材料消費量などの重要情報も予測されます。
2. プリント前チェック
SLS 3Dプリンタは操作に訓練と注意を要する高度な機械です。プリント開始前に、スムーズなプリントを確実にするためのチェックが実施されます。
造形室(パウダーベッド)が正しいレベルと正しい材料で充填されているか。さらに、プロオペレータはプリント前CADチェックも実施し、プリント可能性に影響する抜け穴がないか確認します。レーザービームを所望プリント経路に導くガルバノミラー(ガルバノメータ)のキャリブレーションが必要です。これらを駆動するサーボモーターも、最小エラーのためにホームポジションに戻されます。これらのキャリブレーションスケジュールは、メーカーがハンドブックで推奨していることが多いです。
3. パウダーの予熱
造形室内のパウダーは、プリント開始前に融点直下まで予熱されます。これによりレーザーの熱エネルギーが焼結のみに使用され、高速な3Dプリントが可能になります。
4. プリント実行
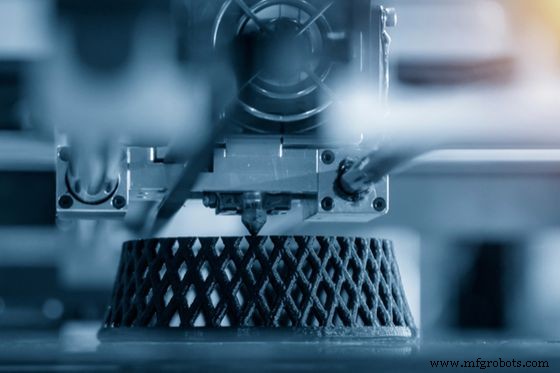
実際のプリントプロセス自体は非常にシンプルかつ独創的です。レーザーが(スライサーで事前に定義された)パーツの最上層を、パウダーベッドの表面上で走査します。レーザー出力は、層厚に相当する焼結深度を達成するよう精密に設定されます。SLS 3Dプリントの典型的な層厚範囲は0.05〜0.15mmです。その後、ベッドが1層分下がり、造形物とともに降下します。リコーティングブレード/ローラーによって新しいSLS材料層がベッド上に広げられます。レーザーが今度は第2層を走査し、前層と結合します。このプロセスがパーツ全体がプリントされるまで繰り返されます。
5. パーツ取り出しと後処理
プリント完了後、造形室内で一定時間冷却させます。冷却後、造形室から取り出します。パーツは未焼結パウダーに全方向から囲まれているため、取り出しプロセスはしばしば「デパウダリング(脱粉)」と呼ばれます。
SLS 3Dプリントのメリット
SLS 3Dプリントは多くの利点を備え、産業界で最も求められるアディティブ製造手法の一つとなっています。
1. 堅牢なパーツ
SLS 3Dプリントパーツは、機械的強度、引張弾性率、耐熱性、気密性・水密性など有利な特性を持ちます。これは焼結プロセスにより個々のポリマー粒子が強固に結合するためです。この堅牢性により、SLSプリンタは機能プロトタイプの開発・テスト用の一般的な装置となっています。これはテスト対象製品の外観だけでなく機能性も模倣します。
2. サポート構造不要
オーバーハングやブリッジなどの特徴を持つ3Dプリント構造物は、プリント中これらの要素を支えるサポート形状を必要とします。FDMなど多くの3Dプリント手法では、これらサポート構造のプリントに多くの時間と材料を浪費します。しかし、選択的レーザー焼結ではこれは懸念事項ではありません。造形物全体がルーズパウダーのプールに包まれているため、造形中すでに十分に支持されています。これは時間短縮になるだけでなく、コストも削減します。
3. 高速
これらの機械は高速3Dプリンタと見なされ、業務用プリント速度は最大48mm/hrに達します。これはかなりの代替3Dプリント手法を上回ります。さらに、このプロセスのワークフローは多くのステップに分かれていますが、かなり時間効率が良いです。レーザー走査はほぼ瞬時で、造形室を取り外して別のものと交換すれば最初のものが冷却中に次のプリントを開始でき、バッチプリント(次項参照)の可能性もあります。
4. バッチプリント
3Dプリンタは多様な造形室ボリュームがあり、大型機では一方向で最大750mmです。生産的なアプローチは、バッチプリントを採用して造形室ボリュームを効率的に活用することです。これは、できるだけ多くのパーツを造形室内に「バッチ」として収めることを意味します。レーザー走査自体が非常に速いため、バッチプリントでは1回の走査で単一パーツではなく複数パーツの層を焼結でき、プリント時間を数時間節約できます。
5. 高い寸法精度
SLSは非常に精度の高いパーツを生成します。前述の通り、層高は0.05mmまで低減可能。さらに、ほとんどの3Dプリンタは±3%以内の製造公差を達成可能。パウダーベッドが提供する充填圧力も反りの最小化に寄与します。このため、SLS 3Dプリントパーツはニアネットシェイプに近く、大規模な後処理を必要としません。
SLS 3Dプリントのデメリット
あらゆる製造プロセスと同様、SLSにはメリットに加えてデメリットもあります。SLS採用前に留意すべきポイントをいくつか紹介します。
1. 限定的な原料オプション
選択的レーザー焼結は強力な材料カタログを提供しません。ナイロンのいくつかのタイプ、熱可塑性エラストマー、TPU(熱可塑性ポリウレタン)以外、SLS対応材料は少し入手困難です。物理的外観もグレーっぽい金属調仕上げに限定されます。科学研究がSLSプリントの材料範囲を拡大しつつありますが、現時点では明確なデメリットです。
2. 粒状の表面
最終造形物は寸法精度が高いものの、滑らかで光沢のある表面ではありません。多くの場合、製造要件を満たすためにさらなる表面処理が必要です。ステレオリソグラフィーなど競合技術は、はるかに優れた表面仕上げを実現します。この問題に対処する一般的な後処理方法については次のセクションで議論します。
3. 高価なプリンタ
SLSプリンタは一般的に高価な機械です。安価なバージョンでも5,000ドル以上、ハイエンド版は10万ドル以上の支出を見込む必要があります。ただし、初期投資は比較的低い材料費とプリントコストで多少相殺されます。また、高価ではないが十分な仕様を持つ革新的なベンチトップ3Dプリンタの新たな波が市場に参入しています。3Dプリントサービスコストについてさらに学ぶ。
4. 健康と環境への危険性
SLS材料は粒子サイズ20ミクロンまでの微細粉末形態で提供されます。このような微細な粒子は容易に呼吸器系に入り健康問題を引き起こす可能性があります。焼結により発生するヒュームが作業環境外に漏れ、環境に悪影響を与える可能性もあります。オペレータは、これらの材料を扱う際、マスクや手袋など適切なPPE(個人用保護具)の使用を推奨されます。
SLS 3Dプリントに適した材料
焼結可能な粉末ポリマーがSLS材料の主要クラスです。このカテゴリに属する主要材料を以下にまとめます。
1. PA12
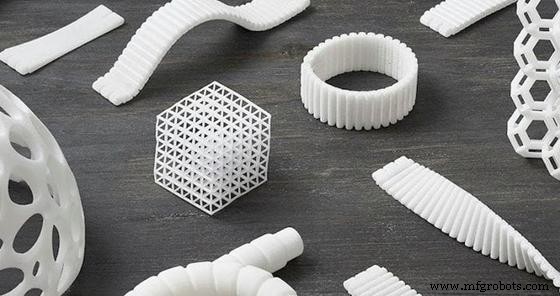
PA 12はナイロン12、ポリアミド12としても知られます。優れた引張強度、靭性、柔軟性を持ち、耐薬品性と耐熱性もあるため、機能製品に最適な候補です。3Dプリント後はやや粒状のマットな表面になります。本来は白色ですが、他の色に染色しやすいです。
2. PA11
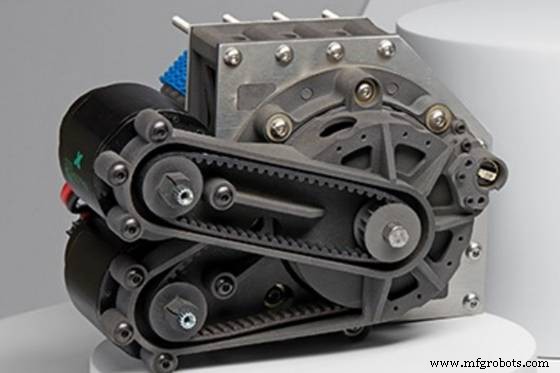
ポリアミド11/ナイロン11は生体適合性、強度、柔軟性、耐熱性、耐薬品性を持ちます。等方的挙動で知られ、自動車内装、義肢、医療機器など特定の荷重負担用途に最適です。
3. アルミダイド(Alumide)
アルミダイドはアルミニウム粉末充填ナイロンです。この混合はより高い強度と剛性のために作られます。さらに、アルミニウムが純ナイロン材料(PA12やPA11)ほど粒状でない光沢のある金属調外観を最終製品にもたらします。
4. PA-CF
カーボンファイバー充填ナイロンは、エリートレベルの強度と衝撃耐性を持つ高性能コンビネーションです。カーボンファイバー製品の特徴として非常に軽量です。一般的な用途にはジグ、治具、軽量自動車部品があります。
SLSプリントパーツの表面仕上げオプション
後処理については前述で触れましたが、専門家が使用するさまざまな技術を強調していませんでした。しかし、デパウダリング後のパーツ表面仕上げは理想的ではありません。製造要件に応じて、多数の表面処理を適用できます。
1. 手作業サンディング/グラインディング
様々なグレードのサンドペーパーやグラインディングマシンを用いて均一な表面処理を施し、形状のあらゆる隅々まで到達させることで、やや滑らかな表面が実現可能です。
2. ブラスト & タンブリング
これらの手法は優れた表面仕上げを実現します。ビーズブラストでは一般的にガラスビーズ、タンブリングではセラミックチップが広く使用されます。いずれの場合も、これらの粒子をSLSパーツ表面に衝突させて平坦化します。ただし、デメリットとして一部材料も除去され、パーツ寸法が変化します。また、シャープエッジが丸くなる可能性があり、これは望ましい場合と望ましくない場合があります。
3. 化学処理
アセトンなどの化学薬品が表面と反応して滑らかにします。一般的な方法ではありませんが、一部ケースで実行可能です。化学薬品選定時は反応性に注意が必要です。
4. コーティング
特定の物理的特性を得るために様々なコーティングを適用できます。金や銅などの金属コーティングは強度と美観向上のために使用されることがあります。3Dプリントパーツは多孔質であるため、シリコーンなどの防水コーティングを施して性能を向上させることもできます。
5. 染色/ラッカーリング
粗い表面に塗料やラッカーを塗布するのは、表面品質向上の簡単な解決策です。パーツの外観を向上させ、光沢感を与え、時間もかかりません。
SLS 3Dプリントの用途
SLSはその多数の強みにより、いくつかの重要な業界で応用されています。
1. ラピッドプロトタイピングと製造
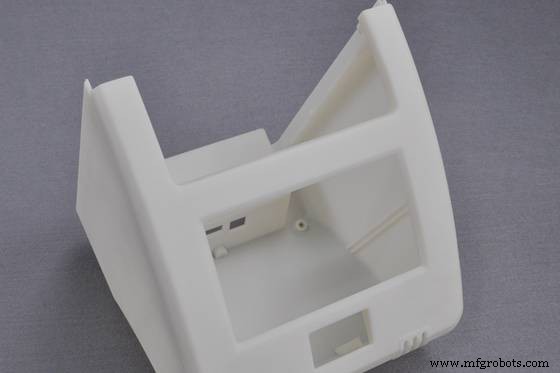
SLS 3Dプリントパーツの機械的特性は、他のプロセスで製造されたパーツと比較可能です。しかし、生産がより迅速かつ便利です。このため、SLSパーツはラピッドプロトタイピングと機能製品の製造に広く使用されています。製品開発者は、高速プリント速度とパーツ機能性のおかげで、設計イテレーションを迅速に繰り返せます。
2. 航空宇宙と自動車
両業界とも、軽量で衝撃耐性のあるパーツを常に求めています——SLSプリントの特徴的品質です。したがって、3Dプリントは自動車のレトロフィットや装飾用のカスタマイズされたスタイリッシュなパーツ製造でも普及しつつあります。航空宇宙エンジンの難燃コンポーネントは、SLS材料の特定品質が適するもう一つの用途です。このほか、エアダクトとプロトタイプ製造でも人気です。
3. 医療
医療業界では、機能的でカスタム設計された義肢と装具が現在3Dプリントされています。これは3Dスキャニング技術によりこれらのパーツを患者の体格に正確に合わせて成形でき、SLSが必要な機械的特性を達成できるためです。
WayKenのSLS 3Dプリントサービス
SLSは精度、精密さ、生産性で多くの業界に使用される人気のアディティブ製造技術です。しかし、技術を習得するのは難しいため、経験と専門知識を持ち質の高い結果を提供できる信頼できるサービスプロバイダーと協業することが重要です。
WayKenはISO認証取得のラピッドプロトタイピング企業で、SLS 3Dプリントを専門とする経験豊富なエンジニアチームを擁しています。短納期、競争力のある価格、DFM解析を提供し、プロジェクトの最適化を支援します。SLSニーズでWayKenと提携すれば、最高品質のパーツとサービスを受けられる自信が持てます。ボタンをクリックして今すぐ無料お見積もりを取得してください!
結論
選択的レーザー焼結は、近年アディティブ製造のランドスケープに確固たる足跡を残しました。その可能性と活用は、より多くの産業関係者の注目を集めるにつれて拡大し続けています。
このガイドを締めくくるにあたり、読者の皆様が3Dプリント手法とメーカーの最終選定時に、このガイドを意思決定に活用されることを推奨します。これは依然として比較的新しい市場であり、十分な情報を得てから最終決定することが重要です。
よくある質問(FAQ)
SLS 3Dプリンタの種類は?
SLS 3Dプリンタは様々な点で異なります:
-サイズ:造形ボリューム100×100×100mmの卓上プリンタから、最大500×500×500mmのハイエンド産業グレードプリンタまで。
-レーザータイプ:SLSプリンタにはCO2レーザー、ファイバーレーザー、赤外線レーザー、レーザーダイオードを搭載可能。
-プリント仕様:プリント速度、最小層厚、材料能力などの仕様は製品ごとに異なります。
選択的レーザー焼結(SLS)プリントと選択的レーザー溶解(SLM)プリントの違いは?
SLSは材料粒子を焼結により結合します。このプロセスは材料の融点以下で発生し、粒子が単純に互いに融合します。一方SLMは融点以上で動作し、粒子を完全に溶融させ、均質なパーツとして凝固させます。SLMはより優れた機械的特性を持つパーツを生成し、非常に高品質な用途に適します。SLSも機能パーツを生成しますが、SLMほど強くはありません。
SLS 3Dプリントで一般的に使用される材料は?
熱硬化性ポリマーと熱可塑性ポリウレタンがSLS 3Dプリントで一般的な材料です。具体的には、ナイロン12とナイロン11が最も人気です。一部特殊用途では、これらを金属(アルミニウム)や繊維(カーボンファイバー、ガラスファイバー)と混合したものも使用されます。
3Dプリント
- レーザーマーキング総合ガイド:種類、メリット、用途
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- 直接金属レーザー焼結 (DMLS) 3Dプリンティングを最適化するエキスパート設計ヒント
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- MJF 対 SLS:ポリマー・エラストマー造形で勝つのはどっち?
- 直接金属レーザー焼結(DMLS):機能的金属パーツのための先進 3Dプリント技術
- 選択的レーザー溶融(SLM):最先端金属3Dプリンティング技術
- 選択的レーザー焼結(SLS):粉末とレーザーが造る耐久3D部品
- 選択的熱焼結(SHS)vs 選択的レーザー溶融(SLM):どちらが高強度?