



PETGブロブ(塊)を完全解消:エキスパート3Dプリントガイド
3Dプリントのプロフェッショナルとホビイストは、プリンターソフトウェアで設計された優れたオブジェクトをプリントすることを楽しみにしています。
しかし、3Dプリントプロセスは複雑です。プロセスのすべての部分で適切に行わない限り、高品質な結果を得ることはできません。
重要なことに、プリンターパーツ、ソフトウェア、ファイルがすべてうまく機能しなければ、これらのコンポーネントのいずれかからの失敗がプリント品質の低下を招きます。
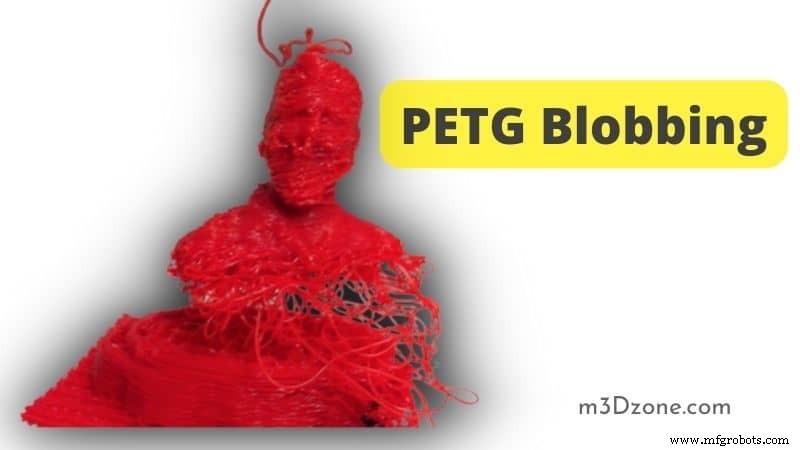
プリント品質不良の一形態は、3Dプリントオブジェクトにブロブと糸引きが現れることです。
これは、レイヤードプリントがビルドプレートで完了しても、フィラメントがまだプリントヘッド内で圧力下にあるときに発生します。プリント層の開始時または内部で発生する過押出しのバーストを引き起こします。
ブロブと糸引きを防ぐことで、3Dプリント製品に優れた仕上げ表面を確保できます。この記事はよく研究され、3DプリントでPETGブロブを回避するガイドとして機能します。
PETGブロブの主な原因
PETGはポリエチレンテレフタレートの略です。追加の「G」はグリコールを表し、PETを改良します。グリコールは、オブジェクトに光沢のあるガラスのような表面を与える分子特性を表します。
ブロブはPETGフィラメントで一般的な問題です。それでも、プリンター設定と設定値を間違えるとブロブが発生します。
PETGプラスチックでブロブと糸引きを引き起こす一般的な問題:
過度なプリント温度
PETGは220〜265℃のヒートベッド温度でプリントされます。また、PTFEチューブを装着した一部のプリンターホットエンドは、PETGフィラメントを使用する3Dプリンターの一般的な機能です。
つまり、規定のハードウェア要件を超える温度でプリントすると、3Dプリントにブロブが発生します。
変動するプリント速度
ノズルプリント速度はダイレクトドライブ押出機に影響します。プリント速度が変動し続けると、ヒートベッド上のプリント層がホットエンドが後続フィラメントを押出す前に完了し、糸引きを引き起こします。
過押出し
過押出しはブロブの一般的な原因です。溶融プラスチックが最初の層に押出されるたびに、最終的な糸引きを引き起こします。フィラメント押出しの速い速度は、層が指定された形状を取ることを許さず、結果としてブロブになります。
不適切な押出機パス
3Dプリンターノズルはプリントのために特定のパスをたどります。プリント時、ノズルはプリント設定で規定された所定のパスに従って溶融フィラメントを押出します。
間違った設定やプリンター機械部品の故障によりプリントノズルがパスから逸脱すると、プリントブロブが現れます。
PETGブロブを止めるには?
主な原因の一部としてPETGブロブには以下が含まれます:
- 無制限のノズル停止
- バックプレッシャー
- 湿度
- 汚れたノズル
したがって、PETGフィラメントブロブを止めたい場合、以下を行う必要があります:
プリント温度を調整する
自然に、溶融PETGフィラメントはプリントノズルから自由に流れます。したがって、過剰な温度は深刻な滲みとPETGブロブをプリントパーツ表面に引き起こすことで悪化させます。
多くのPETGプラスチックのプリント温度は230〜250℃に制限されています。覚えておいてください、高温での3Dプリントは3Dプリントの引張強度を向上させます。
しかし、それは3Dプリントオブジェクトの糸引き増加の主な原因です。
層接着
ビルドプレートでの適切な層接着により、最初の層が同じ場所で安定します。
また、初期層として接着が同じ場所に制限されるため、所定のパスに従って押出すプリンターノズルが効果的になります。
プリンターノズルを清掃する
頻繁にプリンターノズルをダブルチェックし、清掃してください。さらに、熱く溶けたPETGプラスチックはかなり粘着性があるため、汚れ粒子がノズルから予期せず飛び出す原因になります。
溶融PETGプラスチックが押出前にノズルから出てくると、糸引きとブロブを引き起こします。したがって、清潔な綿布やブラシでノズルを清掃すると役立ちます。ノズルを損傷しないよう慎重に行ってください。
リトラクション設定を正しくする
フィラメントをノズルに引き戻すプリンターの能力は、PETGフィラメントの流出を防ぐために重要です。しかし、プリンターリトラクション設定を調整する際は細心の注意を払う必要があります。
さらに、異なる押出機には異なるリトラクション設定があるため、調整前に適切な設定を確認する必要があります。
PETGブロブと糸引きを防ぐには
あるべきでない場所にフィラメントを押出すと、プリント表面にブロブが生じます。しかし、プリンター押出機が動いているかどうかに依存します。過押出しは、ほとんどのPETG糸引きとブロブの最も重要な原因のままです。
PETGブロブと糸引きを防ぐには、以下の3Dプリンター設定に取り組んでください:
- 3Dプリンターリトラクション速度
- ノズルリトラクション距離
- 3Dプリンターノズル温度
- 3Dプリント速度
- トラベル速度の設定
PETGブロブを排除する効果的な方法
糸引きとブロブは、最終プリント表面外観を醜くする原因です。このため、問題を排除するためにあらゆることをする必要があります。
乾燥フィラメントを使用する
PETGフィラメントは水を吸収する傾向があり、水分は3Dプリントに適していません。プリント前に常にPETGプラスチックを乾燥させてください。湿ったフィラメントは滲みと糸引きを引き起こし、最終プリント品質を低下させます。
また、湿ったフィラメントはプリント中にパチパチ音を引き起こし、弱い層接着をもたらします。
フィードレートをキャリブレーションする
ビルドプレートで互いに近接して2つの別々のオブジェクトをプリントしている状況を想像してください。押出機が2つのオブジェクト間の移動で溶融フィラメントの押出を停止する必要があるため、押出機フィードレートをキャリブレーションする必要があります。
フィードレート設定が間違っている場合、過剰フィードレートにより、オブジェクト間のスペースでも押出機がフィラメントを押出し、糸引きを引き起こします。
高品質フィラメントを使用する
フィラメントは直径サイズで異なる場合があります。これはフィードレートを大幅に変更する品質です。プリント表面のブロブを避けるために高品質フィラメントを使用する必要があります。
また、フィードレートの急激な増加はブロブと糸引きの重要な原因です。高品質フィラメントのみがこの問題を回避するのに役立ちます。
PETGはより多くのリトラクションを必要とするか?
PETGフィラメントは高いリトラクション速度を必要としません。低リトラクション速度で優れています。
したがって、PETGリトラクション速度を設定し、その値でまだブロブが発生する場合、減らし続ければ糸引きは止まります。
結論
すべての3Dプリンターユーザーの夢は、非常に魅力的な外観の高品質プリントを作成することです。多くの3Dホビイストが容易に達成する達成可能な夢です。
しかし、3Dプリントプロセスは、プリンターの機械部品、ソフトウェア、ファイル、フィラメントがすべて効率的に機能しない限り、多数の課題に直面します。
そうでなければ、不良押出機や間違ったプリンター設定により、PETGブロブと糸引きなどの課題が発生します。
この記事は、より良いプリント品質のためにPETG 3Dプリントのブロブと糸引きを防ぐ方法を巧みにガイドします。
3Dプリント
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- バインダージェッティング3Dプリント:仕組み、メリット、ベストプラクティス
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド
- 社内3Dプリンティング vs 外注:実践的選択ガイド
- 3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
- 金属3Dプリンティング2024:技術・応用・ビジネスメリット完全ガイド
- 3Dプリント速度と品質のバランス:最適設定を徹底解説
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術
- 3Dプリント完全ガイド:基礎から先進技術まで