



3Dプリントの臭い:原因とホームオフィスを快適に保つ対策
3Dプリントについて少し調べ、初めてのプリンター購入目前まで来たあなた。多くの疑問の中で、安全性と快適性は軽視できません。ホームオフィスで3Dプリンターを稼働させる際、騒音に加え、熱可塑性樹脂の臭いが気になるかもしれません。結論から言うと、3Dプリントには臭いがありますか?
どの技術を使っても答えは「はい」です。しかし発生する臭いはプリンターの種類によります。FDMプリンターは多様な熱可塑性樹脂を使え、PLAの香りは多くの定義で許容範囲かつ無毒です。一方ABSの臭いは不快なだけでなく煙も有毒。PETGとナイロンは無臭ですが有毒なので、適切な換気が必須です。
3Dプリンターが発生させる臭いの種類と、自分に合うプリンターの選び方を学びましょう。
| フィラメント | 臭いの特徴 | 毒性 |
| PLA | 甘酸っぱい香り、蜂蜜のよう | 他フィラメントより低い |
| ABS | 焦げたプラスチック臭 | 有毒 |
| PETG | 無臭 | 有毒 |
| TPU | かなり酸味、ほのかに甘い | 有毒 |
| ナイロン | 無臭 | 有毒(最も毒性強いフィラメント) |
| ポリカーボネート | かすかなプラスチック臭 | 有毒 |
3Dプリントの仕組み
造形したいオブジェクトを設計後、3Dプリンターは特定材料(最も一般的は熱可塑性樹脂)を溶かし、コンピューター制御下で微薄な層を堆積させます。層が冷却固化したら、目的アイテムが完成するまでこの操作を繰り返します。
3Dプリンターは基本的に、溶融材料を層ごとに押し出し、CAD(コンピューター支援設計)に従ってオブジェクトを作ります。プロセス自体は簡単そうに見えますが、複雑な機械であり、印刷方式と材料の種類は実に多岐にわたります。
2大3Dプリント技術(FDM vs SLA)
熱溶解積層法(FDM)が最も一般的な印刷技術です。熱可塑性樹脂を溶かし、小径ノズルから押し出し、プラスチック層を「描画」してオブジェクトを作ります。プラスチックフィラメントは一つではなく、様々な種類から選べ、それぞれ稠度、融点、臭いが異なります。
一方、光造形(SLA)は、より耐熱性が必要なオブジェクトや、より詳細・複雑な造形に適した方法です。液体レジンを用いるため、一般的にレジンプリントと呼ばれます。
FDM 3Dプリンターの臭い
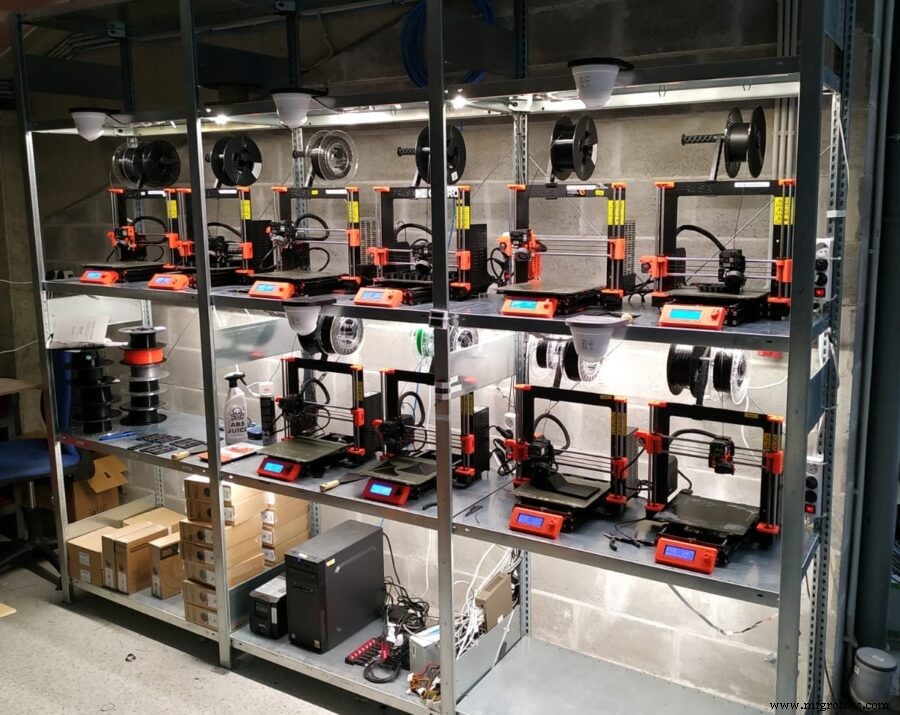
FDMプリンターが稼働時に臭う理由は明確です:プラスチックが融点に達すると、ガスと揮発性有機化合物(VOC)を放出するからです。前述の通りFDM用フィラメントには様々な種類があり、プラスチックの化学組成違いが溶融時の臭いの違いを生みます。
各フィラメントは稠度と融点が異なるため、主要なものを順に見ていきます:
PLA:最も一般的なフィラメントの一つ、ポリ乳酸(PLA)は生分解性熱可塑性樹脂で、180〜220℃で容易に印刷できます。臭いは感じられますが不快ではなく、ほぼ無毒と見なされます。ただし、稼働中の3Dプリンターそばで長時間過ごすのは、どの材料でも推奨しません。
ABS:数年前に登場した最もタフなフィラメントの一つとして知られ、約250℃で溶融します。多くの基準で不快とされる強い臭気を放ち、煙も有毒なので適切な換気が必須です。これら欠点によりABSは人気を失い、新世代熱可塑性樹脂に置き換わってきています。
PETG:ポリエチレンテレフタレート(PET)はPLAより高温(220〜250℃)で耐久性・柔軟性のある造形物を生み出します。PETGはこの変種で、どちらも溶融時に無臭です。しかしPETG稼働プリンターそばに常時いるのは避けるべきです。煙は有毒だからです。
- TPU(熱可塑性ポリウレタン):柔軟で耐摩耗性とされます。臭いは「甘くなく、不快でもない」と表現され、長時間造形に適した材料と言えます。
- ナイロン:最強材料の一つ(融点約240℃)、汎用性高く安価ですが危険です。ナイロンは無臭ですが、高毒性です。
- ポリカーボネート:耐性・透明性ありますが、最高温度(260〜310℃)で溶融必要。臭いは特に強くありませんが有毒です。もっとも、ほとんどのプリンターは高融点のためポリカーボネート対応しておらず、ハイエンドプロ機でない限り心配無用です。
FDM 3Dプリンターの煙は有毒と見なされる?
FDMプリンターの煙がすべて有毒というわけではありません。最も危険とされるのはポリアミド(ナイロン)煙で、完全無臭のため長時間気づかず吸入し続ける恐れがあります。
PLAのように生分解性組成のフィラメントは、比較的危険性の低い粒子を放出します。朗報は、FDMプリンター使用時、電源オフ後数分で臭いはほぼ消えることです。しかしどの熱可塑性樹脂を使う場合も、マイクロ粒子吸入回避のため、プリンター設置部屋の適切な換気を推奨します。特にナイロン(ポリアミド)使用時はより一層の注意が必要です。
レジンプリンターの臭い(かなり強い)
レジンなら3Dプリンターの不快な臭いを避けられると考える人もいますが、実際はほとんどのFDM用熱可塑性樹脂より強烈です。この材料の臭いは強く持続的で、プラスチックが溶融時のみ煙と臭いを出すのと異なり、レジンは印刷していない時も臭います。印刷停止後も数分では臭いが消えず、長く残ります。
レジンには様々な種類があり、最も一般的なのは:
- 標準レジン:最も使用され安価、低粘度で印刷しやすい。
- 透明レジン:標準レジンと本質的に同一だが、前者が不透明なのに対し完全透明。より長い露光時間必要。
- フレキシブルレジン:高い柔軟性で医療用パーツに適する。
- タフレジン:標準レジンの変種で、より硬く強靭、ABSプラスチックに近い特性を持つよう設計。
一般的にどれを使っても、レジンの臭いは「焦げたプラスチック」と表現されます。
レジンプリンターの煙は有毒?
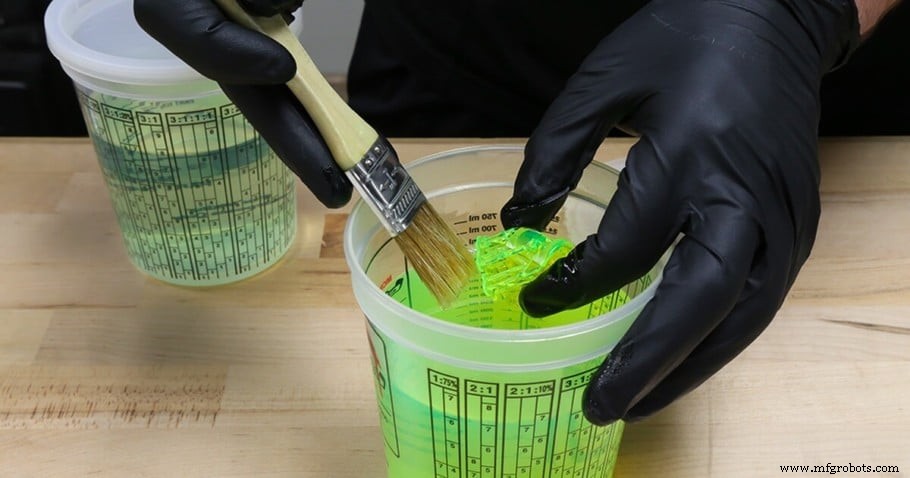
様々なメーカーが異なる処方でレジンを製造しているため、各処方で組成と臭いが異なります。ほとんどのレジンは有毒なので、迷ったらこれら材料を扱う前に適切な予防措置を取るべきです。
FDM 3Dプリンターはレジン3Dプリンターより安全?
両方式とも一定の予防措置が必要ですが、FDMプリンターの方がシンプルで安全、特に3Dプリンター未経験者には適しています。レジンもプラスチックも有毒粒子を放出し、どちらも吸入は危険ですが、レジンは触れても有毒なため追加の保護が必要です。
レジン取り扱いには保護具(手袋、マスク等)着用必須で、これはFDMプリンターでは不要です。FDM使用時の唯一のアドバイスは、設置部屋を適切に換気すること(レジン使用時はさらに徹底)です。
寝室に3Dプリンターを置いて安全?
一般的に寝室への3Dプリンター常設は推奨しません。3Dプリントは完了まで数時間かかる遅いプロセスで、夕方開始した単一アイテム造形が一晩中続き、所有者が有毒ガスと不要な騒音満ちた部屋で眠ることになりかねません。3Dプリンターは換気確保でき、長時間滞在しない環境に置くべきです。
予防策と臭い低減方法
前述の通り最重要は、容易に換気できる場所にプリンターを置くことです。ガレージや屋根裏が最適ですが、一般的に窓を開けられる部屋なら問題ありません。もう一点、人がプリンター周辺に長居しないこと。キッチン、寝室、リビングは不向き、特に子供やペットがいる家庭では避けるべきです。
臭い低減策として、臭いが少ないフィラメントを使うFDMプリンターを選ぶ(ただしナイロンは無臭だが有毒なので注意)、またはエンクロージャー付きプリンターを選び、臭気と煙の拡散を抑制する方法があります。レジンプリンターを検討中なら、臭いをほぼ完全に防ぐ手立てはなく、材料毒性を考慮し曝露最小化を目指すべきです。
FDMとレジンプリンター選択時の考慮点
この2技術選択には多くの要因があります。
FDMプリントは、大量造形を低コストで行う場合や低密度オブジェクト造形に有用です。最も安価で扱いやすく、シンプルな設計の試作に最適です。しかし製品品質はレジンよりやや劣り、耐性面で劣り、プラスチックではレジンほどのディテールが出せません。
SLA造形物はより硬く、高温曝露に適します。またSLAレーザーはFDM押出機より遥かに高精度ですが、プリンター本体と材料コストは明らかに高くなります。これに加え、レジン取り扱い用保護具購入必須、有毒煙と臭い回避がより困難であることも考慮すべきです。
結論
SLAレジンもFDM用熱可塑性樹脂の大半も、稼働時には臭います。FDMプリンターは管理しやすく、無臭または臭いが弱く許容範囲のフィラメントを選べますが、いずれにせよ化学粒子とガスを扱うことになります。しかし換気の良い部屋に置き、必要な予防措置を取れば、印刷プロセスを安全に行えます。
3Dプリント
- デスクトップ3Dプリンターが産業製造をどう再構築しているか
- 金属3Dプリンティング技術の成熟度評価:TRLフレームワークによる分析
- 産業用3Dプリントの持続可能性を評価する
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- 3Dプリントが日常生活を変える:高速設計・生産・修理
- 3Dプリントのジャーク・ゴースティング(リンギング)を解消:滑らかな造形への実証済みテクニック
- ステップバイステップガイド: STLをGコードに変換して信頼性の高い3Dプリントを実現
- 3Dプリントのゴースト(リンギング)を解消:振動対策で造形品質を劇的改善
- 3Dプリンターがセンターからズレて印刷する原因と修正ガイド
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- オフセット印刷を理解する:包括的ガイド