



3Dプリントプロファイルの作成:FDM成功へのステップバイステップガイド
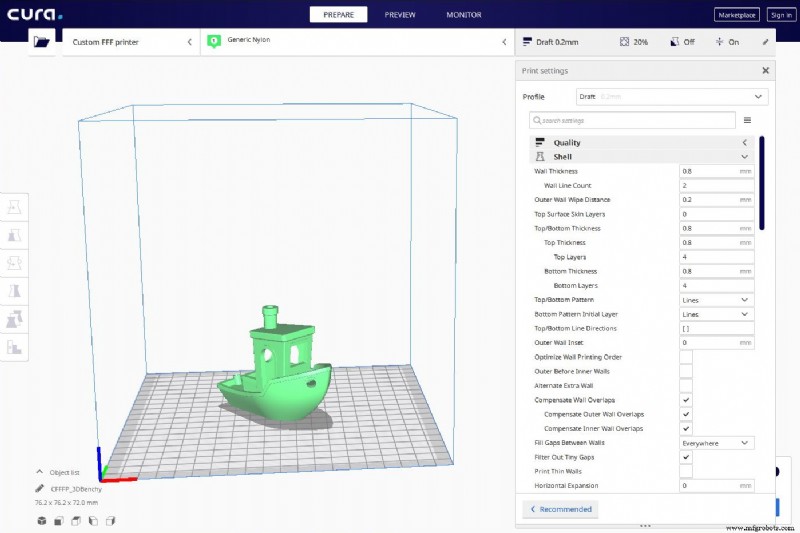
3Dプリントには、ユーザーに依存する一連の要因が常に存在し、それがプリントの成否を分けることになります。すべての要因は、ユーザーが各3Dプリントで使用するプリントプロファイルに集約されます。
FDM 3Dプリントプロファイルでは、無限のパラメータを変更可能です:プリント温度と速度、内部および外部パーツの製造方法、そして3Dプリントに影響を与えるその他すべてのパラメータ。したがって、プリントプロファイル作成時に最も重要な情報を以下に説明します。
考慮すべき側面
プリントパラメータの変更を始める前に、直接影響を与える一連の要因を考慮する必要があります:
造形物の形状
パーツの形状と厚みは、速度や層厚などのプリントパラメータに直接影響します。パーツに小さな領域がある場合、品質を確保するためにプリントプロファイルで製造速度を低く設定する必要があります。
材料
すべてのユーザーがご存知の通り、各材料には各メーカーが推奨する温度と速度の範囲があります。これらの値を守ることで、過剰な温度によるノズル内の焦げたフィラメント粒子の発生と、それによるフィラメント詰まりなどの問題を防止できます。
3Dプリンター
FDM 3Dプリンターには重要な違いがあります。プリントプロファイルの設定に最も影響する違いの一つは、押出機のタイプ(ダイレクトまたはボーデン)です。プリント速度、リトラクション速度と長さ、さらにはフローにおいて、全く異なる値が必要になるためです。
環境
多くのユーザーが見落としがちなのが、3Dプリンターが置かれている環境です。温度、湿度、気流の有無はプリントプロファイルに直接影響し、場合によってはパーツの表面仕上げにも影響します。
造形物の目的
3Dプリントの多くの利点の一つは、同じパーツを無限の異なる設定で製造できることです:プリント時間に応じた表面仕上げの良し悪し、特定面の強度向上など。これは各プロファイルを各ケースに合わせて調整することで実現します。
5つの重要なテスト
上記が明確になったら、プロファイルの設定に移ります。そのためにPolymakerはPCP(プロファイル作成プロセス)を開発しました。すべてのユーザーが理想的なプリントプロファイルを達成するための5つのテストです:
テスト1:押出機フロー
最初のステップは、ユーザーが使用する材料に最適な温度を見つけることです。フィラメントメーカーが推奨する最低温度から始め、フローが連続的になり、HotEndに詰まりがなくなるまで温度を上げていきます。
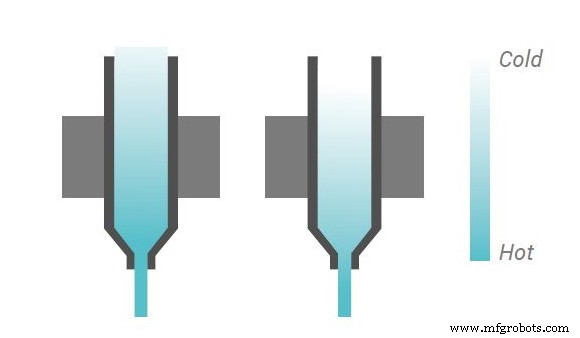
画像1:押出機フロー。出典:Polymaker。
温度を完璧に調整したいユーザーは、以下の画像のような温度テストを実施できます。
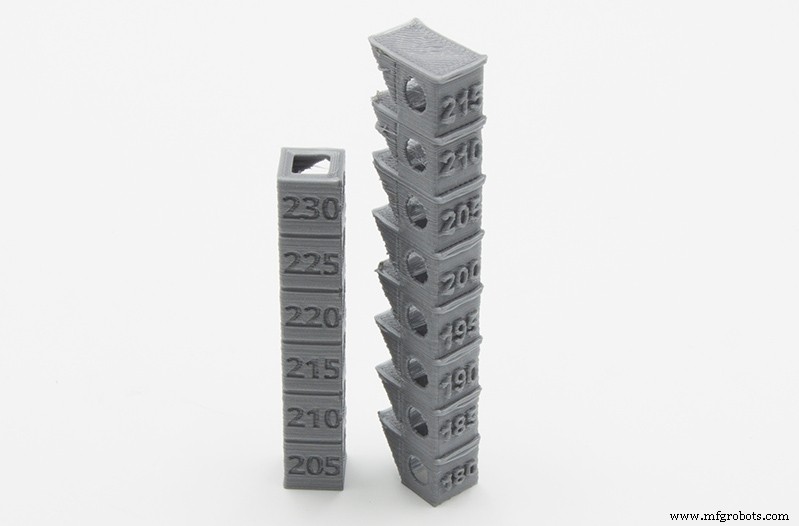
画像2:温度タワーテスト。
テスト2:フロー管理
このセクションでは、不適切なフロー設定によって引き起こされるプリントエラーを修正します。この管理不備は、過度な押出機圧力による不規則なフローや、リトラクション設定の誤りによるフィラメント破片のパーツ全表面への付着を引き起こします。
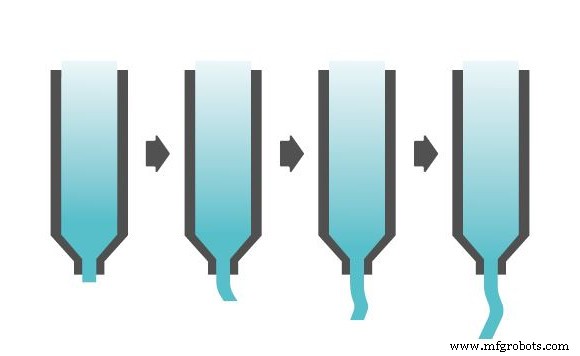
画像3:フロー管理。出典:Polymaker。
テスト3:冷却ファン(層)
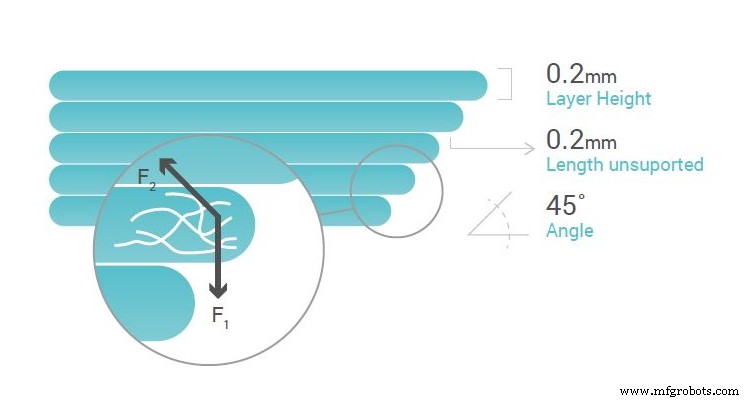
層ファンは3Dプリンターの最も重要なコンポーネントの一つです。これにより、より複雑な形状と高品質な表面仕上げを実現できます。
以下の図は、層間の接合部に働く力を示しています。「F1」は張り出し状態にある材料の持ち上げる力であり、「F2」は上層の張力による収縮力です。この2つの力の値がほぼゼロでなければ、機械的・幾何学的安定性を維持できません。「F1=0」を達成するには、層高、オーバーフロー角、押出温度を下げるか、層ファンの速度を上げます。「F2」の場合、押出温度を上げるか押出速度を下げることで力の値を最小化できます。
画像4:冷却ファンの重要性。出典:Polymaker。
テスト4:剥離(反りとクラック)
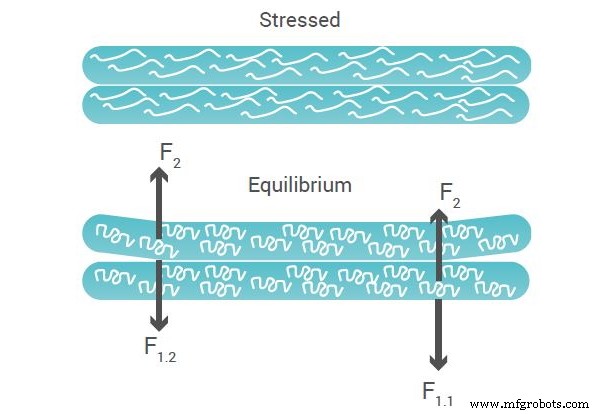
ABSやASAなどのフィラメントを使用する際によく発生するのが、層間の剥離(クラック)や初層とベース間の剥離(反り)です。これはプリント中に層間に応力が蓄積することで起こり、ポリマー自体の強度(F2)と下層の接着力(F1.2)またはプリントベース自体(F1.1)の反対方向の作用によって引き起こされます。接合部に関わる力のバランスが崩れると剥離が発生します。
画像5:剥離(反りとクラック)。出典:Polymaker。
これを防ぐには、ユーザーが理想的なベース温度を見つけ、使用材料が要求する場合は3Dプリンターを完全に密閉する必要があります。
テスト5:微細ディテール
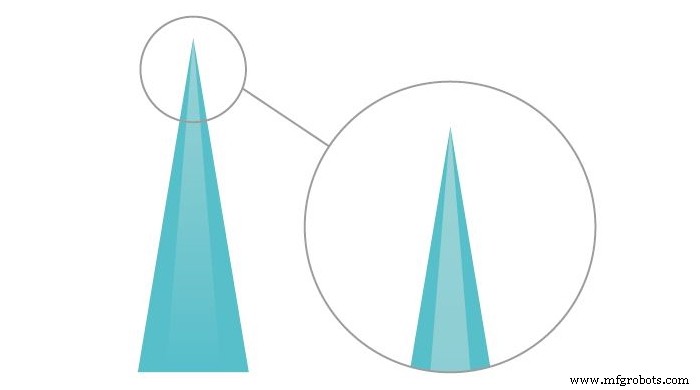
最後に、プリントパーツの表面全体が完璧な仕上げになるよう、最も微細な部分を含めて、ユーザーはフローと冷却を層ファンで調整する必要があります。前述のエラーを引き起こさないよう、2つのパラメータを慎重に値を変更しながら調整します。
画像6:微細ディテール。出典:Polymaker。
結論
この記事で詳述したすべての情報は、3Dプリンターが必要なプリントパラメータを提供できる前提で、ユーザーが任意の材料のプリントプロファイルを取得することを目的としています。
3Dプリント
- フリクションレスなユーザー体験の構築:UXデザインのブループリント
- デスクトップ3Dプリンターが産業製造をどう再構築しているか
- 金属3Dプリンティング技術の成熟度評価:TRLフレームワークによる分析
- 産業用3Dプリントの持続可能性を評価する
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- 3Dプリントが日常生活を変える:高速設計・生産・修理
- 3Dプリント完全ガイド:STLモデル自作入門〜スライス・出力まで
- 3Dプリントの臭い:原因とホームオフィスを快適に保つ対策
- 3Dプリンティング品質を左右する「リトラクション」設定の極意
- オフセット印刷を理解する:包括的ガイド
- VHDLで信頼性の高いタイマーを構築:クロックサイクルカウントで時間を計測