



初層の波打ち(リップル)を解消:原因別対策と予防法
はじめに
3Dプリント経験を積めば、造形物の不具合対応にも慣れ、「第六感」で原因と解決策が分かるようになります。まだトラブルシューティング力を養成中の方のために、本記事を用意しました。
初層に発生するリップル(波打ち・うねり)の主要原因と解決策を解説します。詳細は後述しますが、要点は以下の通りです。
初層リップルの主因:初層高さ/フロー不適、ノズルがベッドに近すぎる、ベッドレベリング不備、造形速度過高、初層でレイヤーファンがON。
解決策:適切なベッドレベリング、初層速度低減、ライン幅正確設定、初層高さ調整。さらに自動ベッドレベリングセンサー導入やメッシュレベリング実施も有効です。
初層リップルの主な原因
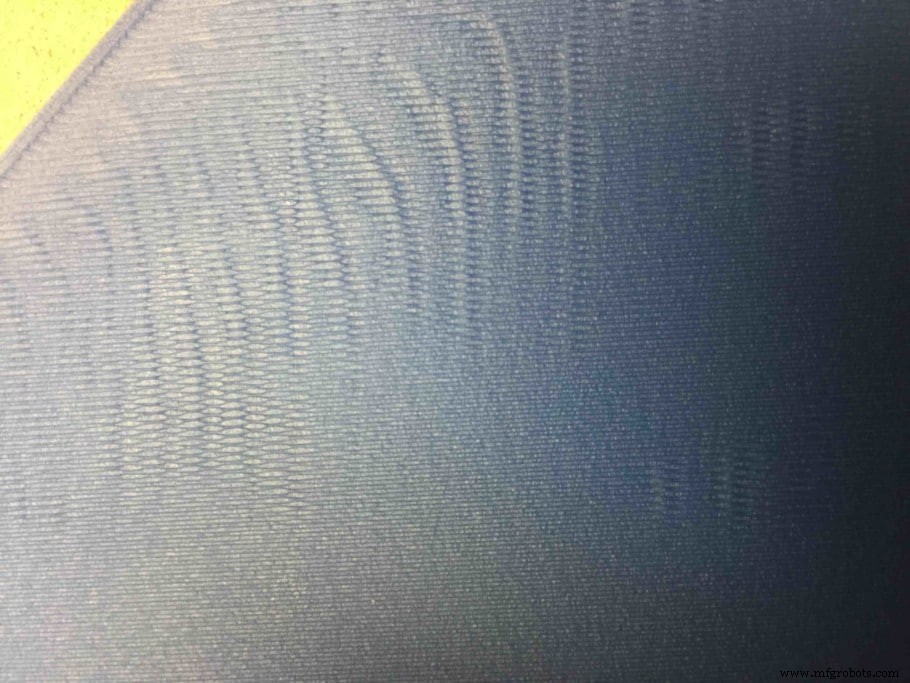
以下のいずれか(または複数)が原因である可能性が高いです。幸い、多くは簡単に対処できます。
プリントベッドの問題
完璧な初層には、可能な限り均一にレベリングされたベッドが必要です。またベッド自体が平坦であることも必須。わずかな歪みでも初層に影響します。一見珍しい問題に思えますが、フレキシブルビルドプレートは経年で反りやすく、ガラスベッドならこの心配はほぼありません。
また、新規プリント前にビルドプレートを清掃。前回プリントのフィラメントカスや接着剤残留があると、新規押出フィラメントが正しく定着しません。
初層高さとフロー率
初層の層高さとフロー率は正確に設定する必要があります。初層フローが高すぎると過剰押出となり、ほぼ確実にリップルが発生します。
対策:初期フロー率を下げる、または初層高さを上げる。初層高さを上げるとキャリブレーション誤差の影響が目立ちにくくなります。また微細層高(例:0.08mm)で造形する場合も、初層高さを上げてビルドプレートへの密着性を改善すべきです。
ノズルがビルドプレートに近すぎる(Zオフセット)
ノズル-ビルドプレート間距離が大きすぎるとフィラメントが定着せず、近すぎるとフィラメントが潰され、ノズル移動時にスペース不足で擦り広げられリップルが発生します。
目安:ノズル径の1/4をノズル高さとする。例:0.4mmノズルなら0.1mm。A4用紙をノズルとベッドの間に挟み、わずかな抵抗感でスライドできる高さが目安です。
造形速度
初層移動速度は通常、フィラメントがビルドプレートに確実に定着するよう低減すべきです。多くのスライサーは全体速度に対する比率で初期層速度を自動算出します。安全側で全体速度の50%に設定するのが無難です。
冷却
初層ではファンをOFFに。フィラメントをゆっくり冷やし、ビルドプレートへの定着時間を稼ぎ、剥がれリスクを減らします。
これは多くのスライサーでデフォルト設定ですが、設定をいじった場合はリセットしてクリーンな状態から始めるのも一案です。忘れていた隠れパラメータが原因かもしれません。
リップル解消のための推奨設定
初層関連パラメータのみが直接効きます。試行錯誤でも解決しますが、主要パラメータを押さえておきましょう。
- 初層高さ:残り層の約90%に設定するのが一般的。微細層高で造形する場合は、初層高さを上げてビルドプレート剥離リスクを低減すべき。
- 初層幅:ノズル径と同一が最良。ノズル未交換ならデフォルト0.4mm。過剰/不足押出対策はライン幅でなくフロー率で行うべき。フロー率はノズル軌道を変えないが、ライン幅変更は軌道を変えるため。
- 初層速度:全体速度の50%に設定。密着性も向上。
- 初層ファン速度:初期層では冷却ファンOFF。早急な冷却は層間密着不良等を招く。リップル原因になるだけでなく、ウォーピング誘因にもなる。
初層リップルの予防策
解決策を理解したら、今後発生させないための予防策も押さえておきましょう。両方ともベッドレベリング関連:自動ベッドレベリングセンサー導入、または手動メッシュベッドレベリング実施。
自動ベッドレベリングセンサーの導入
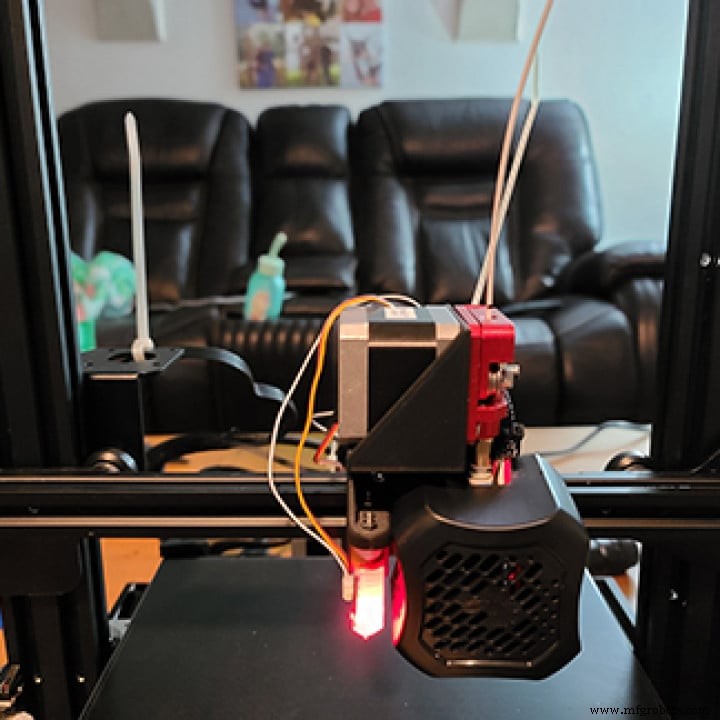
未搭載機種なら後付け可能。レベリングルーチンでセンサーが複数箇所のノズル-ベッド距離を測定し、造形中にノズル高さを動的に補正します。
ベッドが完璧にレベルでなくても、プリンタが最適距離を維持してくれます。センサータイプは複数ありますが、機械式(マイクロスイッチ/ BLTouch等)が最も汎用性高く、全ベッド材質・気象条件で安定動作します。
他に静電容量式、誘導式、物理ホール効果式がありますが、本記事の範囲外です。当サイトに専用記事があるので興味があれば参照してください。
手動メッシュベッドレベリング(Marlinファームウェア)
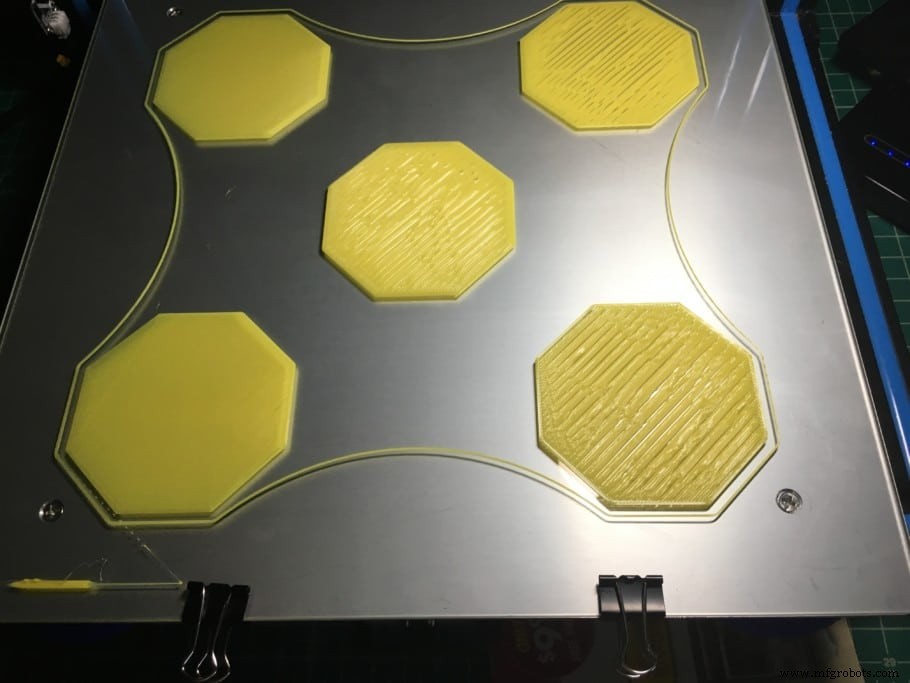
メッシュベッドレベリングもベッド歪み対策に有効。ベッド形状をメッシュモデル化し、造形中にノズル高さを補正します。ファームウェア設定変更が必要ですが、レシピ通りに進めれば難しくありません。
メッシュベッドレベリング有効化手順
- 現在使用中のMarlinファームウェアを入手し、Arduino IDEをインストール
Configuration.hを開き、以下3行のコメントアウトを解除(行頭//削除):MESH_BED_LEVELINGRESTORE_LEVELING_AFTER_G28LCD_BED_LEVELING
- 新ファームウェアをボードに書き込み
- プリンタLCDで「ベッドレベリング」→「レベルベッド」→「クリックして開始」を選択。各クリックでノズルが新位置に移動し、用紙がわずかな抵抗でスライドする高さに手動調整
- 最後に「設定を保存」をクリック
これでメッシュベッドレベリング有効化完了。テストプリントで確認を。ノズルが常に近すぎる/高すぎる場合は「ベッドZ」で微調整可能です(全工程やり直し不要)。
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント
- 製造業の人材ギャップを埋める:今すぐ取り組むべきこと
- 現代の製造プロセス:主要技術とイノベーション
- 3Dプリントにおけるストリンギング(糸引き)の根本原因を理解する
- 3Dプリントの層ズレ(レイヤーシフト):原因と解決策
- DC モーター vs AC モーター:構造の違いと用途別の選び方
- 印刷業界の主要分野とサービスを解説
- 塗料・コーティング業界の理解:主要プレーヤーと製品群
- エッジAI: オンデバイスインテリジェンスの加速とコンシューマー・エンタープライズ市場の変革
- クラウドにおけるリプラットフォーミングとは?効率的な移行を実現する仕組みとメリット
- 「信頼性のインターネット」におけるデータ活用:効果的管理のための戦略
- 循環経済とは? 大手プラスチック企業のインサイト