



3Dプリンタフィラメントは劣化する? 原因・判別・対策・保管法
はじめに
プリンタ調整が完璧で高品質造形が安定していたはずが、久しぶりに使うフィラメントスプールで造形したら、品質が著しく低下していた——そんな経験はありませんか?
フィラメントスプールは「悪くなる」のでしょうか? 主な原因は何でしょうか?
密閉容器+シリカゲルで保管しなければ吸湿して脆くなります。UV光(直射日光)も脆化・破断の原因です。スプールの穴にフィラメント先端を固定せず保管すると、絡まりの原因になります。
主な劣化原因、最悪/最良の相性フィラメント、症状、対策をまとめました。
| 原因 | 最も弱いフィラメント | 最も強いフィラメント | 症状 | 対策 |
|---|---|---|---|---|
| UV光曝露 | PLA、ABS | PETG、ASA | フィラメントが脆くなり破断しやすい | 対策不可(予防のみ) |
| 吸湿 | PLA、ABS、PETG | HIPS、ASA | ビルドプレート密着不良、ノズル内気泡、結果のバラツキ、押出開始/終了の遅れ、ノズル詰まり | 40℃オーブンで3時間乾燥、ドライヤー、フィラメントドライヤー |
| スプール絡まり | 全フィラメント | 全フィラメント | ノズルからフィラメントが出なくなる | 使用後必ずスプール穴に先端を固定 |
| スプールホルダー摩擦 | 全フィラメント | 全フィラメント | ノズルからフィラメントが出なくなる | 摩擦の少ないオブジェクトにスプールを置く |
フィラメントの一般的な寿命
乾燥・涼しい場所で元パッケージ(防湿目的)のまま保管すれば、主要サーモプラスチック(PLA、ABS、PETG)は少なくとも2年特性を維持できます。例外はナイロンで、棚寿命は概ね12ヶ月です。
2年以上経っても造形品質が保たれるケースもありますが、使ってみないと分かりません。棚寿命2年以上のスプール購入は避けるのが無難です。
大気条件(湿度・温度・日光)、初期品質・材料種類等、変数が多すぎて「このスプールが何年持つか」を断定するのはほぼ不可能です。
PLA
典型的な棚寿命:2-3年。涼しく乾燥した暗所で元パッケージ保管なら、約3年後でも造形可能。ただし2年経過で品質低下が始まる可能性あり。
PLAは脆化・劣化兆候が出るまで長持ちしますが、高温ガレージ保管や直射日光曝露は厳禁(PLAは熱とUVに弱い)。室温屋内保管なら数年は品質維持可能です。
ABS
PLAと同様、防湿保管なら開封後約2年。PLAより強靭・耐久性に優れ、ガラス転移点(105℃)がPLA(60℃)より高く、耐熱性があります。
他サーモプラスチックより吸湿しにくいですが、元パッケージ+複数シリカゲル、直射日光回避で安全側に倒すのが賢明です。
ナイロン
ナイロンの親水性は極めて高く、スポンジのように水を吸います。膨張してノズル詰まり、不安定な造形結果を招きます。
数日で1-3%吸湿し、この含水率で造形失敗します。専門用語で「吸湿性(hygroscopic)」と呼びます。
開放保管なら数日で寿命が大幅短縮。屋外用途にも不向き。多くのナイロンブランドで最大棚寿命12ヶ月。
なお、全フィラメントは程度の差こそあれ吸湿性がありますが、飽和点がありそれ以上吸わないことは覚えておきましょう。造形には不理想ですが、造形済み品を屋外放置しても、ある程度吸湿したらそれ以上吸わない、という性質があります。
PETG
PETGは共ポリエステル(PET+グリコール)。PLAより強靭・耐久性があり、わずかに柔軟。ガラス転移点が高く、車内等の弱加熱でPLAのように変形しません。
密閉容器で防湿保管。保管温度も重要。涼しい場所なら長期保存可能ですが、熱+湿気の同時曝露で脆化・クラックが発生します。
多くのPETGは2年以上保管可能。涼しく乾燥した暗所保管で長く品質を維持できます。
PETGの大きな特徴:UV耐性あり。屋外用途に最適なフィラメントの一つです。
フィラメント劣化の見分け方と原因
悪いニュース:スプールが「悪くなったか」を確実に見分ける方法はありません。良いニュース:古いフィラメントでプリンタが壊れることはないため、テストプリントで品質確認可能です。
コミュニティで推奨される3つのテスト:
- 伸ばしテスト:PLAは破断前により柔軟になるため完全に信頼できない。観察眼も必要。時間の無駄と考えます。
- 吊るしテスト:垂直に吊るして時間経過後にテスト。さらに信頼性が低い。非推奨。
- 小物テストプリント:通常設定で小物を造形し、期待通りの品質か確認。これが最良。押出時に「パチパチ」音がすれば吸湿確実。
最初の2つは「品質のヒント」しか得られませんが、3つ目なら「知りたいことそのもの」を直接テストできます。
吸湿がフィラメントに与える影響
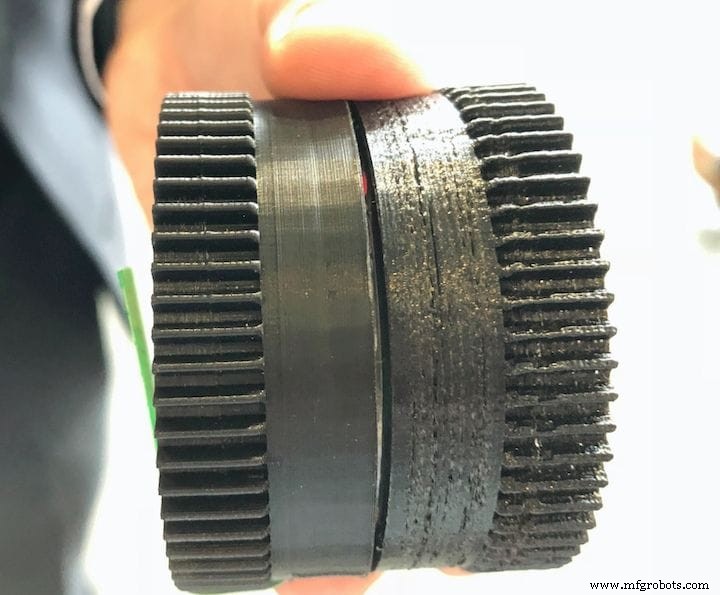
スプール内の水分は低品質造形や破断の原因です。スプールから出てくるフィラメントが伸びたりストリンギングしたりする場合、乾燥不足のサインです。
湿ったフィラメントで造形すると:
- 上面層に穴が開く
- 押出機チップに気泡
- ビルドプレート密着不良
- 同一モデルでも結果に大きなバラツキ
- 押出開始/終了が遅れ品質低下
- ノズルがランダムに押出停止
なぜ水分がここまで影響するのか? 2つの現象が鍵です。
発泡(フォーミング)
フィラメント膨張の主因。層を弱くし、造形面をスイスチーズ状にします。原因:吸収水分の蒸発、過度なリトラクション。
ポリマー分子は巨大で容易に解離します。湿ると強度を失い、分断されることさえあります。結合を破るエネルギーでフィラメントが膨張・膨らみます。
加水分解
原子レベルの現象:ポリマーが水を吸うと化学結合が切れ、モノマーに分解されます。
低含水率フィラメントは美しい造形の前提。適切な乾燥で設計通りのクリーンな造形が得られます。
吸湿したフィラメントの復活法
最も簡単・コスパ良く湿度を均一化する方法は、オーブンで乾燥(脱水)させることです。
家庭用オーブンが最速。熱で大量の水分を蒸発させ、トラブルフリーなプリント環境を取り戻せます。ただしオーブンはフィラメント加熱用に設計されていないため、ガラス転移点を大きく下回る温度設定で、溶融させない極めて慎重な運用が必要です。
正しい乾燥手順:オーブンを40℃(104°F)に設定し、約3時間加熱。時々様子を見て、過熱でフィラメントが溶けないか確認してください。
PLAのガラス転移点はわずか60℃(140°F)です。一瞬でもこの温度に達すればスプールは完全にダメになります。
他の乾燥手法も紹介します:
- 食品乾燥機:食品の水分を飛ばす設計のため、フィラメントにも有効。
- 専用フィラメントドライヤー:フィラメント乾燥専用設計で、溶融リスクなし。継続的な防湿保管にも最適。
正しいフィラメント保管法
多くのサプライヤーは少量のシリカゲルを同梱しています。シリカゲルは乾燥剤(環境中の水分を吸着)です。
全フィラメントを密閉容器またはジップロック袋に、シリカゲルパケットと共に保管。または小型容器にシリカゲルビーズ、米等を敷き詰め、フィラメントを入れる方法もあります。
フィラメントをダメにするよくある失敗(と対策)
ここまで主に湿気対策を説明しましたが、他にもフィラメントを台無しにする要因があります。
フィラメントスプールの絡まり
筆者が収入のかなりの部分を3Dプリントで稼ぐ中で最も遭遇するトラブルです。FDMの仕組みは単純:スプールホルダー上のリールからフィラメントを引き出し、ホットノズルで溶かして細い糸状に押出します。
フィラメントはプラスチック/金属スプールに円形コイル状に巻かれています。1kgスプールで最大約100コイル。一端はスプールに固定、もう一端がプリンタへ供給されます。
保管時は必ず、フィラメント遊び端をスプール側面の穴に差し込んで固定し、絡まりを防いでください。
絡まったスプールから供給しようとすると、プリンタはフィラメントを押し出せず、プリント中盤で詰まり、全進捗が失われます。イライラする上に時間とコストの無駄です。
しかし絡まりは極めて簡単に防げます。遊び端を決してフリーにしない。プリンタにセットされていないなら、手元にあるか、スプール縁の穴にしっかり固定するだけです。
もし絡まってしまったら、手作業でスプールから解きほぐし、綺麗に巻き直して穴に固定すれば解決です。
子供・ペット・不用意な大人の手の届かない場所に!
ペット、幼児、不用意な来客は3Dプリンタオーナーの悩みの種です。
フィラメントは触っても冷たく、光沢のあるケーブルのように見え、動くと心地よい音がし、美味しそうな色をしています。トイレットペーパーで大惨事を引き起こす子供/ペットが、光り輝くフィラメントスプールで何をするか想像に難くありません。手の届かない場所に保管しましょう。
日光ダメージ
前述の通り、多くのフィラメントは非耐UV。長期日光曝露でダメージを受けます。
見た目は正常でも、触るとPLA/ABSが柔らかく/脆く、薄く、プライアブル(曲げやすい)になっていることがあります。最悪、簡単に折れるほど脆化しているケースも。輸送中や窓際保管で起こりやすいですが、容易に防げます。
スプールホルダーの締め付けが強すぎる/弱すぎる
スプールホルダーの摩擦が大きすぎると、プリント中にスプールがスムーズに回転せず、層接着不良、密着不良、詰まり・ジャムの原因になります。
スプールが自由に回転し、かつプリンタが引き出す際に妨げにならないよう調整してください。
フィラメントガイドを使わない
フィラメントガイドは通常PTFEチューブで構成されます。これを使ってフィラメントをプリンタへ導くと、絡まり防止と安心感が得られます。
フィラメントを真っ直ぐ押出させ、絡まりを防ぐことで造形品質向上にも寄与します。
結論
紹介した問題の多くは、回避可能であるだけでなく、かなり簡単に防げます。
これらの推奨事項を日常のプリントフローに組み込み、フィラメント保管に数秒余分にかける習慣をつけましょう。
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント
- 設備故障の5大要因と実証済み予防戦略
- 工具破損・摩耗・チッピングの理解:原因、予防、解決策
- パンチング作業におけるスラッグプーリング防止:原因と解決策
- 3Dプリンターレジンは再利用できる?保管・廃棄・寿命の完全ガイド
- PLAは水に溶ける?分解条件と防水化の実践テクニック
- 3Dプリンターは投資に値するか?メリット・デメリットを徹底検証
- PLAフィラメントは電気を通す?導電性バリエーションと造形時の注意点
- 3Dプリンターのエクストルーダー異音・スキップ・スリップを解決:ステップバイステップ修正ガイド
- 1.75mm vs 3mmフィラメント:メリット・デメリットと選び方
- 電動モーター故障の3大原因と対策
- クラウドコンピューティングの法的課題:リスク、規制、ベストプラクティス