



1.75mm vs 3mmフィラメント:メリット・デメリットと選び方
はじめに
3Dプリントを始めたばかりの方は、フィラメントに2つの標準径(1.75mmと3mm)があることを知らないかもしれません。10年前に自作機を組んだ人から中古購入した場合、当時主流だった3mm機かもしれません。いずれにせよ、両規格が市場に存在し、それぞれの長短を知ることはプリンタ選定に不可欠です。
現在の標準は1.75mmですが、多くのメーカーが3mmも継続生産しています。どちらが優れるか意見は分かれますが、自分で学んで判断すべきです。
深掘りしたくない方へ:1.75mm対応プリンタを買うのが無難です。3mmノズルが必須の特殊用途でない限り、常に1.75mmを推奨します。市場標準は明確で、専門家の中には「3mmフィラメント入手が年々困難・高騰する」と指摘する声もあります。
主要なメリット・デメリットを比較表にまとめました。
| 1.75mmフィラメント | 3mmフィラメント | |
|---|---|---|
| 造形速度(速い) | ◎ | ○ |
| 必要電力(少ない) | ◎ | ○ |
| コンポーネント重量(軽い) | ◎ | ○ |
| 市場入手性(高い) | ◎ | ○ |
| 寸法公差要求(厳しい) | ○ | ◎ |
| 絡まりにくさ | ○ | ◎ |
| 曲がりにくさ | ○ | ◎ |
| 吸湿しにくさ | ○ | ◎ |
| 押出フロー(高い) | ○ | ◎ |
| ボウデンシステム相性 | ○ | ◎ |
| 市場価格(安い) | ◎ | ○ |
| 液漏れ(オージング)の少なさ | ◎ | ○ |
| 造形精度(高い) | ◎ | ○ |
3Dプリントで最も普及しているフィラメント径は?
断然1.75mmです。この径を使うユーザー割合は日々増加し、細径有利の趨勢は強まるばかり。事実上すべての家庭用3Dプリンタメーカーが1.75mm専用機を販売しています。
トラブル時(ハード/ファーム/ソフト問わず)、ウェブフォーラム(当サイト含む)で解決策が見つかるのは1.75mm機の場合です。3mm機だと情報が極めて少なく、古い情報しか得られません。
また、業界の改良・イノベーションはほぼ1.75mm機前提で進められています。
1.75mmフィラメントのメリット・デメリット
メリット
市場がホビスト/デスクトップ3Dプリンタ市場の標準としてこの径を選んだ理由があります。
造形速度が速い
造形にはフィラメント溶融が不可欠。ヒートブロックで発生した熱がノズル・バレルを伝導しフィラメントへ伝わります。熱がフィラメント外周から中心繊維へ伝わる速度は、プラスチック種類と形状に依存します。太いフィラメントほど中心まで熱が届くのに時間がかかります。
溶融時間が短いため、ノズル通過フロー率を高められ、造形速度向上に直結します。
必要電力が少ない
断面積を比較すると、3mmフィラメントの面積は1.75mmの約3倍。ノズル内圧力もそれに比例して高まります。この圧力を生み出すには押出機が十分な力を発生させねばならず、ステッピングモータがステップアウト(脱調)するリスクがあります。
1.75mmなら必要推力が小さく、小型・低トルクモータでも安定動作します。
押出機の小型・軽量化
初期メーカーは3mm対応で大トルクモータを採用しましたが、押出システムの重量・体積増大を招きました。ダイレクト押出機ではこの追加質量が過大な慣性を生み、不要な振動を造形物に伝達し、酷いブレ(ウォブル)を生じさせます。
1.75mmならギア減速なし、低トルク(小型)ステッピングモータで押出可能です。
市場入手性が高い
1.75mmが新標準となったため、どのフィラメントショップでも在庫が豊富。カラー・材質バリエーションも豊かで、多くのメーカーは3mmスプールを生産していません。リセラーもPLA中心に1.75mm在庫を厚くしています。
デメリット
選択理由は多々ありますが、デメリットも存在します。
寸法公差が厳しい(許容誤差の割合が大きい)
「1.75mm」は公称値で、実寸には許容差があります。部分的に薄い/厚い箇所があり、断面が真円でなく楕円でも許容されます。メーカー品質は向上していますが、100%完璧なフィラメントは存在しません。
±0.1mmのバラツキは、1.75mmでは3mmより大きな相対誤差率になります。安価フィラメントでは過大径でジャム、過小径でアンダーエクストルージョンを招きます。
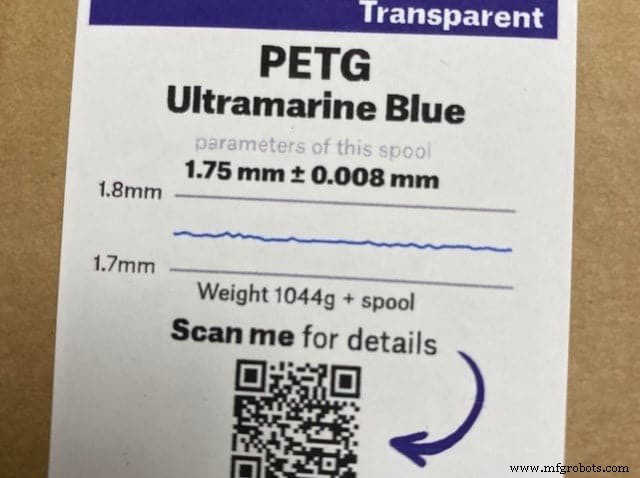
ただしメーカー各社は公差管理を向上させています。極めて優秀なのはPrusamentで、各スプールにQRコードが付き、個体ごとの品質データが確認可能。髪の毛一本分の公差内に収まっています。
絡まりやすい
1.75mmは細く軽いため、取り扱い時に遊び端を離すと自己絡合しやすい。「結び目」は見落としやすく、気づかずプリント開始→途中でロック→プリント失敗・プリンタ破損リスク。
曲がりやすい
フレキシブルフィラメント(TPU等)使用時、1.75mmは3mmより問題になりやすい。ノズル付近でフィラメント軸方向張力が高まり、押出機とバレル間のフリー区間で屈曲(バックリング)しやすい。ボウデンタイプではさらに顕著。
3mmフィラメントのメリット・デメリット
メリット
ここまで見ると1.75mm優位に見えますが、太径にも利点があります。
吸湿しにくい
直感に反しますが、太径の方が湿気の影響を受けにくい。表面積/体積比が小さく、表面が先に飽和することで内部を保護するためです。
大流量押出が可能
大径ノズルと組み合わせると、3mmフィラメントは極めて高フローで押出可能。適切なパラメータで大型造形物の高速化が図れます。2mmノズル使用例の動画を参照。
1.75mmでは不可能です。径がノズル径未満なら圧縮されず素通りし、精度が大幅に失われます。
ボウデンシステムに適する
ボウデン方式の弱点はフィラメントが経路で曲がり/圧縮しやすいこと。太径ならこれが起きにくい。
デメリット
人気薄の規格には理由があります。単なる不運ではなく、市場がこの径をほぼ見捨てた理由は以下の通り。
総じて高価
3mm製造コストが高い。本質的特性ではなく、1.75mm生産量増大による規模の経済効果によるものです。
オージング(液漏れ)が多い
ホットエンド内溶融体積が大きいため、プリント開始時のノズルチップからの垂れが多い。適切なリトラクション速度/距離設定も難しい。大径ノズル(0.8mm等)使用経験者なら似た現象を知っているはず。
寸法精度が劣る
ノズル径で決まるが、0.1mmノズルを3mm押出システムで使うのは非現実的(ホットエンド内圧力が高すぎ、減速ギア付き押出機でも対応困難)。必然的に太いノズルを使うことになり、精度低下の実質的原因となります。
なぜ2つの径規格が存在するのか?
数年前、3Dプリントは大学・研究機関の技術でした。投入材料選定時、3mmを選んだのは「既に入手可能だったから」。3mmスプールは他技術(射出成形等)で作ったABS部品の溶接用として存在し、初期設計者は既存材料に機械を合わせました。
RepRapプロジェクト誕生以降、多くのメーカー/メイカーが「細径なら押出性能を最適化しつつコンポーネント小型化可能」に気づき、1.75mmが標準になりました。現在も多くのフィラメントメーカーは両サイズを供給し続けています。
1.75mm機で3mmフィラメントは使えるか?
誤購入ならまず返品交渉を。拒否なら3mmユーザーへ転売。しかし知りたいのは「自分の1.75mm機で3mmスプールを使えるか」でしょう。
3mmフィラメントは1.75mm押出機の穴に物理的に入りません。入る謎プリンタでも使うべきではありません。機械全体が1.75mm前提で設計されているため、コンポーネント永久破損リスクが高いです。
3mm径フィラメントの実測値は2.85mm?
ノギスで測ると「3mm」フィラメントは約2.85mmです。PTFEチューブ内径が3mm(公称)のため、干渉で詰まるのを防ぐためです。3mm機ユーザーはメーカーデータシートで正確な値を確認し、スライサーに設定すべきです。スライサーのフィラメント径設定変更はフロー率変更と等価です。
3mm機を1.75mm対応に改造できるか?
可能です。想像より簡単。押出システム(押出機〜ホットエンド)のコンポーネントを交換するだけです。
Thomas Sanladerer氏のステップバイステップ動画(英語)が参考になります。
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント
- 予知保全におけるAIのメリットとリスクのバランス
- H.C.スタルク、金属3Dプリント向け新ガスアトマイズ粉末「AMPERPRINT®」を発表
- 石油・ガス業界に革命:3Dプリントが効率性と持続可能性を推進
- CNC試作:知っておくべきメリットと限界
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- 金属酸洗いのメリットとデメリット:包括的概観
- ダイカスト:メリット、課題、メーカーが知るべき重要ポイント
- ロストフォーム鋳造:メリット、デメリット、適用判断
- 冷間成形金属加工:メリット・デメリット・重要ポイント
- クラウド vs オンプレミスサーバー:最適なホスティングソリューションの選び方
- M2M向けメッシュネットワークトポロジー:メリット、課題、最適ユースケース