



ビルドプレート密着マスター:エキスパートによるトラブルシューティングガイド
プリントベッド密着を決定するパラメータ
パーツとベッドの正しい密着は、プリント中の失敗を防ぐために基本です。最初のプリント層とプラットフォーム表面の結合には2つの基本機能があります:
- プリントプロセス全体を通じてパーツを固定位置に保持し、層ズレやプリントヘッドとの衝突を防止。
- パーツ冷却時の収縮応力を補償し、剥離や変形を防止。
パーツとベッドの密着は主に4つの要因で決まります。
1. プリント面材料とプリント材料の物理化学的親和性。
プリント材料と基板表面の物理化学的親和性は、おそらく最も重要なパラメータです。そのため現在では、3Dプリント専用に開発されたポリマーコーティングをプラットフォーム表面に使用するのが一般的です。使用するプリント材料と互換性のある製品を使用することが極めて重要です。PPやナイロンなど一部材料は専用製品が必要です。主に2タイプのソリューションがあります:
- 接着フィルム上のコーティング。
ポリマーコーティングを片面に施したフィルムやテープ。当初はカプトンテープ等が使用されましたが、現在では3Dプリント専用に開発された多数のソリューションと製品が存在します。最も有名な例はBuildtakのポリマーフィルムですが、他メーカーからも類似製品が出ています。汎用的で一般的な材料に対応しますが、より特定材料向けの製品(PEIコートフィルム、ポリプロピレンやナイロン専用など)も見つかります。主な利点は耐久性が良く、交換なしで複数回プリント可能ですが、使用とともに密着力が低下し、特定の技術材料では最高性能を発揮しません。また、通常使用温度上限があります。寿命を延ばすには、毎回ベッドの異なる位置でプリントし、摩耗を全面に均一化することを推奨。
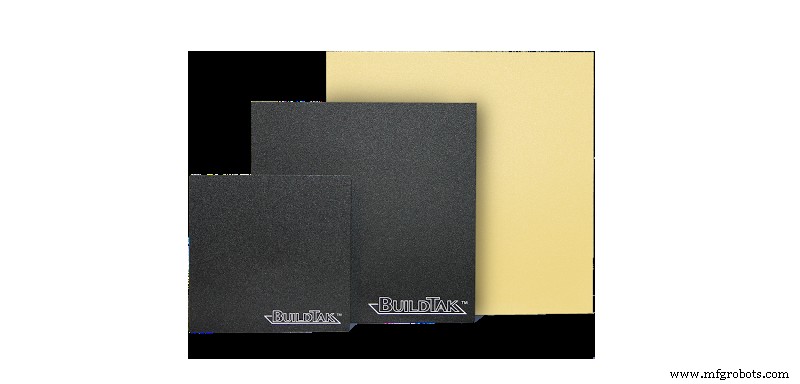
画像1:Buildtak接着フィルム。出典:buildtak.com
- 液体コーティング。
基板表面に直接塗布するポリマー懸濁液で、乾燥すると接着フィルムと同様の連続ポリマー膜を形成。多様な技術材料を扱う場合に推奨されるオプションで、それぞれに最適化された特定処方が存在します。水やアルコールで簡単に洗浄でき、素早く再塗布可能なため、プリント材料変更時に便利に交換できます。主な利点は、材料別・高温対応処方が入手可能で高性能。また、プリント前に再塗布してコーティングを再生できるため、使用による密着力低下がありません。
一般的にスティック型とスプレー型の2フォーマット。スプレー型の場合、プリンター外でベッドに塗布し、他コンポーネントを汚損・破損しないよう推奨。ベッド取り外しが不可能な場合は、スティック型が清潔で推奨。代表例はMagigooの密着ソリューションや3DLac等の3Dプリント用ラッカー。
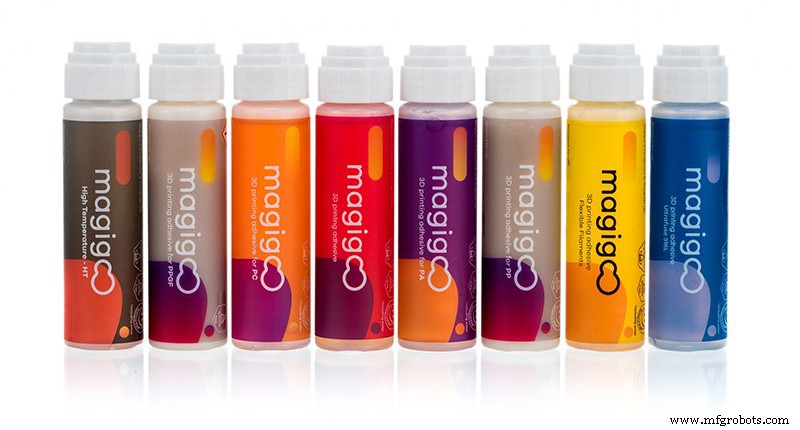
画像2:Magigoo 3Dプリント用スティック。出典:Filament2Print。
2. パーツとベッドの接触面積。
パーツとベッドの接触面積が大きいほど密着力は高まります。密閉型でないプリンターで大型パーツをプリントする場合は注意が必要です。接触面積が大きくても、体積も大きいため冷却収縮由来の応力も大きくなります。接触面積を増やす最も一般的なリソースは、スライス時にパーツにブリム(エッジ)を設定すること。ブリムは最初のレイヤーのみ、または場合によっては最初の2〜3レイヤーのみに適用し、収縮応力を増やさずに接触面積を増やせます。初期レイヤーの押出倍率を増やすなど、接触面積を増やす他の方法もありますが、推奨しません。
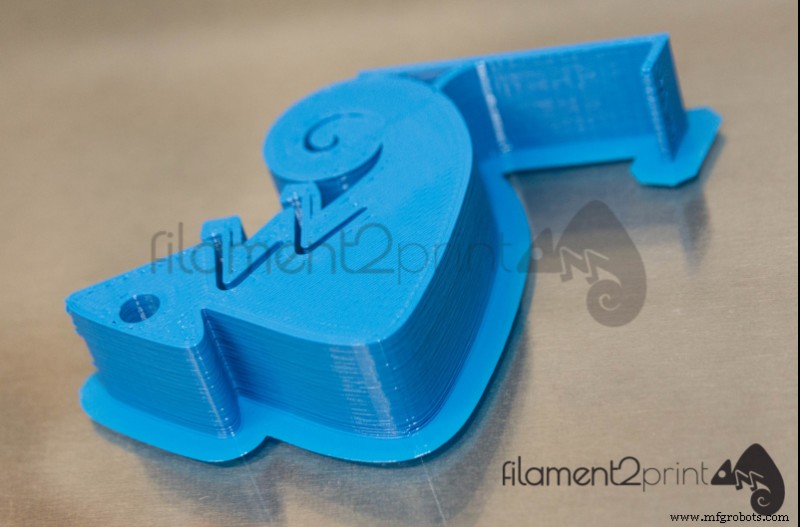
画像3:密着改善のために追加されたブリム。出典:自作。
一部プリンターには粗面/テクスチャー付きコーティングが含まれ、これも接触面積と密着を高める手段です。
3. プリントベッドの温度。
プリントベッド温度は密着において二重の機能を果たします。一方では、プリント材料のTgと同等またはわずかに高い温度にすれば、最初のレイヤーの冷却収縮を防ぎ、パーツを剥がそうとする応力を低減。他方では、プリント材料とプリント面コーティング材料の化学的結合を促進。ベッド温度をプリント材料のTgと同等またはわずかに高く設定することを推奨しますが、あまり高すぎると密着を低下させ、ゾウの足(エレファントフット)などの変形を招くため避けてください。
4. プリントベッドの状態
プリントベッドの状態チェックも非常に重要です。前3点を満たしても、ベッドの不良状態やメンテナンス不足により密着問題が残る可能性があります。以下を定期的にチェック:
- 表面清掃: 基板上のホコリや汚れは密着を大幅に低下させます。毎プリント前に基板表面を清掃してください。
- 表面欠陥やピッティング: 劣化した表面も密着問題の原因になります。プラットフォームを良好な状態に保ち、欠陥検出時は交換してください。
- コーティング摩耗: 接着フィルムの場合、使用とともに効率が低下するため、摩耗検出時に新品へ交換。液体コーティングは複数回再利用可能ですが、パーツ取り外し時に一部コーティングが失われる可能性があります。毎プリント前にコーティング状態をチェックし、必要なら再塗布。
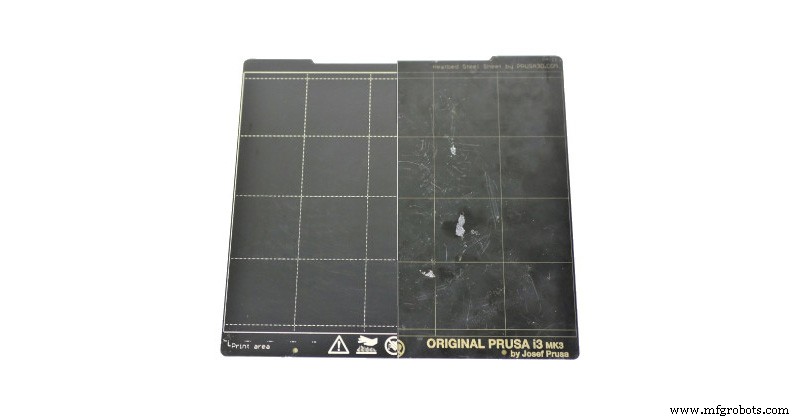
画像4:良好なベッドと不良なベッドの比較。出典:prusa3d.com
不良密着に関連する問題
プリント面への不良密着の主な結果はパーツがベッドから剥離することです。これは常にプリント失敗を意味しますが、場合によっては装置故障や破損の原因にもなります。
パーツが剥離して元の位置から動くと、プリンターは新材料を堆積させる基板なしでプリントを継続します。これによりプラスチックがノズルに付着・詰まり、プリント進行につれて溶融プラスチックの塊が成長します。適時に停止しなければ、この塊が巨大になりホットエンドを使用不能にする恐れがあります。
密着問題を理解し解決するには、パーツが2つのメカニズムで剥離することを考慮する必要があります。
プリント面と初期レイヤー間の密着が良くない場合、プリント中のノズル摩擦と振動でパーツが完全に剥離します。一般的に失敗はプリント初期に発生。この場合以下をチェック:
- ノズルとベッドの距離
- 初期レイヤー高さ
- 基板の状態
- 使用している密着ソリューション
ベッドへの密着は非常に良好だが、パーツの端から剥離が始まるケースもあります。これは冷却収縮がパーツ外側から中心に向かう応力を生じさせ、変形を引き起こすためです。このときパーツとベッドの密着が収縮応力を補償しきれていません。この現象をウォーピングと呼びます。この場合、パーツは徐々に剥離し、プリント完了数分前でも失敗する可能性があります。
この場合、ウォーピングを補償するため密着改善を試みることもできますが、スライスパラメータ、材料タイプ、周囲温度など他の要因も考慮する必要があります。
過剰密着に関連する問題
一部ケースでは、ベッドへの過剰な密着によりパーツ取り外しが非常に困難になります。この場合以下をチェック:
- ノズルとベッドの距離: ノズルとプリントベッドの間に適切な隙間を持つことが重要。距離が小さすぎるとプリント面を破損させ、パーツの過剰密着や、溶融プラスチックが出せないことによる詰まりを招きます。
- 密着ソリューション: PETGや一部フレキシブル材料は、接着/液体コーティングに過剰密着することがあります。この場合、プリントプラットフォームにコーティングを使用しないか、ラフトでプリントすることを推奨。
- 過剰押出: 特に初期レイヤーでの過剰押出も密着を高めます。
過剰密着問題発生時、パーツ取り外しを促進するいくつかの方法:
- ベッド冷却: ベッドとパーツの熱膨張係数が異なるため、ベッドを冷やすとパーツが外れやすくなります。最良の方法はベッドを加熱後、アイスパック等の冷たい面に置き、急激に収縮させること。
- 薄いヘラを使用: 過剰密着が吸着効果による場合、鋭利なヘラをパーツ下に差し込み徐々に剥がすと有効。ただしベッドとパーツ双方を傷つけるリスクあり。
- 液体コーティング溶解: スプレーやスティック型コーティング使用時のみ可能。これら製品は容易に溶解するため、ベッドに水を流すか浸すことでパーツ取り外しを助けます。
ガラスベッド使用時は特に注意が必要です。破損リスクが高いためです。テンパードガラスベッドの表面フラグメントが、強く接着したパーツ取り外し時に剥がれるのは珍しくありません。
フレキシブルベッドの使用はこの問題を大幅に回避できるため、強く推奨されるオプションです。
このガイドは一般的な概念について説明しており、特定のメーカーやモデルに焦点を当てたものではありません(途中で言及される場合があります)。メーカーやモデルによってキャリブレーションや調整手順に重要な違いがある場合があるため、このガイドを読む前にメーカーのマニュアルを参照することを推奨します。
3Dプリント
- デスクトップ3Dプリンターが産業製造をどう再構築しているか
- 金属3Dプリンティング技術の成熟度評価:TRLフレームワークによる分析
- 産業用3Dプリントの持続可能性を評価する
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- 3Dプリントが日常生活を変える:高速設計・生産・修理
- 3Dプリントの臭い:原因とホームオフィスを快適に保つ対策
- 3Dプリントのジャーク・ゴースティング(リンギング)を解消:滑らかな造形への実証済みテクニック
- 3Dプリントの層離れ(デルタミネーション)を解消:密着改善と予防策
- ステップバイステップガイド: STLをGコードに変換して信頼性の高い3Dプリントを実現
- 3Dプリンティング品質を左右する「リトラクション」設定の極意
- 3Dプリント速度がビルドタイムと生産性を駆動する仕組み