



Ender 3(Pro/V2)サポート設定完全ガイド:印刷品質を最適化
3Dプリントでは、各層がベッドまたは前の層に接着する必要があります。設計段階でその制約を考慮するのが理想ですが、不可能な場合にサポート材を使います。
サポートは材料消費・造形時間増加・除去の手間から避けられがちですが、避けられない状況や、品質向上のためにあえて使うケースもあります。適切に調整されたスライサープロファイルなら、少ない後処理で見事な結果が得られます。
詳細な解説に入りますが、急ぎの方向けにEnder 3 Pro/V2で良い結果が出るサポート設定の初期値を示します:サポート構造「ノーマル」、配置「ビルドプレート接触のみ」、オーバーハング角45〜60°、サポート密度20%、Z距離0.2mm、X/Y距離0.6mm。
以降、各設定の役割と調整の指針を詳述し、見逃せない追加設定もカバーします。
試行錯誤をスキップしてEnder 3で高品質プリントを実現したい方は、Ender 3シリーズ専用に調整された当社のCuraプロファイル(全プロファイル$7)をご検討ください。
サポートとは? なぜ使うのか?
サポートは3Dモデルの一部ではない造形構造で、中空への造形を防ぎます。スライサーが自動生成するか、設計段階でモデル化します。後処理で除去が必要です。デュアルエクストルーダー機では水溶性・溶剤溶解性サポートも可能ですが、本記事では扱いません。
サポートタイプの違い(ノーマル vs ツリー)
自動生成サポートは、ライン・グリッドなどの単純構造か、樹木のような枝分かれ構造(ツリーサポート)の二大類型です。選択基準は必ずしも明確ですが、平ら・箱型モデルにはノーマル、有機的形状にはツリーが除去後の表面品質で優れる傾向があります。両者とも設定次第で大きく変わりますが、ノーマルは潰したり剥がしたりして除去、ツリーはより堅牢です。ツリーサポートはスライス時間が顕著に長くなるため、大型モデルでは忍耐が必要です。
サポートパターンの違い
ノーマルサポートには多数のパターンがありますが、実質「強い」か「脆い」の二分類です。グリッドなど相互連結構造は強く、造形後に一体で剥がれるか、設定不備で全く剥がれないことも。一方、ライン・ジグザグ・同心円など脆い構造は潰して除去可能。除去後の掃除は大変ですが、必ず何らかの形で取れます。どちらが優れるかはモデルと道具次第で、好みの問題でもあります。
最初の推奨は脆い構造です。造形が速く材料も少なくて済みます。ただし脆すぎると造形中に崩れて失敗します。サポートブリム有効化やサポート壁ライン数を1にするなどで強度を補えます。
「サポート配置」とは?
「サポート配置」で、サポートを全箇所に生成するか、ビルドプレート接触箇所のみにするかを選べます。「全箇所」を選ぶと、造形中のモデル表面からサポートが生えるため、除去時に追加の表面処理が必要です。
モデル表面からサポートを生やしたくなければ「ビルドプレート接触のみ」を選択。スライサーはビルドプレート直下の空きスペースがある箇所のみにサポートを生成します。後処理は楽ですが、支えが必要な箇所が未サポートのままになり造形失敗のリスクがあります。最後の選択肢は「ツリーサポート」で、ビルドプレートからのみ開始し、必要な場所へ枝を伸ばします。
サポート密度
サポート密度は、インフィルと同様にサポート構造を構成するライン本数を決めます。密すぎると除去困難・材料・時間増大。疎すぎると支え不足や全く支えられない。開始点として20%が良いでしょう。「レイヤービュー」で生成されたサポートを必ず確認し、造形後の様子と除去難易度を予測してください。
オーバーハングとブリッジ、そして造形の限界
カンチレバー状の形状を造形しようとすると、樹脂が中空に押出され、カールバックやたわみが生じます。これらをオーバーハングと呼び、適切な押出量と冷却で一定角度までなら造形可能です。
ブリッジも中空造形ですが、直線上にもう一つのアンカーポイントがあります。アンカー間距離が近く十分な冷却があれば、樹脂ストランドはほぼ水平を保てます。多少のたわみは常にありますが、多くの場合許容範囲内です。
オーバーハング・ブリッジテストを印刷する
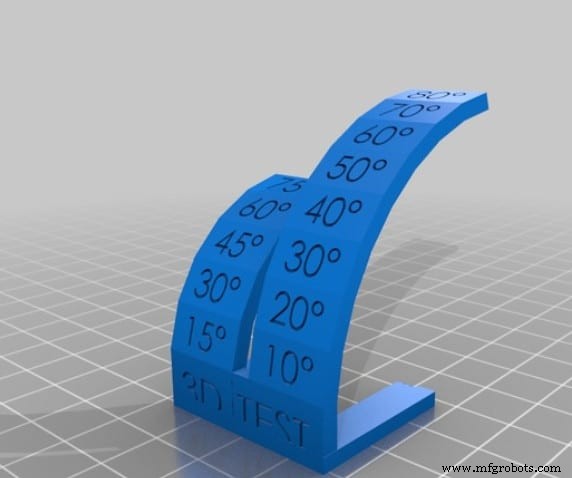
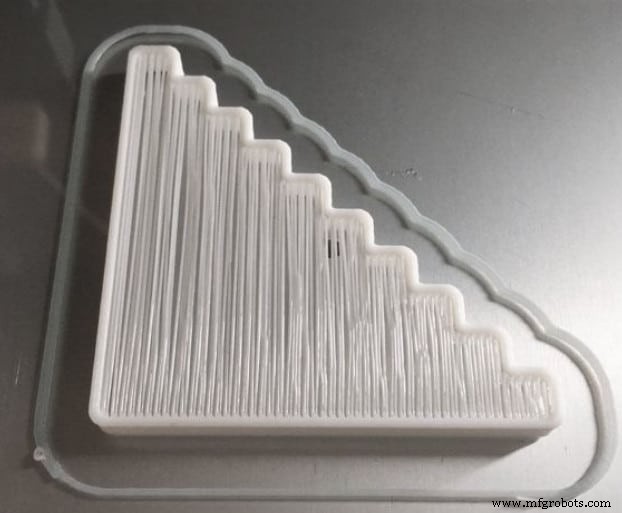
プリンターのオーバーハング・ブリッジ能力を知るためのテストモデルがコミュニティで多数公開されています。ここではシンプルな2モデルを紹介します。
テストで得られた知見は、スライシングプロファイルの調整で改善できることが多々あります。
#1 オーバーハング・ブリッジテスト
#2 オーバーハング・ブリッジテスト
オーバーハング角・ブリッジ・改善方法
多くのプリンターで45°オーバーハングは問題なく、Ender 3なら適切な設定で60°まで対応可能。ブリッジ成功は許容できるたわみ量次第。5mmまでなら概ね成功。それ以上なら設定調整かサポート使用を検討。フィラメントによっては150mmブリッジも可能です。
冷却強化でオーバーハング・ブリッジ改善。PLA・PETGではファン100%でベスト結果。ABSなどでは層間剥離リスクがあるため注意。
印刷温度を5〜10℃下げることでも改善可能だが、層間接着も弱まる。強度重視なら温度を下げすぎないこと。
押出率(フロー)をわずかに下げる(1〜5%ずつ)とブリッジ・オーバーハング品質向上だが、同様に層間接着への影響に注意。
サポートZ距離・X/Y距離とは?
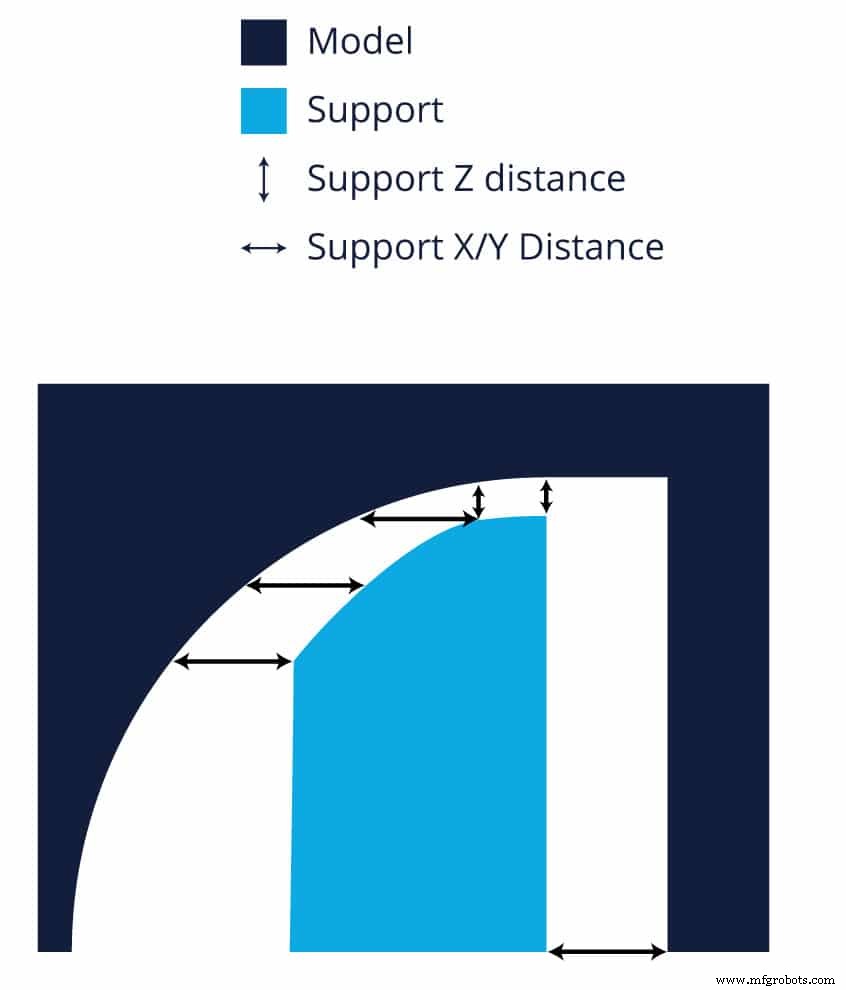
サポート造形後、次の層を造形する前に隙間を空けないと強く張り付いて除去困難になります。この隙間がZ距離で、少なくとも1〜2層分(標準0.2mm)が推奨されます。層高さが大きく異なる場合は調整必要。隙間が大きいほど除去容易だが、接触面品質は低下します。
X/Y距離は、サポートとモデルの間にスライサーが設けるXY方向クリアランス。0.6〜0.7mmで問題ないことが多い。除去困難なら大きくしてください。
サポートが必要なケース(45°ルールと5mmルール)
設計・スライシング時の目安として2つのルールがあります:
- オーバーハング角が45°超ならサポートが必要な可能性大。
- ブリッジ長が5mm超ならサポートが必要な可能性大。
Curaでサポート設定を開く方法
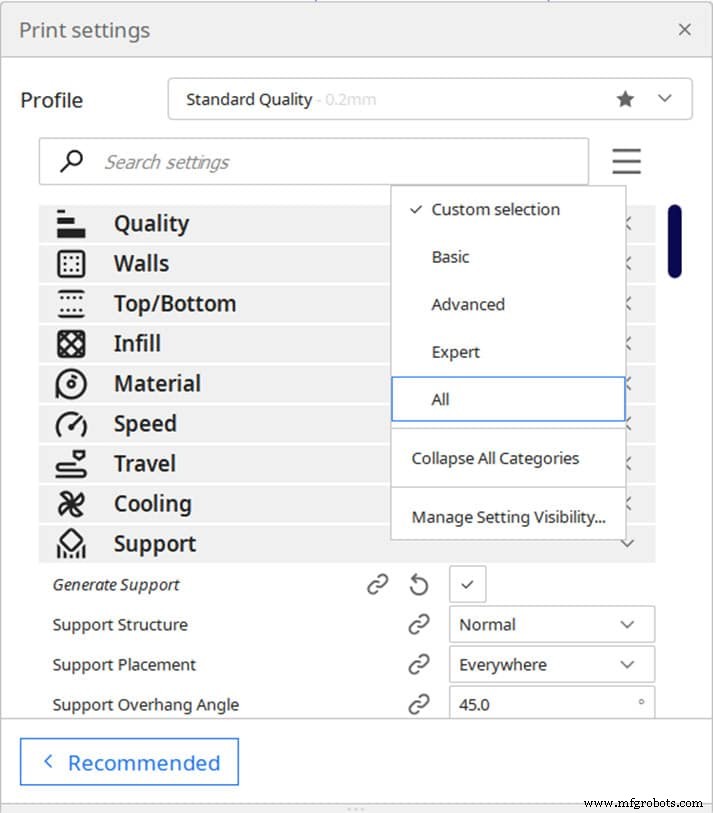
ハンバーガーアイコンをクリック。ドロップダウンで「詳細」を選べば本記事の設定ほぼ全てにアクセス可能。ツリーサポートのみ「実験的」にあり、「エキスパート」表示で出現します。
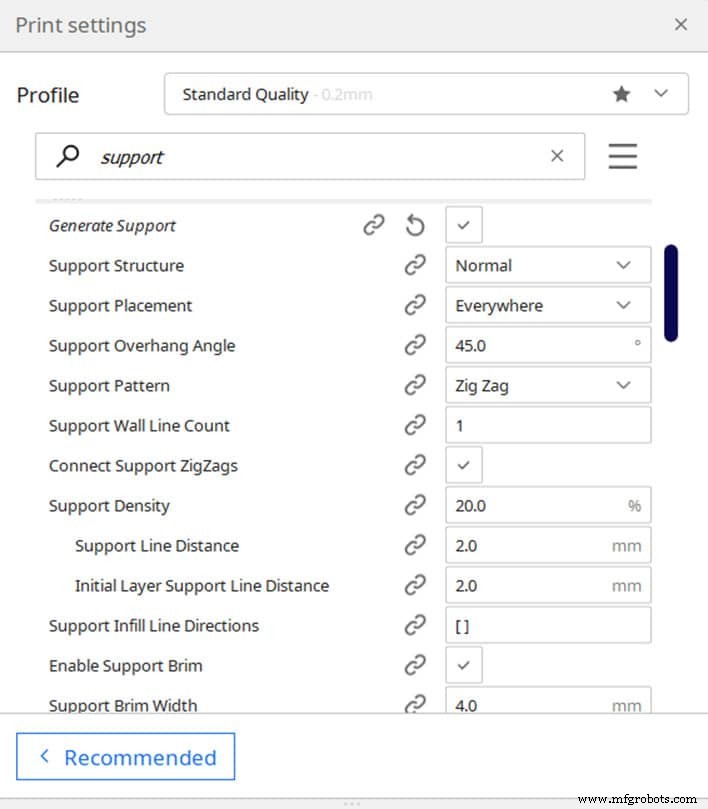
Ender 3向け理想的サポート設定
- サポート構造: ノーマル
- サポート配置: 「ビルドプレート接触のみ」
- オーバーハング角: 45°〜60°
- サポートパターン: ジグザグ
- サポート密度: 20%
- サポートZ距離: 0.2mm
- サポートX/Y距離: 0.6mm
- サポート屋根(ルーフ)有効化
- サポートブリム有効化
試行錯誤を避けたい方は、Ender 3シリーズ専用Curaプロファイル($7)をご検討ください。
結論
サポートを適切に調整すれば、3Dプリント体験が格段に楽になります。45°ルールと5mmルール、そして少数の設定で大抵対応可能です。
スライサーのレイヤーモードでサポートを必ず確認してください!
おすすめ製品コーナー
プリンター・フィラメント・アップグレード選びの迷いと調査時間を減らすため、厳選したおすすめ製品をまとめました。初心者〜エキスパートまで対応する少数のプリンター、実際にテスト済みのフィラメント・アップグレードのみ掲載。どれを選んでも期待通り動作します。
3Dプリント
- 3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
- Ender 3をWi-Fi接続するステップバイステップガイド:シームレスなプリントのために
- 適切な防爆モーター選定の包括的ガイド
- 電動機の保管ベストプラクティス:長寿命化と性能維持
- 在庫管理マスター:あらゆるビジネスに通じる実証済み戦略
- CNCマシンショップ完全ガイド:プロフェッショナルのための総合指南
- 3Dプリント完全ガイド:基礎から先進技術まで
- 機械加工部品の完全ガイド:メリット、用途、コスト効率の良いソリューション
- 5軸CNC加工マスターガイド:精密製造のエキスパート解説
- 産業用ウェットブレーキ完全ガイド:重機の確実な停止を実現
- トップクレーンブランド:建設プロフェッショナル向け専門家ガイド