



Ender 3 Pro/V2 Curaプロファイル完全版:完璧な3Dプリントのための設定
適切に調整されたスライサープロファイルは3Dプリント成功の鍵です。膨大なパラメータに圧倒されがちですが、本当に重要なものはそれほど多くありません。各設定の役割を理解すれば、時間とともに格段に良いプリントが可能になります。
試行錯誤をスキップしてEnder 3で高品質プリントを実現したい方は、Ender 3シリーズ専用に調整された当社のCuraプロファイル(全プロファイル$7)をご検討ください。
各設定とその重要度
3Dプリント初心者は、まず少数の主要パラメータに集中すべきです。主要設定をマスターしたら、各スライサーが提供する高度な機能へ進みましょう。以下に、無視できないパラメータそれぞれを解説します。
Cura標準プロファイルを出発点にする
Curaには主要フィラメント(PLA、ABS、PETG、TPU等)用のプロファイルが標準搭載され、概ね良好に機能します。それをベースに自分のニーズへ微調整するのが近道です。
印刷温度
主流の3Dプリント技術は、プラスチックフィラメントを溶かして組織的に積層するものです。フィラメントは異なるポリマーで作られ、融点が異なるため押出温度は材料依存です。熱可塑性樹脂の融点は水のように固定ではなく、流動し始める温度範囲があり、温度上昇につれ粘度が下がります。
適温を見つければ、制御不能な垂れなく押出可能。また、堆積後の層間結合強度も押出温度とパート冷却に依存します。
理想温度はあくまで出発点。フィラメントとプリンターの組み合わせごとに最適値を見つける必要があります。メーカーごとにブレンドが異なるため最適温度も異なり、同一メーカーでも製造管理によってロット差が生じることさえあります。
主要材料の推奨印刷温度:
- PLA: 200〜210℃
- ABS: 230〜240℃
- PETG: 220〜230℃
- TPU: 220〜240℃
ベッド温度
ヒートベッドは今や3Dプリントの標準装備。適切なベッド温度は成功率を大きく高めます。市場には初層密着・造形中保持・冷却後リリースを助ける多様なビルドプレートがあります。
押出温度と同様、理想ベッド温度も特定環境・フィラメントでのテスト出発点に過ぎません。
主要材料の推奨ベッド温度:
- PLA: 50〜65℃
- ABS: 90〜110℃
- PETG: 70〜85℃
- TPU: 50〜65℃
層高さ
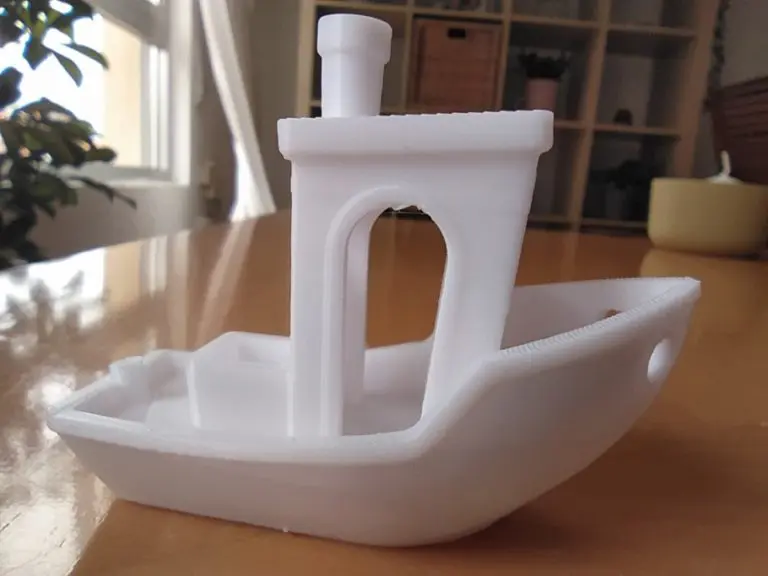
層高さは理論上任意に設定可能ですが、各プリンターの機械構造により適した厚さがあります。これら最適層高さセットは「マジックナンバー」と呼ばれます。Ender 3では0.04mm刻み(0.08, 0.12, 0.18…)がそれに当たります。
層高さは造形時間・精度・強度に劇的な影響を与えます。層高さを大きくすると時間短縮だが精度と強度低下。目的によって適切な値を選択。ノズル径も層高さを制限し、ノズル径の80%超えは非推奨。0.4mmノズルなら0.1〜0.3mmが妥当な範囲です。
層高さ詳細は関連記事を参照。
Ender 3推奨層高さ:
- 0.12mm〜0.28mm
リトラクション
押出停止時にフィラメント送りを止めるだけでは不十分。ノズル内圧で溶融樹脂が垂れ続けます。移動中に樹脂を吐出させないため、エクストルーダーがフィラメントを引き戻します。ボーデン式の純正Ender 3ではこの現象が顕著。リトラクション未調整だとストリンギング(糸引き)発生。過度な設定だとフィラメントが擦り切れ別のトラブルを招きます。
リトラクション調整パラメータ:
- リトラクション距離:引き戻す長さ。ボーデン式では長め(3〜6mm)。
- リトラクション速度:エクストルーダー制約が主。低め(20mm/s)から開始し、ストリンギングテストで上げていく。
- 最大リトラクション回数:フィラメント同一区間内での最大リトラクション回数。5〜10が目安。
糸引き・オーズ起因アーティファクト対策になる追加機能:
- コーミング:リトラクション無効化し、移動経路をインフィル内部に通してオーズをインフィルに吐き出す。全プリント推奨とは限らない。
- ワイピング:移動前に短距離内側へ移動しノズルを拭う。
- コースティング:プリントライン末端数mmで押出停止。
リトラクション詳細とキャリブレーションモデルはこちらの記事。
主要材料(PLA、ABS、PETG)共通の推奨リトラクション設定:
- リトラクション距離: 6mm
- リトラクション速度: 20mm/s
- 最大リトラクション回数: 5
TPU印刷時はリトラクション距離を0mmに設定してください。
インフィル
各層は外周壁とインフィルで構成されます。
インフィルパターンと密度は主に造形時間に影響し、特定状況下では強度にも影響。スライサーには多数のパターンがありますが、違いはプリント目的と結びついています。インフィルは主に上層を支えるためのもので、圧縮力がかからない限り、強度アップにはインフィル密度より壁厚増加が有効です。
一般推奨:シンプルパターン、密度5〜20%。
圧縮・潰れ荷重がかかるパーツなら50%以上検討。それ以外では25%超で強度向上は頭打ち。
インフィル設定詳細:最強インフィルパターン、同一プリント内で異なるインフィル。
印刷速度
印刷速度は各移動タイプの最大速度。小さなプリントや高精度時は加減速区間が支配的になるため最大速度に達しません(アクセラレーションが極端に高くない限り)。
高速化は品質低下・トラブルの元。速度を上げるならインフィルや内部壁など品質影響の少ない部分に限定。移動速度も一定までなら高速化可能。
詳細:3Dプリント速度vs品質
- ASA: 20〜50mm/s
- ABS: 40〜80mm/s
- PETG: 40〜90mm/s
- PLA: 30〜90mm/s
- ナイロン: 40〜60mm/s
- HIPS: 25〜55mm/s
- TPU: 10〜30mm/s
初期層
初期層は最も重要で、その成否がプリント全体を決めます。
わずかな傾き・凹凸を吸収するため、0.2mm未満は推奨しません(プリンターがそれを遥かに超えて校正済みなら別)。
初期層は速度を落としファンをオフにしてベッドとの確実な結合を確保。続く2〜3層も同様に低速・ファンオフで、初期層へ応力を加えないよう配慮。
- 初期層速度: 20mm/s
- 初期層ファン: 0%
- ファンなし層数: 3〜5層
サポートオーバーハング角
各層はベッドまたは前層に接着する必要があります。オーバーハングでは中空に樹脂を吐出しようとしてカールバックします。多くのプリンターで45°まで対応、一部は60°まで可能。オーバーハングテストで自機の限界を確認できます。
中空造形を防ぐためスライサーが生成する構造がサポート。後処理で除去必要。
- サポートオーバーハング角: 45°
ベッド密着
初期層完璧でも、モデル形状(長い・尖った初期層など)で反りが発生することがあります。糊・ヘアスプレー・専用ラッカーなどの剥離層なしで造形できるビルドプレートでない限り、必ず何かを使うべきです。これらは樹脂とプレートの結合を助け、冷却後は離型剤としても働きます。
ブリム有効化も有効。1層分の縁で接触面積増大。後処理で除去必要なので、不要なら避けるのが楽。
ラフトも同様だが、2〜3層構成でベッド歪み補正にも寄与。詳細はこちら。
フロー率
フロー率はプリンターが樹脂を押出す速度。スライサーが各移動ごとに計算し、基本100%設定。オーバー/アンダーエクストルーション気味なら微調整可能だが、5%刻み以上でのテストは非推奨。
フィラメントロットごとの硬さ差でエクストルーダーギアの噛み合いが変わるため、フロー率微調整に有用。キャリブレーションキューブを印刷し、新しいスプールごとにオーバー/アンダーエクストルーションが見えなくなるまで調整。設定を保存するか、スプールごとに記録しておくのが良い習慣です。
フィラメントタイプ別Ender 3推奨設定
Ender 3で良い出発点となる設定をまとめました。
Ender 3 PLA設定
- 印刷温度: 200〜210℃
- ベッド温度: 50〜65℃
- 層高さ: 0.12mm(精密)〜0.28mm(高速)
- リトラクション: 6mm
- インフィル: 5〜25%
- 速度: 30〜90mm/s
- 初期層速度: 20mm/s
- 初期層高さ: 0.2mm
- 初期ファン速度: 0%
- ファン速度(初期層後): 100%
- サポートオーバーハング角: 45°
Ender 3 ABS設定
- 印刷温度: 230〜240℃
- ベッド温度: 90〜110℃
- 層高さ: 0.12mm(精密)〜0.28mm(高速)
- リトラクション: 6mm
- インフィル: 5〜25%
- 速度: 40〜80mm/s
- 初期層速度: 20mm/s
- 初期層高さ: 0.2mm
- 初期ファン速度: 0%
- ファン速度(初期層後): 0〜30%
- サポートオーバーハング角: 45°
詳細はこちら。
Ender 3 PETG設定
- 印刷温度: 220〜230℃
- ベッド温度: 70〜85℃
- 層高さ: 0.12mm(精密)〜0.28mm(高速)
- リトラクション: 6mm
- インフィル: 5〜25%
- 速度: 40〜90mm/s
- 初期層速度: 20mm/s
- 初期層高さ: 0.2mm
- 初期ファン速度: 0%
- ファン速度(初期層後): 30〜100%
- サポートオーバーハング角: 45°
詳細はこちら。
Ender 3 TPU設定
通常TPUなら改造不要で造形可能ですが、NinjaFlexのような高柔軟TPUには、Ender 3をダイレクトドライブ化するかEZRStruderのようなアップグレードが必要です。
- 印刷温度: 220〜240℃
- ベッド温度: 50〜65℃
- 層高さ: 0.12mm(精密)〜0.28mm(高速)
- リトラクション: 0mm
- インフィル: 5〜25%
- 速度: 10〜30mm/s
- 初期層速度: 20mm/s
- 初期層高さ: 0.2mm
- 初期ファン速度: 0%
- ファン速度(初期層後): 0〜30%
- サポートオーバーハング角: 55°
詳細はこちら。
試行錯誤を避けたい方は、Ender 3シリーズ専用Curaプロファイル($7)をご検討ください。
ナイロンとポリカーボネートは?
Ender 3でもいくつかのアップグレードでナイロンとポリカーボネート造形が可能です。詳細は関連記事を参照。
結論
適切にキャリブレーションされたスライサープロファイルは3Dプリントの要。常に自分の環境でテストすべきですが、Ender 3のような普及機なら他ユーザー・メーカーの優れた出発点が得られ、プロセスが容易になります。
おすすめ製品コーナー
プリンター・フィラメント・アップグレード選びの迷いと調査時間を減らすため、厳選したおすすめ製品をまとめました。初心者〜エキスパートまで対応する少数のプリンター、実際にテスト済みのフィラメント・アップグレードのみ掲載。どれを選んでも期待通り動作します。
3Dプリント
- 旋盤性能の最適化:旋削とフライスを融合した複合加工機
- オープンソース3Dプリント:共有設計でイノベーションを加速
- 地形モデリング向け3Dプリンターおすすめ11選:FDMとレジン——2022年レビュー
- Ender 3 / Pro / V2 ノズル交換完全ガイド(ステップバイステップ)
- 3Dプリントの最適レイヤー高さ選び:品質・強度・速度のバランス
- Ender 3のベッドレベリング完全マスター:ステップバイステップガイド
- Ender 3/Pro/V2 最強アップグレード大全:無料プリント部品〜プレミアムキットまで
- PLA vs PETG:強度・品質・印刷しやすさで選ぶ最適フィラメント
- Ender 3 Pro/V2向けPETG最適設定:完璧な造形を実現
- Cura ABS印刷設定&プロファイル:あらゆる3Dプリンターに最適化
- 2019年ベストスマートホームデバイス&システム13選 専門家厳選