



Ender 3 Pro/V2向けPETG最適設定:完璧な造形を実現
Ender 3でPETGがどれだけ綺麗に造形できるか検証すべく、20mmキューブを複数と花瓶を印刷しました。
この記事では、筆者の検証でうまくいった設定・うまくいかなかった設定、そして造形品質の写真を共有します。
試行錯誤なしでEnder 3シリーズ専用の最適Curaプロファイルで高品質造形を実現したい方は、Ender 3 Printer Series専用Curaプロファイルをご利用ください(全プロファイル7ドル)。
印刷温度
一般的にPETGは220〜250℃で良好に造形できます。しかしEnder 3はボーデン式で、240〜245℃以上ではチューブ損傷リスクがあるため、220〜240℃範囲を推奨します。
筆者の検証では220℃で全体的に最高の造形品質が得られました。
Ender 3でのPETG最適印刷温度:
- 220〜240℃(220℃がやや良好)
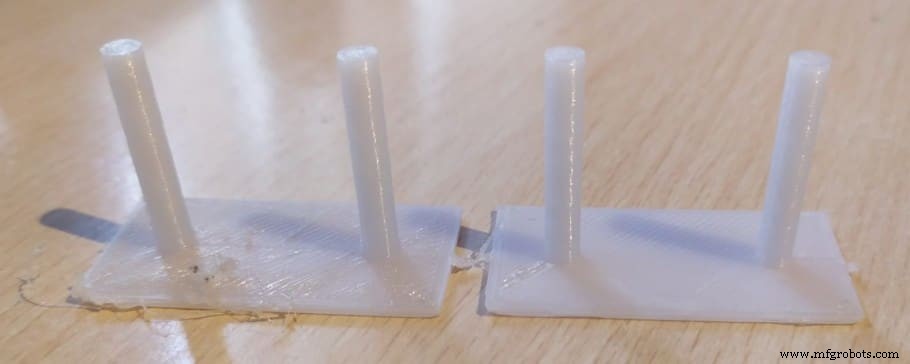
20回以上のテスト造形で複数温度を試した結果、筆者の環境では220℃が最良でした。230℃以上ではトップレイヤーに糸引きとブロブが多発します。糸引きテストの様子(2種類のフィラメントで10回以上テストし最適化)をご覧ください:
ベッド密着(アドヒージョン)
第1層が造形面に確実に密着し、反りや剥がれを防ぐうえでベッド密着は最重要要素です。
印刷温度、ベッド温度、ビルドサーフェス種類などが密着に影響します。
ベッド温度
PETGは比較的高温印刷のため、反り防止にベッドを60〜70℃(一般推奨は60℃だが筆者は良好でなかった)に設定する必要があります。
ここあまり知られていませんが、ベッド温度が高いほど密着力は強くなります。実際、ガラス転移温度わずか以上のベッド温度で密着力が最大になるという研究結果があり、PETGの場合ガラス転移点は80℃なので、少し高め(80℃超)に設定すべきです。
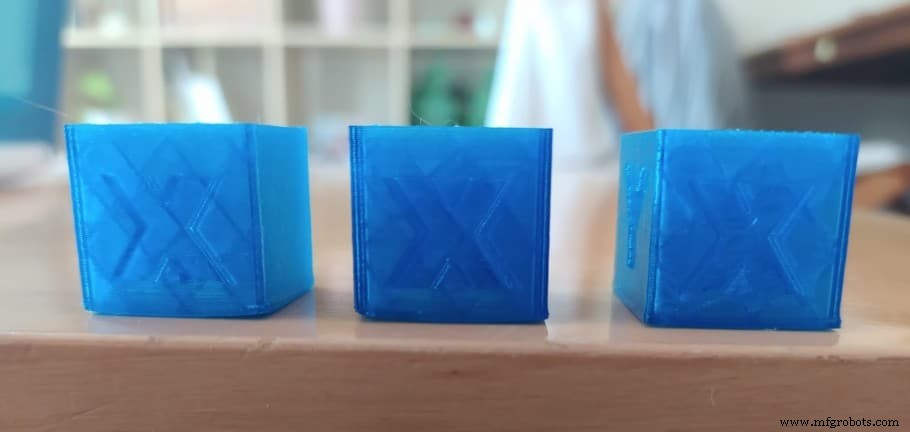
230℃印刷でベッド温度を変え(60℃、70℃、85℃)、20mmキューブを複数造形したところ、60℃と70℃では底面コーナーが反りましたが、85℃では反りがほぼ完全に抑制され、強力な密着が得られました。
まず60℃で試し、反るなら70℃、さらにダメなら80℃または85℃へ上げてください。
Ender 3でのPETG最適ベッド温度:
- 最強密着を狙うなら、PETGのガラス転移温度(80℃)わずか以上。85℃が最強密着。
ビルドサーフェス
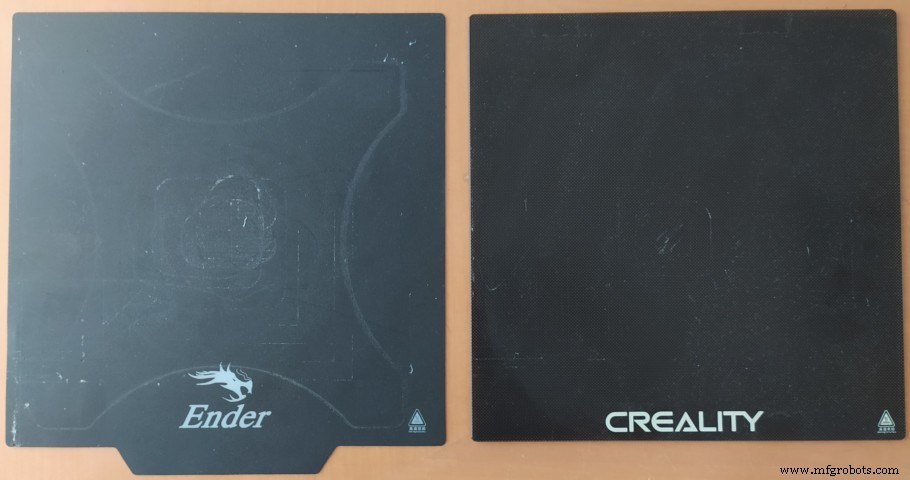
筆者のテストはCrealityガラスベッドで行いました。20mmキューブのような小物では多少反りが出ましたが、ベッド温度に関わらず造形物が剥がれることはありませんでした。
Kaptonテープやブルーペインターテープを推奨する声も多く、両者ともPETGの密着を高めます。
しかし最適解は、Ender 3 ProとV2に付属(標準Ender 3には非付属)のBuildTak系マグネットビルドサーフェスのようです。PETGの密着に優れ、造形物の取り外しも容易です。
重要な注意:一部サイトでは「PETGがガラスベッドに強く張り付きすぎて、取り外し時にガラスが割れたり欠けたりする」と警告していますが、筆者はその経験がありません。むしろPLAやTPUより密着が弱いと感じました。
ご自身で試して最適解を見つけてください。取り外しが困難なら、ベッドを完全に冷ましてから(冷蔵庫で冷やして収縮させるのも有効)試してみてください。
スカート・ブリム・ラフト、PETGにはどれ?
スカート、ブリム、ラフトの違いと効果を解説した記事を別途用意しています。ベッド密着改善に役立つのでご覧ください。
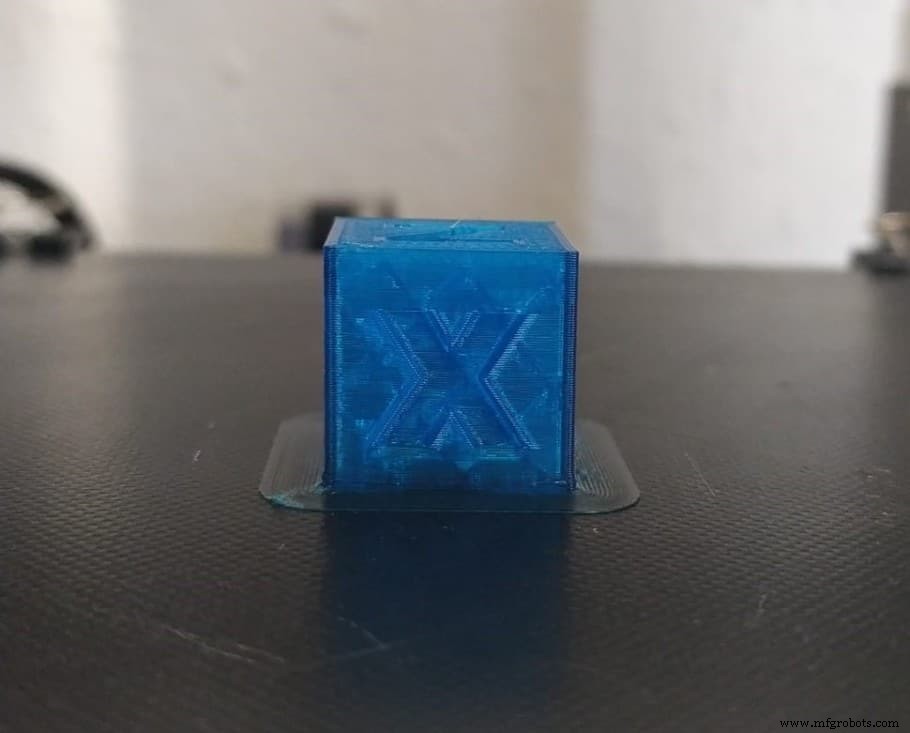
テストキューブ造形で、スカートでは全て反りました。ブリムを試しベッド60℃では反るだけでなく、ビルドプレートから剥がれてしまいました(複数回試行、全て同じ結果)。
筆者が得た絶対的ベストは、ブリム+ベッド85℃でした。これにより造形物が常にベッドに固定され、微細な反りも許しません。
ラフトならさらに密着力は高まりますが、材料消費増とモデルへの跡残りがあるため、リンク先記事を熟読してから判断してください。
基本はスカート、より強い密着が必要ならブリムを推奨します。
リトラクション設定
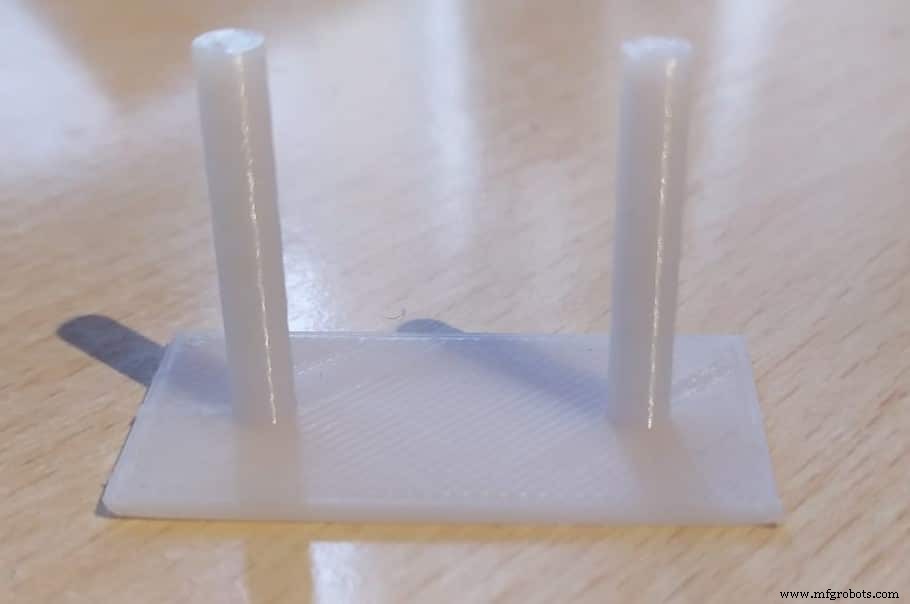
リトラクションは、ホットエンド内圧を下げてフィラメント漏出(糸引き)を防ぐため、エクストルーダーがフィラメントを引き戻す動作です。溶融状態のPETGは他フィラメントより粘度が高く、糸引き防止には適切なリトラクション設定が必須です。
しかしPETGはPLAと非常に似た挙動を示し、リトラクション設定も同一か近似値で問題ないことが多いです。
Curaを使っているなら、デフォルトのリトラクション設定で大抵うまくいきます。
Ender 3でのPETG最適リトラクション設定:
- リトラクション距離:6.5mm
- リトラクション速度:25mm/s
- 最大リトラクション回数:10
- 最小押出距離ウィンドウ:10mm
- コーミングモード:ON、「インフィル内」に設定(糸引きなし)
Ender 3のリトラクション完全ガイド記事も用意していますので、詳細はそちらをご覧ください。
印刷速度
PETGはPLAより遅くする必要はなく、Ender 3用Curaデフォルト設定(50mm/s)で問題ありません。
品質を追求するならさらに遅くできますが、30〜50mm/sがスイートスポットです。
Ender 3でのPETG最適速度設定:
- 30〜50mm/s
印刷冷却(レイヤーファン)
第1層の密着を確保するため、最初の数層はレイヤーファンをOFFにすべきです。
それ以降はファン100%でディテール向上と糸引き低減を図ります。
しかしディテールより強度を優先するなら、造形全体でレイヤーファンをOFFにします。層間結合が良くなり、層強度と全体強度が向上します。
Ender 3でのPETG最適ファン設定:
- ディテール重視:最初の数層以外ファン100%(第1層密着確保のため)
- 強度重視:造形全体でファンOFF
PETG印刷にエンクロージャーは必要?
PETGは扱いやすい材料なのでエンクロージャーは必須ではありませんが、内部温度を暖かく安定させられるため、反りや剥がれ防止に確実に役立ちます。
エンクロージャーはいくつかの問題を防ぎ、必須ではないものの、持っていれば数回の造形失敗を防げます。
PETGはPLAより反りやすいがABSほどではなく、寒冷地にお住まいならエンクロージャーで反りリスクを下げられます。
Ender 3でのPETG最適設定まとめ
PETG設定はPLAと非常に似ていますが、重要な違いがいくつかあります:
- 印刷温度: 220〜240℃(トップレイヤーは220℃が最良)
- ベッド温度: 85℃(最強密着)
- 初期レイヤー高さ: 0.2mm(第1層密着最適化)
- リトラクション距離: 6.5mm
- 印刷速度: 30〜50mm/s
- ファン速度: ディテールなら100%、強度ならOFF
試行錯誤なしでEnder 3シリーズ専用の最適Curaプロファイルで高品質造形を実現したい方は、Ender 3 Printer Series専用Curaプロファイルをご利用ください(全プロファイル7ドル)。
結論
筆者がPETGで直面した最大の問題はベッド密着で、ネットで一般推奨されている60℃では反りや剥がれが発生しました。
70℃に上げても改善せず、PETGのガラス転移点が80℃であることを思い出し、85℃を試したところ見事に解決しました(前述の研究でもガラス転移点わずか以上で密着増大と結論)。ブリムあり・なし両方で機能しましたが、これは筆者がガラスベッド使用だからかもしれません。BuildTakベッドなら60℃でも快適かもしれません。
PETGでベッド密着に悩んだら、ベッド温度を上げてみてください!
それ以外は、Ender 3でPETGを問題なく造形でき、仕上がりも良好です。ただしPLAの方がこの機種ではより綺麗に仕上がると感じますが、PETG造形も十分実用的です。
おすすめ製品セクションをチェック
どのプリンター、フィラメント、アップグレードを買うべきか迷わず決められるよう、おすすめ製品セクションを用意しました。リサーチの手間と時間を大幅に削減できます。
初心者から中級者、エキスパートまで対応できる厳選プリンター、そして実際にテストし慎重に選んだフィラメントとアップグレードパーツを掲載しています。掲載製品ならどれを選んでも期待通りに機能するはずです。
3Dプリント
- Raspberry PiとDS18B20でマルチセンサー温度・光監視システムを構築
- FDM 3Dプリンティング:ASA、PETG、PCフィラメント徹底比較——性能と用途のエキスパートガイド
- Ender 3 / Pro / V2 ノズル交換完全ガイド(ステップバイステップ)
- Ender 3のZオフセット精密キャリブレーション:ステップバイステップガイド
- Ender 3のX軸たわみ修正:レベリング復旧のシンプルな手順
- PLAの耐熱性を徹底解説:ABS、ASA、PETG等との比較と対策
- Ender 3 Pro レビュー:2022年購入ガイド&価値評価
- Ender 3 ベッドレベリング問題を完全解決:ガタツキ・片側浮き・ネジ空回り・スプリング交換
- Ender 3のベッドレベリング完全マスター:ステップバイステップガイド
- Ender 3/Pro/V2 最強アップグレード大全:無料プリント部品〜プレミアムキットまで
- 最適な3Dプリント条件:速度と温度設定のマスター