



PLA反り(ワーピング)を防ぐ:実証済みのヒントとFAQ
延々と時間をかけて3Dモデルのプリント完了を待ったのに、仕上がりが変形していたらどうしますか?
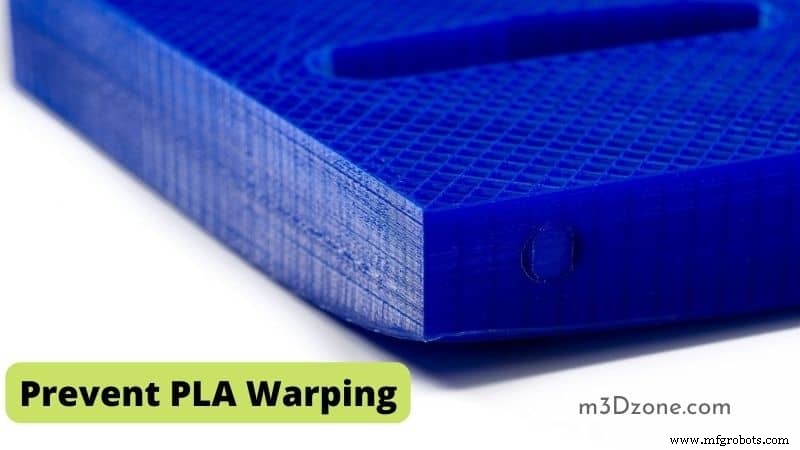
私なら、あの努力と忍耐が無駄になったと思って間違いなくフラストレーションを感じます。3Dプリントのこのような問題は反り(ワーピング)と呼ばれ、通常、材料の収縮を引き起こす温度変化によって発生します。
これらの3Dプリントを作るのは簡単な作業ではありません。物事が最悪の方向に向かうことを予期できるからです。
PLA反り問題
PLA反りに関しては、この材料であるポリ乳酸(PLA)がそのような合併症に最も陥りにくいため、3D反りを経験する可能性は低いです。
しかし、それがプリントの安全を保証するわけではありません。このような問題を修正または防止する唯一の方法は、なぜそれが発生するのか、必要な対策は何かを詳細に理解することです。反りと将来の防止方法について詳しく学びましょう!
PLA反りの原因
反りやカールは、これらのプリンターの起源以来、3Dプリントに影響を与えてきた問題です。シンプルに言えば、3D反りは温度変化や不均一な冷却によって引き起こされます。
これらのプリンターで使用される技術は、フィラメントを設計を描写する層に溶かすために熱を必要とします。フィラメントを加熱する温度と、必要な冷却効果を提供するファン速度が、プリントの全体的な品質を決定します。
反り問題は、最初のフィラメント層が均一に冷却されないときに最も顕著になります。したがって、外側のエッジが冷たい環境にさらされ、内側のエッジより速く収縮させられます。
収縮のアンバランスがプリントコーナーにストレスを与え、反りを引き起こします。
これらのプリンターで使用されるフィラメントはこの問題を起こしやすいですが、反りを防ぐ特別な対策があります。これらの対策もシンプルで、ハイエンドマシンを必要としません。
以下は、PLA 3D反りの可能性のある原因のまとめリストです:
- 不十分に加熱されたプリントベッド
- 極端で急速な温度変化
- プリント面での接着不良
- 汚れたビルド面
- 冷気を防ぐエンクロージャーの欠如
- 低い冷却設定
- 水平でないビルドプレート
PLA反りを防ぐ10の有用なヒント
なぜ、どのように問題が発生するかを理解すれば、反りを防ぐ解決策を見つけるのは簡単な作業になります。
反りを排除するために使用される技術は何ですか?
あなたが思っているよりずっとシンプルに実装できます。以下は、反り問題を軽減するために取れるさまざまな対策のリストです。
1. Zオフセット
ノズルとプリントベッドの距離が大きすぎる場合、フィラメントストランドのごく一部のみがプリントベッドに接着します。また、そこまでの道のりで急速に冷却されます。
しかし距離が小さすぎると、フィラメントにスペースがほとんどなく、横に逃げ出すことになります。
しかし、プリンターノズルの初期Z座標を設定するには微妙なバランスがあります。ビルドプラットフォームに近すぎると、別の問題セットを引き起こします。
完璧な設定を得るには、ノズルの初期高さを0.05mm刻みで下げ、ベッド接着に顕著な改善が見られるまで続けるべきです。
2. 密閉型プリントチャンバーを使用する
密閉型プリントチャンバーは、プリンター内の周囲温度差を維持するのに役立ちます。これにより、材料の急速な冷却を防ぎます。同様に、チャンバーに冷たい空気を吹き込むドラフトがプリントを早々に冷やすのを軽減します。
オンライン小売店からカスタマイズされた3Dプリンターエンクロージャーを常に入手できます。プリントのコーナーカールを減らすだけでなく、マシンの騒音も抑えます。
3. ラフトを追加する
ラフトは設計の底部に追加される薄い水平層です。この層はビルドプラットフォームに直接堆積し、ベッド接着を改善し、最初の層を正しく得やすくします。
ただし、ラフトの追加は反り問題を解決できますが、いくつかの欠点もあります。
ラフトはプリントプロセス後に除去されることを意図しており、通常強力で安定するよう設計されています。除去が困難で、プリントの小さなコンポーネントが折れる原因になることさえあります。
4. 角が丸いデザインを使用する
PLA反り問題は通常、プリントのコーナーでより顕著です。不均一な収縮が発生すると、フィラメントのコーナーにストレスがかかり、それぞれが少なくとも2つの異なる方向からの圧力を受けることになります。
設計に丸みを帯びたエッジを使用すると、特定の領域へのストレスを大幅に軽減し、プリントのエッジにより均等に分散できます。ただし、この方法でプリントが二度と反らないことを完全に保証するものではありません。
5. プリントベッドを清掃する
接着剤を使用する前に、ヒーティングベッドが汚れのない状態であることを確認しなければなりません。油やグリスの跡は良好な接着の敵です。
最も推奨される清掃方法は、Windexのようなアンモニアベースの洗浄剤を使用することです。最大効果を得るために、水とイソプロピルアルコールを混ぜた自家製レメディも選択できます。
6. 強力な接着材料を使用する
ビルドプレートに良い接着剤を用意すると、収縮によるヒートベッド上の材料の移動を防げます。
試せる接着剤はさまざまで、最も推奨されるのはグルースティックです。3Dプリント専用に特別にキュレーションされたグルースティックを入手して反りを減らすのに役立てられます。
マスキングテープも接着材料の良い代替案です。
7. ヒートプリントベッドを使用する
ヒートプリントベッドを入手するのは、おそらく反り問題に対する最も信頼できる解決策です。ヒートベッドは、より多くのフィラメントタイプで作業するための柔軟性を大幅に与えます。
周囲温度より高い温度のビルドプラットフォームにフィラメント材料を置くことができます。ヒートプリントベッドを使用する際の従来のアドバイスは、取り扱っている材料のガラス転移温度より低い温度に設定することです。
これにより、フィラメント材料を固体状態に保ちながら、ベッド表面に接着するのに十分な柔らかさを保ちます。
PLAプリントの推奨ベッド温度は60℃です。最良の結果を得るには、ヒートガラスベッドがPLA反りの問題をほぼ完全に排除します。
ベッド接着の大幅な改善を提供するだけでなく、ヒートガラスベッドでプリントされたものは、滑らかで光沢のある底面層で仕上がります。
8. ビルドプレートを適切にレベリングする
バランスの取れていないビルドプレートは、より弱い基盤と接着をもたらし、反り問題の可能性を高めます。したがって、収縮する材料からの圧力を減らすために、ビルドプレートが完璧にレベリングされていることを常に確認すべきです。
9. 冷却ファンを使用しない - 最初の数層は少なくとも
私たちの目的は、ストレスを引き起こし、その後反りを引き起こす急速または不均一な冷却を防ぐことです。最初の数層で冷却ファンをオフにして、冷却が始まる前に各層が隣接する層に完璧に接着することを試みできます。
しかし、PLAフィラメントは定常的な冷却を必要とするため、より良い結果のためにファン速度を最適化しておくのが良いでしょう。
10. 暖かい部屋でプリントする
より良い結果を得るには、プリンターの温度をより多く制御する必要があります。したがって、プリントしている部屋の温度を常に考慮すべきです。
例えば、夏に冷房の効いた寒い部屋でモデルをプリントすると、エアコンを切った場合より反りを経験する可能性が高くなります。
よくある質問
なぜ私のPLAは反るのですか?
あなたのPLAが反るのは、3Dプリント中の材料収縮によるもので、プリントのコーナーが持ち上がり、ビルドプレートから剥離します。
プラスチックがプリントされると、最初にわずかに膨張しますが、冷却時に収縮します。材料が過度に収縮すると、プリントがビルドプレートから曲がり上がります。
PLA反り温度。PLAは何度で反りますか?
PLAは70℃(158°F)でもかなり顕著な寸法変化を起こします。
PLAは日光で反りますか?
太陽がフィラメントに与える影響の度合いは様々ですが、PLAモデルのどの部分でも日光にさらされたり、間接的に熱にさらされたりすると、軟化して反り始める可能性があります。
ガラス転移温度を維持することがなぜ重要ですか?
ガラス転移温度は、プリント材料が固化する温度以下です。この温度は重要です。材料を平らに保ち、ヒートベッドに接着させることで、反りの可能性を減らすからです。
ヒートベッドでグルースティックを使用できますか?
ヒートベッドでグルースティックを接着剤として使用しても問題ありません。フィラメントのコーナーやエッジの収縮による移動を防ぐのに役立ちます。
なぜ最初の層がプリント全体にとって非常に重要とされるのですか?
最初の層はプリントの全体的な結果を決定する傾向があります。最高の最初の層を得る最良の方法の一つは、Z座標が正しい設定にあることを確認することです。
なぜ最初の数層でファン速度を低くすべきですか?
フィラメントの底層が過度に冷却されて反りを引き起こすのを防ぎたいからです。最初の数層で低いファン速度を維持すると、変化のない一定温度を維持できます。
PLAの反りを止めるには?
- ヒートベッドを使用する。
- 密閉型プリントチャンバーでプリントする。
- 最初の数層で材料ファンをオフにする。
- 接着剤や適切なベッド表面でベッド接着を改善する。
PLAは簡単に溶けますか?
PLAの融点は約160℃〜180℃で、住んでいる場所に関係なく、日光で溶けることはありません。
PLAは何度までなら変形せずに耐えられますか?
PLAはマットで不透明な品質を持つタフで弾力性のある材料ですが、ABSほど耐熱性はありません。PLAは60℃以上の温度で変形し始めます。
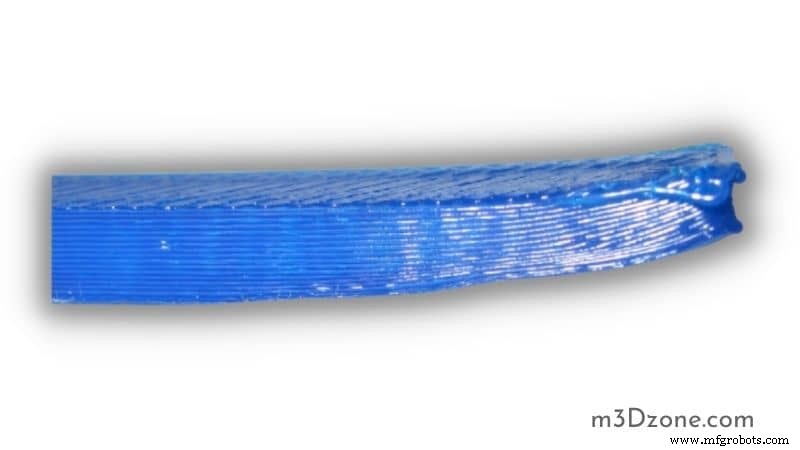
反ったプリントを修正するには?
すべての反ったプリントが修正できるわけではありませんが、底面の反りがわずかで、プリントが厚すぎたり体積が大きすぎたりしない場合、救済できる可能性があります。
これを行うには、プリントをガラス転移温度に近い温度まで加熱し(柔らかくなって元に戻せる程度まで)、平らに戻す必要があります。
プリントをベッドサイドダウン(プリントベッドから外れた向きは上)で置ける十分な大きさの金属表面(フライパンなど)が必要です。
ヘアドライヤーを用意し、プリントをフライパンに置きます。最大パワーで加熱し、ドライヤーを動かして均等に熱します。
1分ほどしたらドライヤーを止め、プリントを押さえて平らな形に戻せるはずです。少し冷えるまで数分間保持する必要があります。
十分に機能するまでこのプロセスを繰り返してください。プリントをヒートベッドに戻したり、ましてやフライパンを加熱したりしないでください。これはプリントの底面だけを加熱することになり、全体を均等に加熱することにはなりません。
PLAは何度で柔らかくなりますか?
PLAプラスチックは50℃以下で柔らかくなり、この限定的な熱で急速に変形します。
結論
3Dプリントは、他のプリンターと同様に独自の合併症を伴うエキサイティングな冒険です。プリントを完璧にし、良質な結果を確保する決意があれば、これらの問題は大きな挑戦にはならないはずです。
上記のヒントはより良い結果を達成するのに大いに役立ちますが、反り問題の可能性を完全に排除するものではありません。自分でこのような問題を修正する方法について、常にさらなる調査を行できます。
3Dプリント
- 電子機器を齧歯類から守る:専門家が教える予防策
- GrabCAD PrintとStratasys 3Dプリンターの接続 - ステップバイステップガイド
- PLA+ と通常PLAの違いを徹底比較:メリット・デメリットと選び方
- Ender 3でUSB直結プリント:ステップバイステップ設定ガイド
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- PCB製造における非濡れ欠陥を排除するエキスパート戦略
- 不良はんだ濡れを防ぐ:信頼性の高い接合のための実証済み技術
- はんだ接合部のボイド欠陥を排除:エキスパート予防ガイド
- キャスター長持ちさせる5つのメンテナンス必須ポイント
- キャスターフラッター(ブレ)防止のエキスパートガイド:スムーズで安定した移動を実現
- 金属腐食防止: 長寿命化のための実証済み戦略