



PETGブリッジング完全攻略:よくある問題、最適設定、即効対策
PETGブリッジングは3Dプリントでますます人気になっていますが、プリントを乱雑にする課題も伴います。
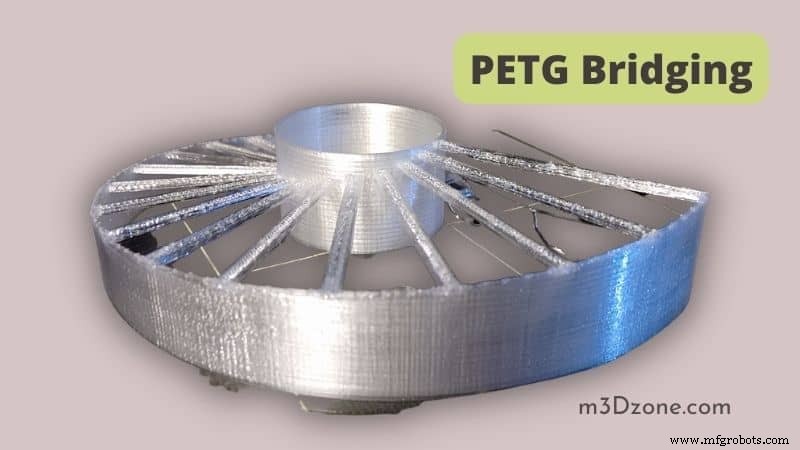
PETGで最も一般的なブリッジング問題は、底面からたるんで望ましくないループを作るブリッジの変形です。
3Dプリントにおけるブリッジングとは?
ブリッジングには、不良ブリッジングの結果として多くの課題が伴います。不適切な押出機温度、間違ったプリント速度、低い冷却速度など、多くの要因がブリッジング問題を引き起こします。
ブリッジング問題は技術的で完璧なブリッジを実現するのは難しいですが、責任の大部分はブリッジング設定を正しく行えなかったあなたの失敗にあります。
オペレーターとして、パラメータ管理におけるあなたの信頼性がブリッジング問題を解決し、発生前にプリントの混乱を阻止します。
この記事では、3Dプリンターの適切なブリッジング設定とブリッジング問題のトラブルシューティング方法について豊富な情報を提供します。
PETGはブリッジングが得意か?
ブリッジングとプリントプロセスを管理するあなたの能力が、PETGがブリッジングに適しているかどうかを決定します。しかし、定義において、PETG(ポリエチレンテレフタレートグリコール)はブリッジングでより良い結果を生み出します。
それは熱可塑性ポリエステルが製造において高い耐久性、成形性、耐薬品性を持つためです。したがって、PETGはブリッジングが得意と言えます。
PETGブリッジングの問題
ブリッジング問題は、プリント中にプリントしているオブジェクトの一部が下からのサポートが不十分なときに発生します。そのブリッジング問題は、一部のフィラメントスレッドがコンポーネントから水平にオーバーハングしているために発生します。
以下はPETGブリッジングエラーの原因となる一般的な問題の概要です:
- 十分な冷却時間を与えないとフィラメントが固化しない
- フロー率が非常に高いプリント速度に設定されている
- プリント速度が高すぎる設定になっている
- 非常に高い押出機温度でプリントしている
- 長いブリッジをプリントする際のサポートが不十分
PETGでブリッジングするには?
PETGでのブリッジングは複雑で完璧なブリッジを達成するのは難しいかもしれませんが、十分な練習と継続的な改善で最高品質のプリントを管理できます。
以下の内訳が、ブリッジングの方法と完璧なブリッジの達成をガイドします。
最適なPETGブリッジング設定
3Dプリントから最高品質の結果を得るには、以下のブリッジング設定を調整してください。
温度が異常に高くないことを確認する
異常に高い押出機温度は、PETGブリッジがたるむ一般的な理由です。理想的な温度を決定するのに役立つ温度タワーの使用を検討してください。
押出機温度が高すぎると、PETGの冷却に時間がかかります。ブリッジには下からのサポートがないため、PETGはたるみます。
実際の推奨値より少なくとも10℃低い温度に設定すべきです。これにより、PETGの過熱を引き起こす可能性のある過剰から身を守れます。
例えば、上記に関して、PETGノズル温度が230℃の場合、温度を220℃に設定することを検討できます。
プリント速度/ブリッジング速度
ブリッジング速度の要因は、速すぎても遅すぎても悪影響を与えるため、はるかに複雑です。
ブリッジング速度が速すぎると層間接着の問題が発生します。 高速では十分な冷却時間が与えられないためです。
反対に、過度に遅い速度では、フィラメントに十分な押出し時間が与えられないため、ブリッジがたるみます。
適切なブリッジング設定のために、PETGに推奨される標準プリント速度より少なくとも10mm/s以上のブリッジング速度に設定してください。
冷却速度
冷却が遅いと、PETGが長期間溶融状態のままになり、たるみを引き起こします。たるみ問題を処理するには、ファン速度を100%に設定すべきです。
過度な冷却による層間接着の問題に気づいた場合、ファン速度を5%刻みで減らし始めてください。
ノズル詰まりと層間接着の問題が発生しない最適な速度で冷却速度を設定し維持すべきです。つまり、層間接着問題が発生しない限り、可能な限り最高の冷却速度を維持すべきです。
ブリッジング押出し倍率のフロー率
ブリッジング押出し倍率をデフォルト値の100%に設定し、過押出しが発生した場合は1%刻みで減らしてください。その後、過押出しが完全に制御されるまで1%の割合で減らし続けます。
押出し倍率のフロー率は非常に敏感で、間違って設定するとPETGブリッジを簡単に破壊します。
ブリッジングテストとは?
ブリッジをテストすることは、ブリッジング設定のどこを改善する必要があるかを判断するのに役立つ必要なステップです。
ブリッジングテストでは、温度、押出し倍率フロー率、冷却効果など、プリント品質に影響するすべての側面をチェックします。PETGブリッジングテストは、オーバーハングや湿ったフィラメントなどのブリッジングエラーの修正方法を学ぶのにも役立ちます。
ブリッジングテストのプロセスでは、PETGブリッジング問題の修正について自分自身を訓練するべきです。ユーザーが直面する一般的な問題への簡単な修正を分解しました。
PETGブリッジング問題の簡単な修正
以下は、プリント問題を簡単に修正する方法に関する簡素化された推奨事項です。
フィラメントが乾燥していることを確認する
フィラメントが湿っている兆候は以下の通りです:
- 押出機がパチパチ、ポップという音を出し始める。
- 溶融フィラメントがノズルを離れると、ランダムに気泡が広がっているのが見える。
- プリントアウトに粗いエッジ、滲み、糸引きがあるのがわかる。
- プリントアウトの表面品質と層間接着の品質が悪いのがわかる。
- 上記の兆候に気づいたら、フィラメントを乾燥させるべきです。
- 湿度30%未満の部屋にフィラメントを保管することを確認してください。
- フィラメントドライヤーを使用してフィラメントを乾燥させます。
- オーブンを使用してフィラメントを乾燥させることもできます。温度を設定し、数時間待ちます。
- フードドライヤーも湿ったフィラメントの乾燥オプションです。果物乾燥に使用される温度範囲がスプール乾燥に使用されるものと同じであるため、オーブンより安全です。
乾燥プロセス中、温度がガラス転移温度内に維持されることを確認してください。
さまざまなサポートを基盤として使用する
さまざまなサポートは、ビルドプレートと接続することでブリッジを安定させます。これにより、ブリッジに基盤を持たせることができます。
ブリッジは、ビルドプレートに接触する他のプリント部分と比較して基盤がないため、通常プリントが困難です。
サポートを使用すると作業が容易になります。しかし、サポートとの接触で表面が粗くなるという欠点があります。サポートとプリントの間のギャップを増やすことでこの問題を解決できます。
もう一つの欠点は、サポート除去の追加作業で速度が低下することです。
ブリッジング押出し倍率のフロー率を下げる
フロー率を下げるとフィラメントの流れを安定させます。これにより、ノズルから溶融プラスチックの過剰な流出を防ぎ、十分な冷却時間を確保できます。
結果として、固まった溶岩のような見た目のブリッジになります。フロー率を100%に設定し、目的の最高品質を達成するまで1%刻みで減らすことを推奨します。
レイヤーを薄くすることを検討する
薄いレイヤーは、レイヤー高さを調整することでより大きな接触面積とより多くの層間接着を作り出します。薄いレイヤーの利点は以下の通りです。
- 強度を高め、ボイドを減らす。
- 適切なブリッジング角度と組み合わせると、プリントがより精密になる。
- 鋭い角度をプリントする際、薄いレイヤーでは3Dプリントがより効果的。
押出機温度を最小限に抑えることを検討する
高い押出機温度の影響は、水っぽい熱いフィラメント、損傷したオーバーハング、ブリッジになります。低温は接着を減らし、フィラメントをより固くし、品質の高い結果を生み出します。
設定セクションで押出機温度設定について説明しました。高い押出機温度がプリント品質不良の一般的な原因であることに注意してください。
3Dプリンターでどこまでブリッジングできるか?
3D PETGブリッジングが世界中で人気になりつつありますが、知っておくべき制限があります。
- 3Dプリンターブリッジングには制限付きビルドサイズがある
- 3Dプリントでは著作権問題が一般的
- 製造業の雇用を奪うことになる
例えば銃器のプリント時など、いくつかの法的複雑さがあります。ほとんどの3Dプリンターは、一度に堆積できる材料の数の制限により、複雑なガジェットを生成できません。
結論
PETGブリッジングは複雑な概念ですが、努力すればプリントジャーニーを楽しくするすべての基礎要素を理解できます。設定管理とトラブルシューティングは、時間をかけて習得すべきスキルです。
たった一つの誤ったパラメータ設定が、プリント品質を損なう多くの合併症のレシピになり得ます。しかし、忍耐強ければ3Dプリントを楽しくします。
3Dプリント
- EzTempでRaspberry Pi上の温度・湿度をシームレスに監視
- FDM 3Dプリンティング:ASA、PETG、PCフィラメント徹底比較——性能と用途のエキスパートガイド
- ナイロン3Dプリントパーツを迅速かつ安全に着色する方法
- 3Dプリンター入門:初心者でも「簡単」に始められる? 学習曲線の真実
- PLAの耐熱性を徹底解説:ABS、ASA、PETG等との比較と対策
- 主要3Dプリントフィラメントの可燃性比較:PLA・ABS・PETG・TPU
- 2017年を乗り切る:中小製造業が直面するトップ課題
- 塗料・コーティング・インキの発泡対策:品質と効率を高める実証済み戦略
- 再利用型呼吸器とPAPR:医療従事者への優れた保護
- クラウドコンピューティングの法的課題:リスク、規制、ベストプラクティス
- 5Gのトップ5課題:スペクトラム、コスト、カバレッジ、デバイス、セキュリティをどう乗り越えるか