



3Dプリント反り(ウォーピング)の原因、対策、予防の完全ガイド
3Dプリントは精密で複雑な設計の製品製造に適したアディティブ製造プロセスです。しかし、多くのユーザー、特に初心者がいくつかの欠陥を経験するのは一般的です。よくある3Dプリント欠陥の一つが3Dプリント反り(ウォーピング)です。
3Dプリント反りは多くの理由で発生し、多くの人々にとって3Dプリントをフラストレーションの多いものにしています。本記事では、3Dプリント反りの概念、原因、可能な対処法、反りを防ぐ方法について議論します。
3Dプリント反りの概念
反りとは、パーツが意図した形状から歪むことです。
3Dプリント反りを理解するには、3Dプリントプロセスとそれが3Dプリントフィラメントとどう関係するかを理解する必要があります。3Dプリントは、加熱ノズルから液状フィラメントを押し出し、(多くの場合)加熱されたプリントベッドに付着させます。プリントベッドに触れると、液体は固体に凝固します。
3Dプリントフィラメントは相変化中も機械的特性を保持します。しかし、膨張と収縮の影響を受けます(その程度はフィラメントによります)。膨張と収縮時の温度変化により膨張差が生じます。押し出されたフィラメントが収縮中に急激に冷却されると、前の層を引っ張ることになります。その結果、反った3Dプリントにつながる可能性があります。
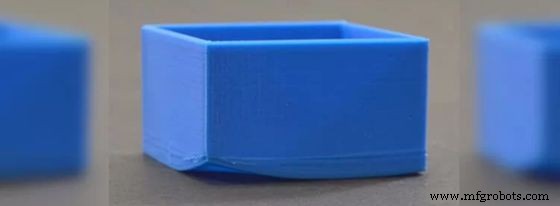
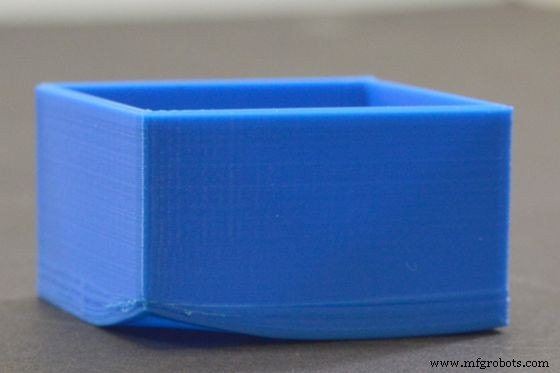
反りが3Dプリントに現れる主な形態:
- 反った3Dプリントは、後続層による広範な温度変化を経験するベース層で最も顕著に現れます。
- 他の層も、冷えた層の上で冷却される際の後続層の引き上げ効果により反りを経験することがあります。
- 強力なベース層がプリントベッドに密着することでも反りを引き起こすことがあります。
この他にも3Dプリント反りの現れ方があります。以下のセクションで完全に議論します。
3Dプリント反りの原因
3Dプリント反りの主原因は、フィラメント押し出し時の温度差です。しかし、他の原因もあります。プリント中に注意すべき頻繁な原因を以下に示します。
1. 温度差
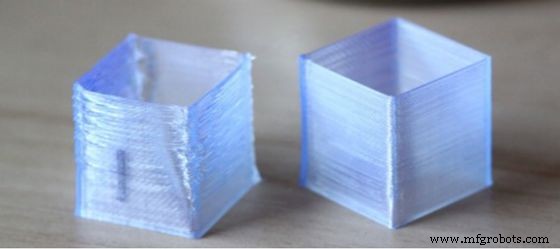
押し出し中、加熱フィラメントは膨張と収縮を経験します。温度差は膨張を延長または短縮させます。押し出されたフィラメントが急激に冷却されると、反った3Dプリントにつながります。これは最も一般的な反りの理由で、不均一な冷却、不十分な換気、冷却ファン速度不足、不適切な3Dプリントフィラメント選択が原因で発生します。
2. 不適切なベッド密着
3Dプリントの最初の層はプリントベッドに適切に密着しなければなりません。これが起こらないと、後続層が収縮して最初の層を引き上げます。これが反った3Dプリントにつながります。不適切なベッド密着の原因には:
- ベッドレベリングの不備
- 接着剤の誤用/不使用
- 不適切なノズル高さ
- 押し出し不足
- 汚れた3Dプリントベッド
3. 不適切なスライサー設定
スライサーは、オブジェクト配向、材料、所望解像度から計算された3Dプリント経路を決定します。したがって、不適切なスライサー設定はパーツにエラーをもたらし、ビルドプレートの剥離と3Dプリント反りを引き起こす可能性があります。
4. プリント速度が速すぎる
速すぎるプリントは以下を引き起こし、反った3Dプリントの原因になります:
- プラスチックフィラメントが平らに敷かれる代わりにカールアップする。
- 高速プリントは層の急激な冷却も招き、プラスチック層を脆くする。
反った3Dプリントを修正する方法
高精度、高精密、高公差を要求される製品では、反った3Dプリントの修正はほぼ不可能です。しかし、それほど厳しい公差を必要としない製品では、唯一の3Dプリント反り修正法はヒートガンでパーツを再加熱し、形状に戻すよう軽く押すことです。最も検討される3Dプリント反り対策はモデルの再プリントです。ただし、これは以下のヒントを検討した後で行うべきです。
3Dプリント反りを防ぐ10のヒント
反った3Dプリントの修正傾向が低いため、プリント前に問題を回避する方法を知る必要があります。また、これは3Dプリントサービスコストの増加にもつながります。以下はプリント前とプリント中に取り入れられる品質確保のためのヒントです。
1. プリントベッドをレベリングする
プリントベッドのレベリングにより、ノズルからプリントベッドまでの完璧な距離を得られます。一方、近すぎるノズルはベッドを傷つける可能性があります(これは反りの原因になりません)。他方、遠すぎるノズルは押し出されたフィラメントがプリントベッドに定着する前に冷却させます。これにより押し出しフィラメントの密着が低下し、反りを引き起こします。用紙テストやプリントテストでプリントベッドをレベリングできます。
2. 最初の層でプリントベッドとヘッドを高温にする
プリントベッドとヘッドを加熱すると、押し出しフィラメントの粘度が高くなり、プリントベッドへの密着が向上します。最初の層では、プリント温度を約5°C上げてください。ただし、これは使用材料によります。
3. 加熱チャンバーを使用する
加熱チャンバーは、3Dプリントの他の部分が反りを経験しないことを保証します。温度を安定させ、収縮度を減らすことで実現します。全てのプリンタに加熱チャンバーがあるわけではありませんが、DIYで作成可能です。
4. ラフトとブリムを使用する
ラフトとブリムも3Dプリント反り防止に使用できるアドオンです。ラフトは基礎層にしっかり固定された追加層です。これにより層を押さえつけ、プリントベッドへの密着を改善します。一方、ブリムは外縁に取り付き、同じく密着改善の機能を果たします。
5. スライサー設定を調整する
スライサー設定を調整して3Dプリント反りを防止することもできます。利用できる2つの設定があります。一つは最初の層の層高を増やして接触面積を増やすこと。これによりプラットフォームへの密着が向上します。もう一つは最初の層のライン幅を広げること。これにより押し出し圧力が増し、密着が向上し、カールの可能性が減ります。設定が壁厚や他のパラメータに影響しないよう注意してください。
6. 3Dモデルの充填密度を減らす
充填密度はモデル内部のフィラメント量です。充填密度を増やすと冷却時の収縮が大きくなり、反りにつながります。充填密度を減らすと収縮率が低下し、反った3Dプリントが減少します。
7. プリント速度を落とす
プリント速度を落とすことで、3Dプリントのカールを減らし反りを防止できます。さらに、速度を落とすことで冷却が容易になり、適切な密着が得られ、内部応力が減少します。
8. 最初の層では冷却ファンをオフにする
冷却ファンは冷却プロセスを加速します。設定が高いと、収縮中の押し出しフィラメントを急激に冷却し、材料を引き上げます。また、最初の層のプリントベッドへの不適切な密着を招くこともあります。結果として反った3Dプリントにつながります。したがって、最初の層では冷却ファンをオフにし、層を温かく保つことを推奨します。
9. プリントベッドを清掃する
プリントベッドの清掃も反りの可能性を減らすのに役立ちます。ホコリと汚れがフィラメントのプリントベッドへの密着を低下させるためです。
10. 接着剤を使用する
接着剤、ブルーテープ、または任意の接着製品を使用して、フィラメントのプリントベッドへの密着を改善します。ただし、接着剤がフィラメントに影響せず、プリントベッドと互換性があることを確認してください。
3DプリントにおけるABS反りとPLA反りの違い
3Dプリント反りは3Dプリントフィラメントの特性に依存します。したがって、ABS反りとPLA反りには違いがあります。両材料の違いを理解するには、それらの特性を理解する必要があります。
PLAはより高い強度、剛性、低融点を持つ熱可塑性樹脂です。しかし、低融点で3Dプリント反りの影響を受けやすいです。加えて、フィラメントが定着すると脆くなり、層のプリントベッドへの密着が低下します。
ABSはPLAより弱く、軽く、剛性が低いです。したがって、耐熱性があり反りやすいため、より多くのプリント労力を要します。結果として、ABSプリント時はプリントベッドとノズルを約40〜50℃高温にする必要があります。全体として、主な違いはABSの方がPLAより反りやすいことです。プリントベッド温度が低すぎるかノズル温度が高すぎる場合、PLAはカールするだけですが、全体としてABSより最小限の反りにとどまります。
3Dプリントのその他の欠陥
3Dプリント反りは経験し得る唯一の3Dプリント欠陥ではありません。以下はプロセスでよくあるいくつかの欠陥です:
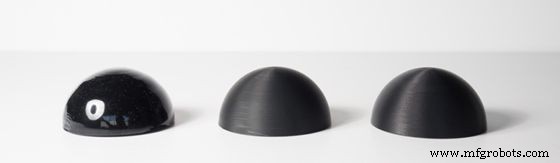
1. ゴースティング(Ghosting)
モデル表面に小さな繰り返し線が発生する現象。エクストルーダーが方向転換する際に発生する振動が原因。プリント速度を落とし、プリンタの機械的コンポーネントをチェックすることで解決可能。
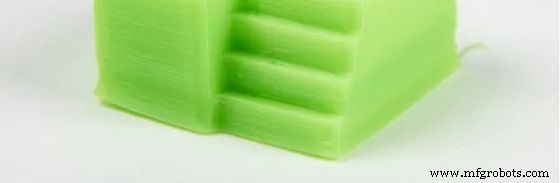
2. エレファントフット(Elephant Foot)
3Dモデルの最初の層が水平方向に膨張する現象。ノズルがプリントベッドに近すぎるか、プリントベッド温度が高すぎることが原因。ベッド温度を下げることで回避可能。
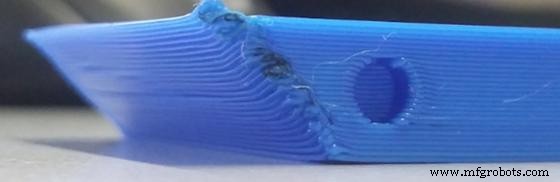
3. 過熱/カーリング(Overheating/Curling)
フィラメントを非常に高温で加熱・押し出しすることで発生。フィラメントの冷却時間が短くなるため、崩壊やたるみが生じます。カーリングを避けるには温度を下げ、冷却ファン速度を上げます。
4. ストリンギング(Stringing)
ノズル移動時にプラスチックがプリント部分から垂れ、別の部分に付着する現象。不正確な設定が原因。温度を下げ、リトラクション速度を上げることで防止可能。
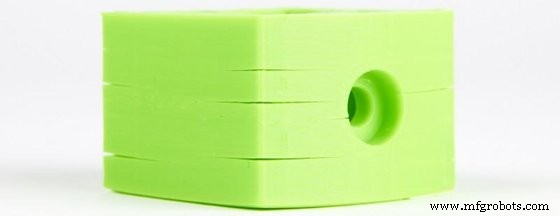
5. クラッキング(Cracking)
層が適切に結合されない時に発生。層間の密着不良や熱収縮が原因。クラッキング防止には温度を上げ、冷却ファン速度を下げます。プリント中の適切な冷却確保も有効。
結論
3Dプリント反りはプリント中によく発生します。主に温度差による冷却変動が原因です。一般的であるため、プロセスの予防が必要です。本稿では3Dプリント反り、その原因と解決策、予防法について語りました。
高品質な3Dプリントが必要ですか?WayKenでは、低コスト・高品質な3DプリントサービスとCNC機械加工を提供しています。当社はISO認証取得企業であり、高い品質基準を遵守しています。さらに、経験豊富で創造的なエキスパートチームが最先端設備を用いて最高のサービスを提供します。今すぐお問い合わせいただき、3Dプリントニーズへの対応方法をご確認ください。失望させません!
よくある質問(FAQ)
フィラメントが反りの原因になりますか?
はい、不適切なフィラメント使用は3Dプリント反りを引き起こします。例えば、PLAとABSは3Dプリントで一般的なフィラメントです。しかし、ABSはその特性により反りに対してより感受性が高いです。使用するフィラメントを理解して3Dプリントの最大効果を得てください。
PLAが反る温度は?
PLAは約70℃で寸法変化を起こします。しかし、より高温(約170℃)ではオブジェクトが完全に崩壊(溶融)します。
湿ったフィラメントが反りの原因になりますか?
はい、湿ったフィラメントはプリント中に脆くなり、プリントベッドへの密着を低下させます。それに加えて、湿ったフィラメントは気泡を生じ、3Dプリント品質を損ないます。
3Dプリント
- レンチタイム:定義、重要性、測定方法
- 多要素認証(MFA)導入:現代セキュリティに不可欠な理由
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 機械故障の主要原因とダウンタイム回避戦略
- 鋼の腐食:原因、リスク、実証済み防食戦略
- 真空システム監査の完全ガイド:重要性、実施手順、コスト削減効果
- 産業オートメーション:未来対応ビジネスの鍵——「汚れ、単調、危険」な作業を自動化し人材を高付加価値業務へ
- 機械ガードの落とし穴を回避:安全のヒントと予防戦略
- クレーン検査プロトコル:実施時期・重要性・ベストプラクティス
- リモートコミッショニング:産業オペレーションの効率と柔軟性を解き放つ
- ITリスク評価:ビジネス保護のための戦略、フレームワーク、ベストプラクティス