



3Dプリントプラスチックパーツへのプロフェッショナルクロムメッキ
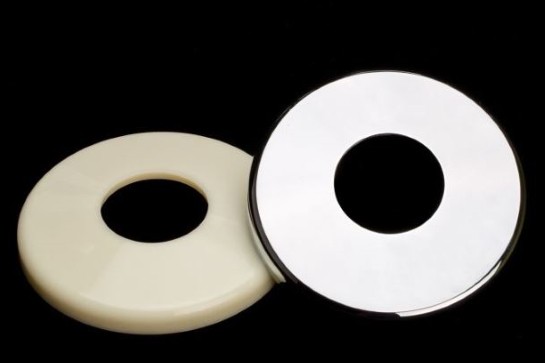
3Dプリントの世界では、あらゆるタイプのパーツと仕上げの製造可能性を拡大し、業界の進化を支援するニーズが高まっています。今回は、FDM 3Dプリンターで造形したパーツのクロムメッキについて紹介します。
PC-ABSのような新材料の登場は、FDM 3Dプリントに革命をもたらしました。それは高い機械的特性と過酷な環境への耐性を持つだけでなく、優れたクロムメッキ表面を得るために最も使用されるプラスチックの一つだからです。プラスチックパーツのクロムメッキは、装飾的または非機能的なパーツを作るために用いられ、クロムメッキ金属と同一の仕上げを示しながら、はるかに軽量で低コストです。
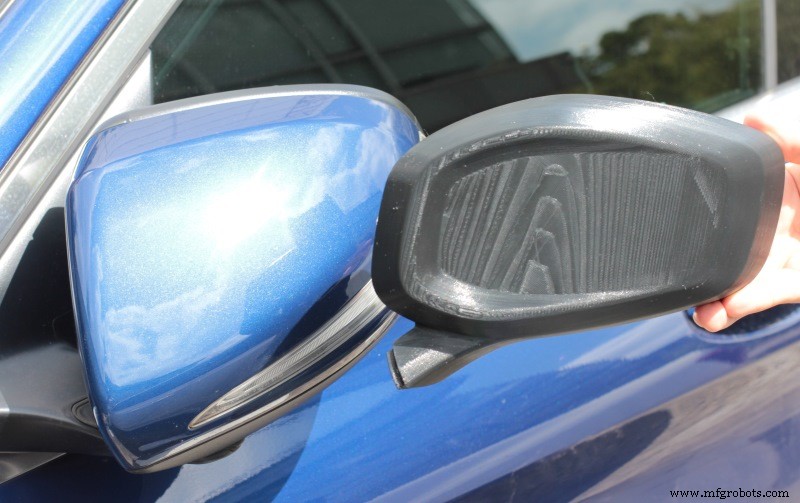
画像1:Polymaker PC-ABSプリントパーツ。出典:Polymaker
プラスチックは電気を通さない非導電性材料であるため、クロムメッキを構成する金属層を捕捉できるようにするには、高毒性で制御が困難な一連の工程を経る必要があります。理想的で均一かつ光沢のある仕上げを得るには、光沢を出すためのニッケル層と、銅の密着を確保する成分をプラスチックパーツに適用する必要があります。
クロムメッキ前処理が完了したら、次は有機溶剤(エタノール)でパーツ表面のあらゆる汚れを除去し、酸化物も除去します。この工程は超音波洗浄機で5〜20分間行い、パーツの全領域が完全にデブリフリーになることを保証します。完全に洗浄されたパーツを、温度80℃のクロム酸溶液(20〜30%)の容器に浸します。ABSまたはPC-ABSがこの溶液と接触すると、これらの材料の成分が反応し、パーツ全表面にマイクロポアが形成されます。このマイクロポアは、以降の工程の生成物が付着するために必要です。パーツを再度洗浄しますが、今回は蒸留水で、その後70℃で1%のパラジウム溶液に浸し、熱風ブロワーで乾燥させ、導電性のあるパーツを得ます。
次のステップは、電流を流す銅導体(陰極)にパーツを取り付け、全体を70℃の銅浴に浸します。パラジウムで活性化されたプラスチック(導電性)を導入すると、マイクロポアス表面から離れて銅が入り込み、薄い銅層が生成されます。表面に銅が得られたら、従来の電解浴で厚みを増し、表面仕上げの耐性を高めます。クロム層は、2層目の銅層上にクロム酸浴での電着によって生成されます。このようにして、クロムメッキのほか、ニッケル、銀、タンなども、FDM 3DプリンターとABS含有フィラメント(ABSまたはPC-ABS)で造形したパーツで実現可能です。
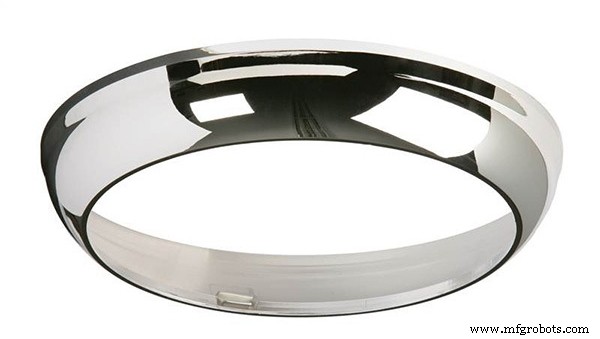
画像2:クロムメッキPC-ABSパーツ。出典:Metal Products Factory
ABSやPC-ABS以外のプラスチック、またはこれらでもより経済的にクロム効果を得たい場合、スプレーがあります。クロムスプレーを使えば、上記プロセスに似た仕上げを得られますが、光沢が劣り、傷や衝撃への耐性が非常に低いです。
最高の表面結果を得るには、ユーザーは均一で滑らかな仕上げになるまでパーツ表面を準備する必要があります。塗装仕上げとは異なり、クロムメッキはパーツが持つあらゆる欠点を露見させるためです。
Filament2printチームとして、3Dプリントパーツをメッキ(クロム、ニッケル、銀など)したいユーザーには、プラスチックパーツのクロムメッキを専門とする企業に相談することを推奨します。複雑で手間がかかり、危険を伴うプロセスだからです。
3Dプリント
- アルミニウム砂型鋳造のマスター:優れた表面仕上げのための技術
- COVID-19がプラスチック業界の自動化を加速させた理由
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 導電性プラスチック:軽量・タフ・電気効率に優れたソリューション
- Fusion 360マスター:サーフェスモデリングを活用した複雑形状加工
- 金属からクロムメッキを安全に剥離する:専門技術と実践のコツ
- プラスチック機械加工の仕組み:技術・工具・材料選定の完全ガイド
- 米国プラスチック業界における窒素の役割:主要用途を解説
- 熱可塑性複合材料の鋼、真鍮、アルミニウム表面での摩耗比較
- 医療用プラスチック加工におけるリスク最小化
- ガラス繊維布の毛羽立ち除去:実証済み技術と装置