



3D FDMプリントで高品質オールメタルパーツを実現
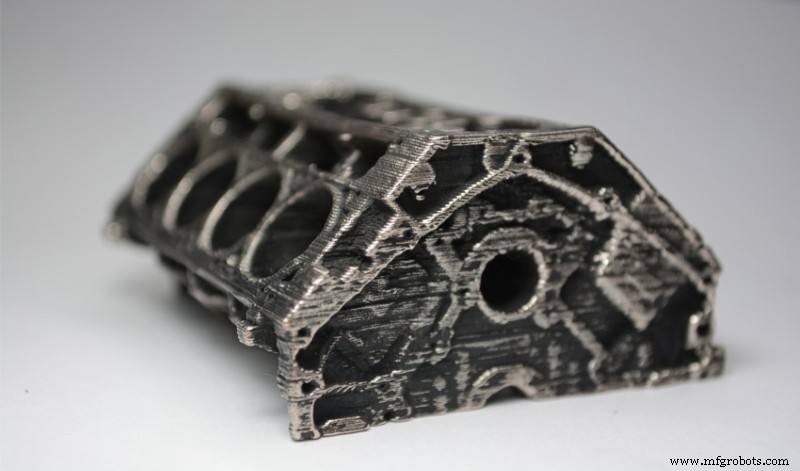
画像1:高炭素鋼Filamet™で造形し焼結したモデル。出典:The Virtual Foundry
The Virtual Foundryは、ウィスコンシン州に本社を置くアメリカ企業で、溶融金属分野の大エキスパートたちによって2014年から継続的に、3D FDM金属プリント用フィラメントとアクセサリーの範囲を改善・拡大してきました。最初は真鍮、銅、青銅の高含有率フィラメントの製造に成功しましたが、焼結後の構造は金属の特性を備えていませんでした。Kickstarterキャンペーンで十分な支援を得て、フィラメントを純金属と同等の特性まで進化させ、材料範囲を拡大しました(316Lステンレス鋼、高炭素鉄、6061アルミニウム、タングステン)。すべてのFilamet™タイプは、基底金属と生分解性・生態学的ポリマー(PLA)で構成されます。この材料は露出した金属粒子やプリント中に放出される揮発性溶剤を含みません。これらの材料はプリントが極めて容易で、プリント特性がPLAと類似しているため、高価な産業用3D FDM金属プリンターを購入することなく、あらゆるFDM 3Dプリンターユーザーがこれらのフィラメントでパーツを作れます。Filamet™材料の主な利点の一つは、DMLS技術で可能な特性と類似した特性を達成できることですが、いくつかの制限があります。プリントされたパーツを焼結する必要があり、そこでPLAが除去されるため、パーツには多孔性、体積収縮、異方性があります。DMLS 3Dプリンターは、完全にソリッドなパーツ(鋳造に類似)、高ディテール、層高さ0.02mm、後処理不要でプリントできます。Filamet™ 3D FDMプリントとの唯一の欠点は、材料、製造、プリンター自体のコストです。
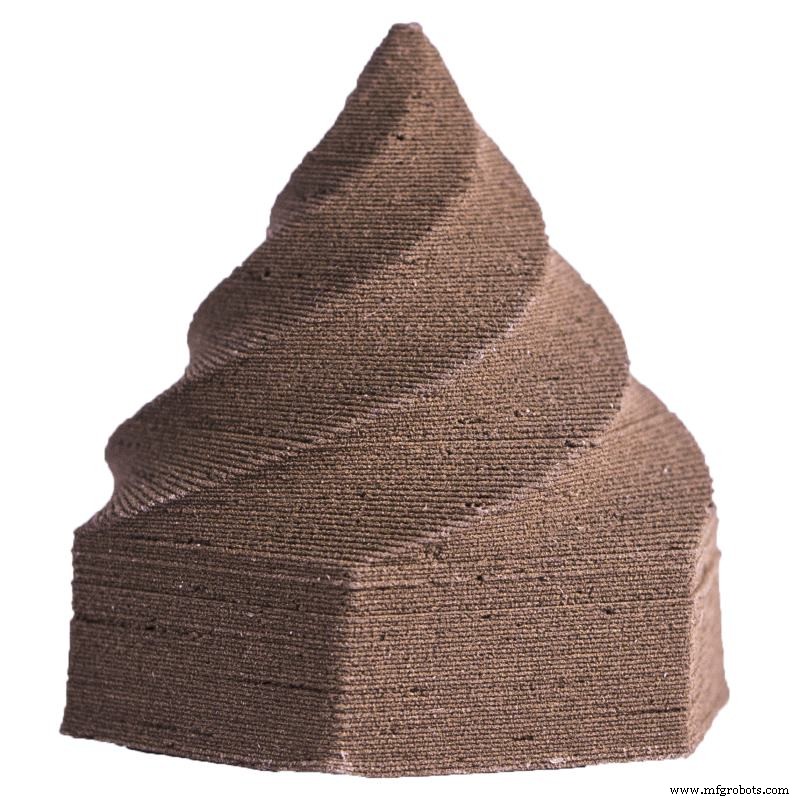
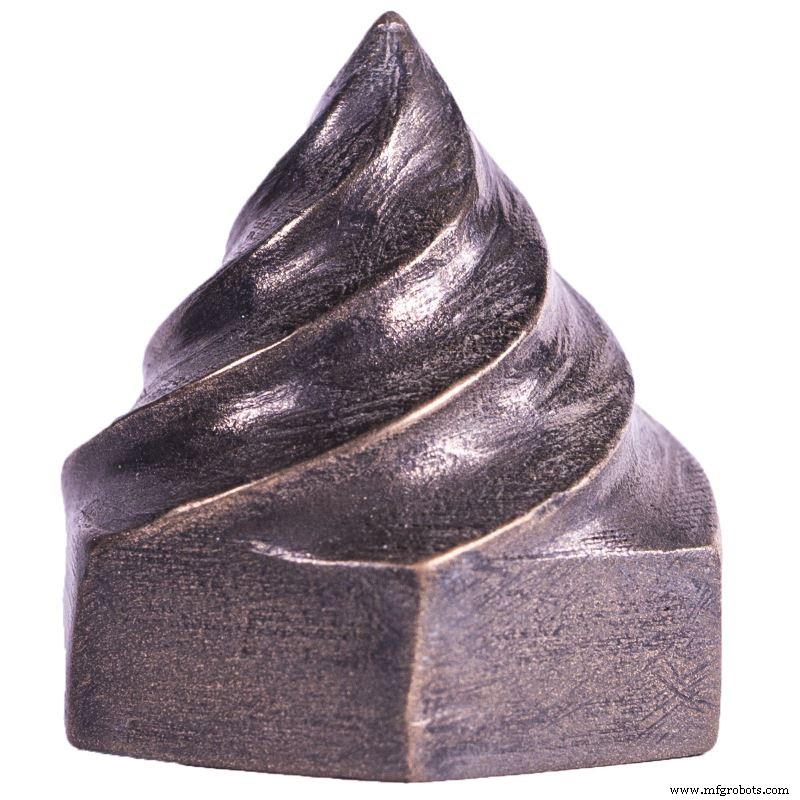
画像2:焼結前と焼結後の青銅Filamet™コーン。出典:The Virtual Foundry
プリントパーツを完全な金属にするには、炉で焼結する必要があります。焼結は、圧縮金属粉末で形成されたオブジェクトに基づく固体パーツ製造プロセスで、融点より低いが金属粒子を強固に結合するのに十分な高温で熱処理を施し、完全な固体ブロックを得ます。Filamet™でプリント後、フィラメントの一部であるPLAを除去するためにパーツを焼結する必要があります。焼結は開放環境、真空、または不活性環境の炉で行えます。
開放環境での焼結
開放環境での焼結には、焼結用ヤシ殻炭、耐火容器(るつぼ)、Al2O3耐火粉末が必要です。プロセスは、パーツの荒いエッジをサンディングして最高の結果を得ることから始まります。
まず、るつぼに耐火粉末を充填し、るつぼ表面にフリースペースを残します。次に、ワークピースを耐火粉末に浸し、ワークピース表面とるつぼの壁、上部、下部の間に少なくとも15mmの隙間を確保します。耐火粉末は圧縮しないでください。
この時点で、焼結する材料に応じて、るつぼ表面のフリースペースを焼結炭で埋めるか、るつぼを炉に入れます。
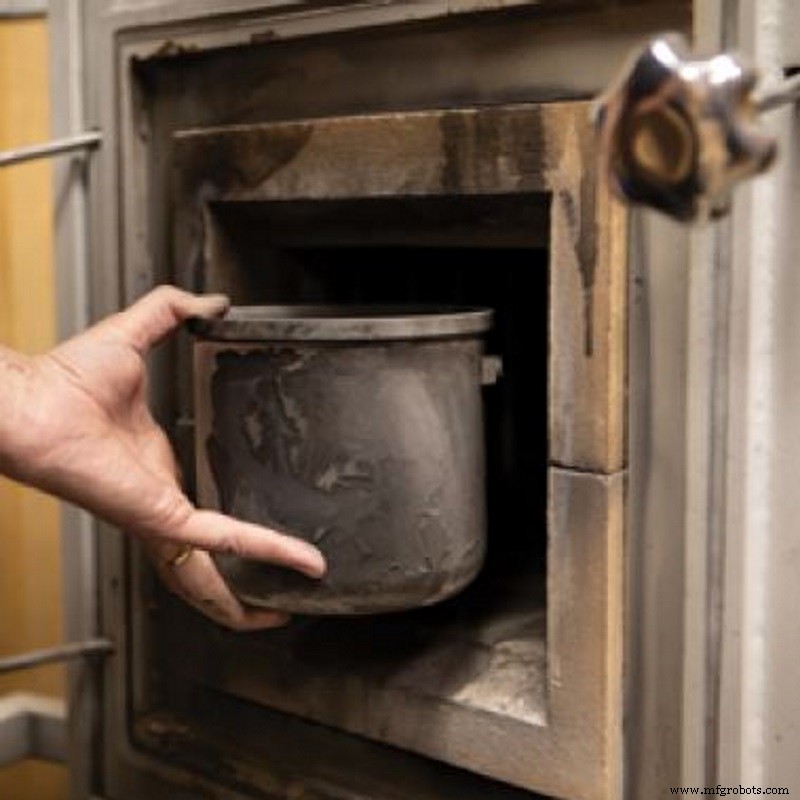
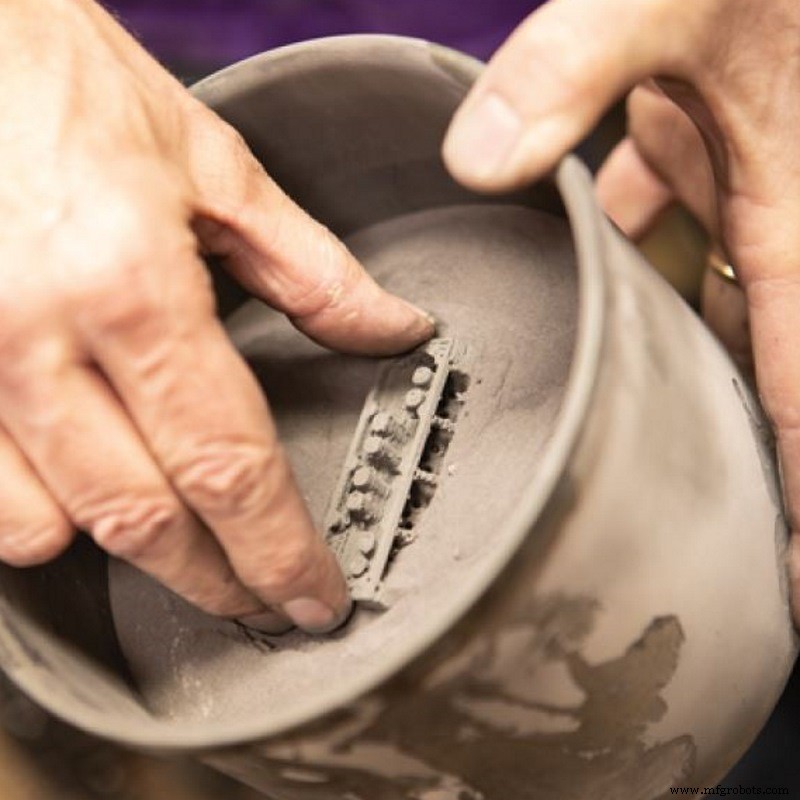
画像3:焼結プロセス。出典:The Virtual Foundry
真空または不活性環境での焼結
真空または不活性環境での焼結には、るつぼ(調理容器)と耐火粉末が必要です。パーツをるつぼ内に配置し耐火粉末で覆って焼結準備をし、パーツ表面とるつぼの間に少なくとも10mmの粉末があることを確認します。その後、るつぼを炉に入れます。
The Virtual Foundryは、開放環境または真空/不活性環境での焼結に推奨される以下の温度表を提供しています:
| 材料 | 最大焼結温度 |
|---|---|
| 青銅 | 871℃ |
| 銅 | 1074℃ |
| 316L | 1260℃ |
| インコネル | 1260℃ |
表1:材料と最大焼結温度。
ユーザーは、これらの時間と温度が目安であり、使用する炉のモデルなど多くの側面によって変動することを考慮する必要があります。表に含まれないFilametシリーズのフィラメントは実験的と見なされるため、メーカーは焼結データを持っていません。
Filamet™フィラメントで3Dプリントしたパーツの焼結要件を満たす炉がない場合は、当社にご連絡ください。当社施設での焼結の実現可能性と条件についてご案内します。
焼結後(開放環境、真空、または不活性環境いずれにおいても)、Filamet™シリーズのどのフィラメントでも、電気伝導性などの金属の実特性を持つオールメタルパーツが得られ、サンディングとポリッシングによる後処理や、溶接による接合も可能です。ただし、PLAの損失による一定の多孔性と体積減少があります。ユーザーはまた、最終製品の機械的特性が、プリントパーツを焼結温度で保持した時間に直接関連することも考慮する必要があります。最終製品が粉状で脆い場合、焼結時間が不十分です。プリント表面が皺のような肌に似ている場合は、過焼結です。
 Filamet銅
 Filamet青銅
 Filamet
ステンレス316L
 Filamet
アルミニウム6061
後処理:サンディングとポリッシング
焼結後、パーツを金属と同じようにサンディングとポリッシングできますが、いくつかの指示に従う必要があります。水研ぎペーパーを使用すると、摩擦熱で剥離粒子が隙間に付着するため、プリントラインやその他の小さな変形を除去できます。サンドペーパーまたは3Mラジアルディスクを使用する場合、120番(3Mラジアルディスクは80番)から開始し、コーナーなど最もデリケートな領域を変形させないよう注意しながらサンディングすることを推奨します。全表面をサンディングしたら、次の番手のサンドペーパーを使用し、6〜7段階(3Mラジアルディスクなら4回)まで繰り返します。最終ポリッシングの前に3000番のサンドペーパーを使用することを推奨します。これで一定の光沢が得られます。最後にフランネル布でパーツを清掃したら、ポリッシングできます。TVFは、回転工具にポリッシングディスクとポリッシングワックスを使用し、より速く効率的にポリッシングすることを推奨します。ポリッシングディスクに少量のワックスを塗り、パーツ全体を一定の動きでポリッシングし、過剰な熱でパーツが変形しないようにします。Filamet™で製造されたパーツは、サンディングとポリッシングのほか、彫刻、溶融、溶接、熱適用による平滑化も可能です。
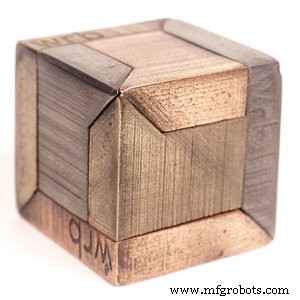
画像4:ポリッシングされた銅バケツ。出典:The Virtual Foundry
3D FDMプリントでオールメタルパーツを得る方法を見てきましたが、このプリント技術はThe Virtual Foundryの金属フィラメントの助けにより、特に産業分野のいくつかの分野を征服することに成功したと言えます。
3Dプリント
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- 3Dプリンティングがスペアパーツ管理に革命をもたらす — 2021年更新版
- 金属3Dプリンティングが航空宇宙・自動車向け軽量部品に革命をもたらす理由
- ビジネスインパクトを最大化する3Dプリント導入ガイド
- 社内生産: Fuse 1が自らのパーツをプリント
- 3D印刷が航空宇宙に革命をもたらす:試作から搭載部品まで
- インハウスPolyJetで医療機器の市場投入を加速
- 3Dプリント部品の強度を高める実証済みテクニック
- Yaskawa Motomanロボットプログラミング入門:速度と精度を高める最適な方法
- 初心者ガイド:Raspberry PiへのRoboDKセットアップ
- Python入門: インストール・実行・最初のプログラム作成