



PrusaSlicer最適サポート設定:確実な造形のための完全ガイド
PrusaSlicerにおいて、適切なサポート設定は造形成功の要——特にオーバーハングや中空構造を含むモデルでは必須です。正しく設定されたサポートは造形中の安定性を保ち、フィラメント消費を抑え、後処理を容易にします。
逆に、不適切なサポートは除去が困難で、デリケートなモデルに凹みや破損を残す原因になります。
以下は、実務経験とエキスパートのベストプラクティスに基づき、PrusaSlicerで最適なサポート生成を実現するための詳細ガイドです。
理想的な設定はプリンター、材料、モデル形状によって異なるため、以下の推奨値はあくまで出発点として、各環境に合わせて調整してください。
見直すべきPrusaSlicerの主要サポートオプション:
- Generate Support Material
- Overhang Threshold
- Style
- Raft Layers
- Raft Contact Z Distance
- Top and Bottom Contact Z Distance
- Pattern
- Pattern Spacing
- Interface Layers
- Interface Pattern
- Interface Pattern Spacing
- XY Separation between an Object and Support
- Maximum Branch Angle
- Branch Diameter
- Branch Distance
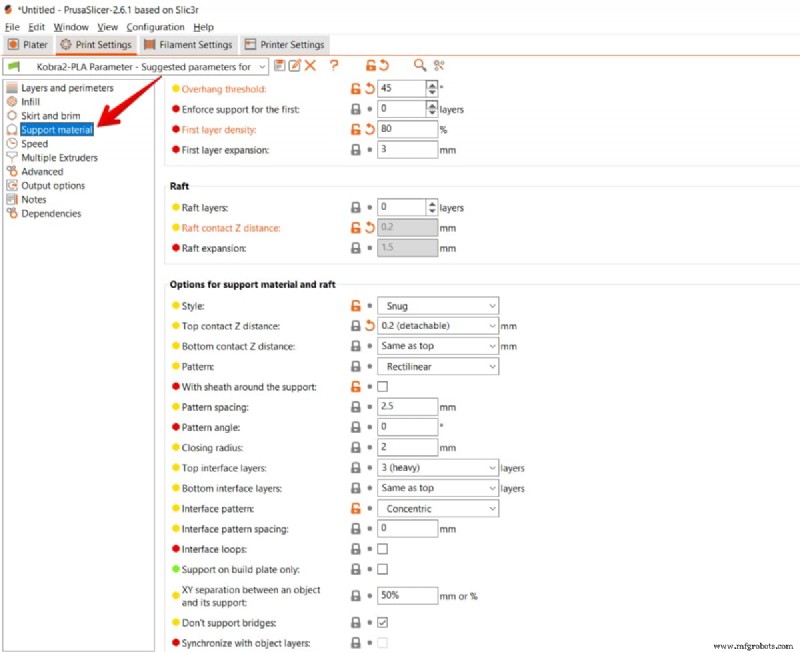
Generate Support Material
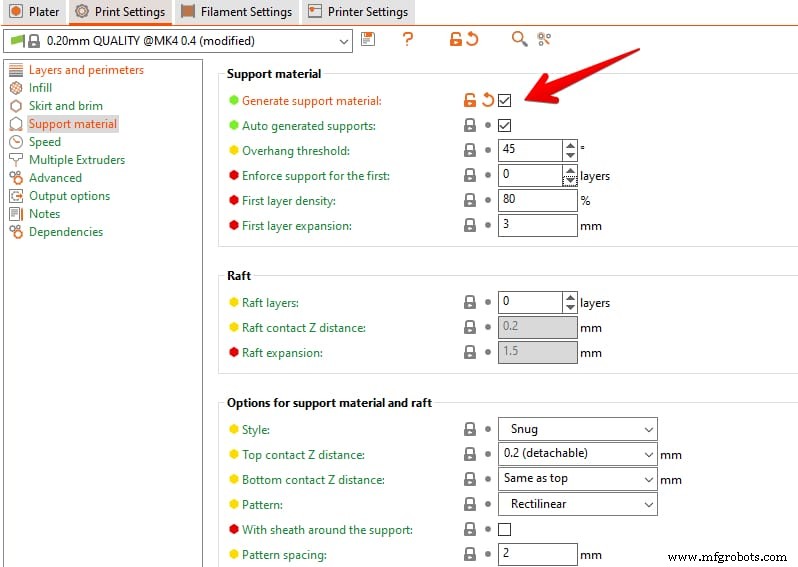
メニュー上部のPrint Settingsパネルを開き、Support Materialセクションへ。Generate Support Materialチェックボックスはデフォルト無効;オーバーハングで崩落リスクがある場合はチェックを入れます。
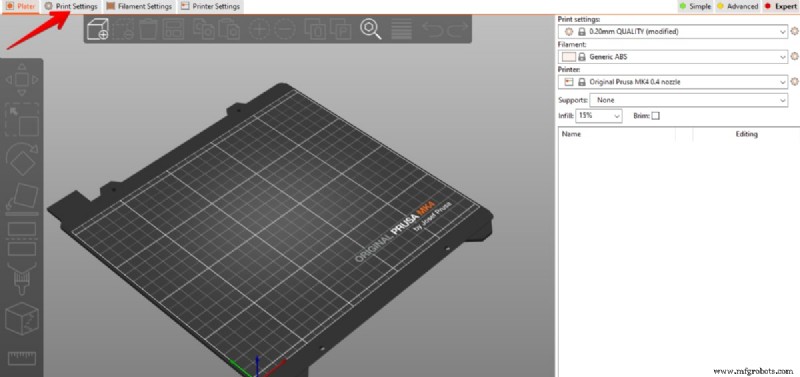
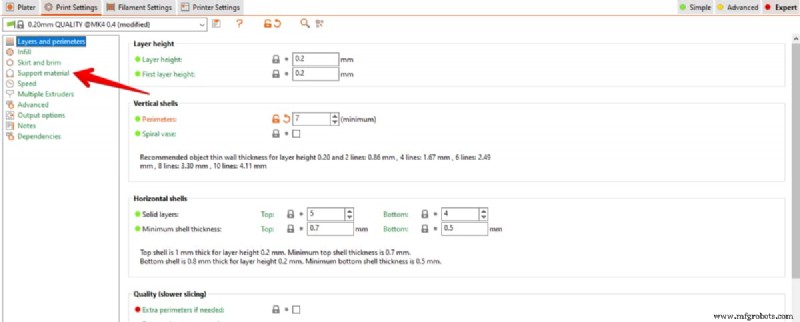
有効化後、残りのパラメータを微調整可能。各サポートはフィラメントを消費し、総造形時間を増やす点に留意。
モデルの再配向や分割でオーバーハングを最小化し、サポート量を削減するのも有効な戦略です。
完全自動生成か手動配置か、ワークフローに合わせて選択できます。
自動生成サポート
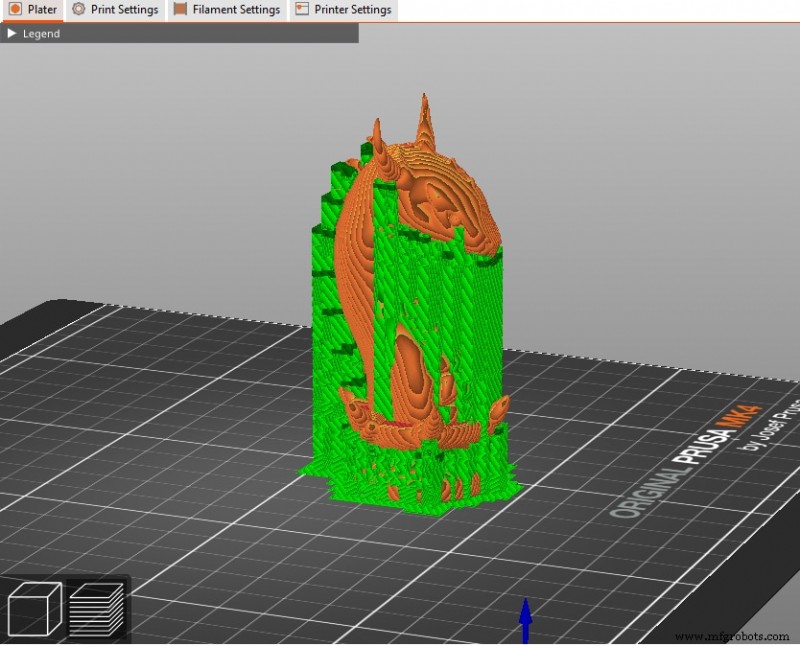
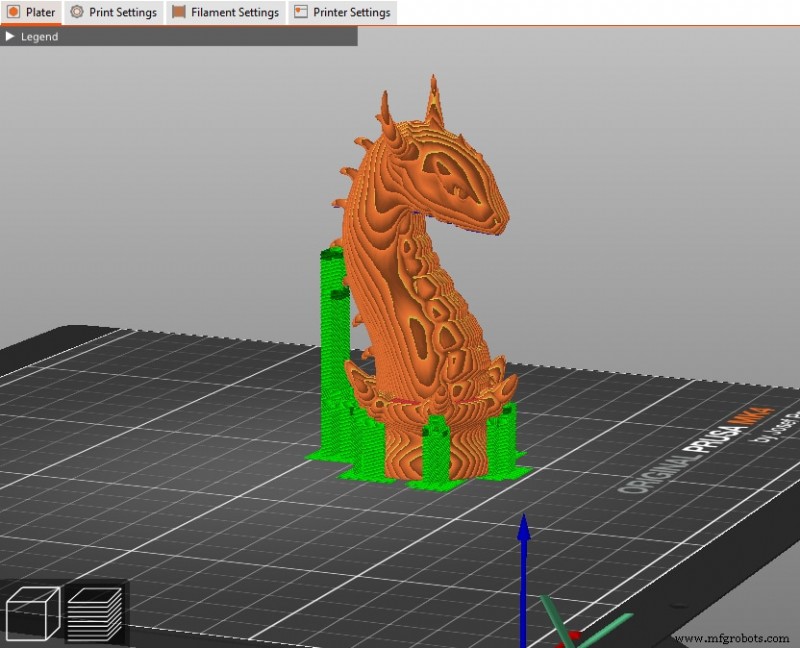
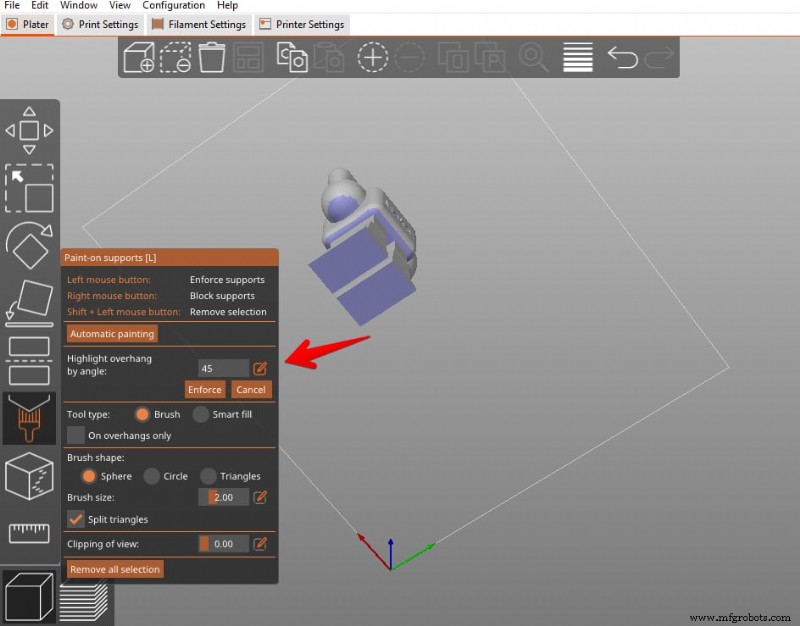
Auto-Generated Supportsにチェックを入れると、オーバーハング閾値を超える箇所に自動でサポートを配置。デフォルト閾値は45°ですが、調整でサポート密度を制御可能。

自動サポートは初心者や最適配置が不明な場合に最適。Everywhere(ビルドプレートと全オーバーハングから)またはOnly on build plate(ビルドプレートからのみ、繊細な特徴への接触を減らせるが、支えなしオーバーハングが残る可能性あり)から選択。
手動サポート
手動サポートなら、サポート材の配置場所を完全制御可能。戦略的な配置に自信があれば、フィラメントと時間を節約できます。
PrusaSlicerは2つの手動モードを提供:
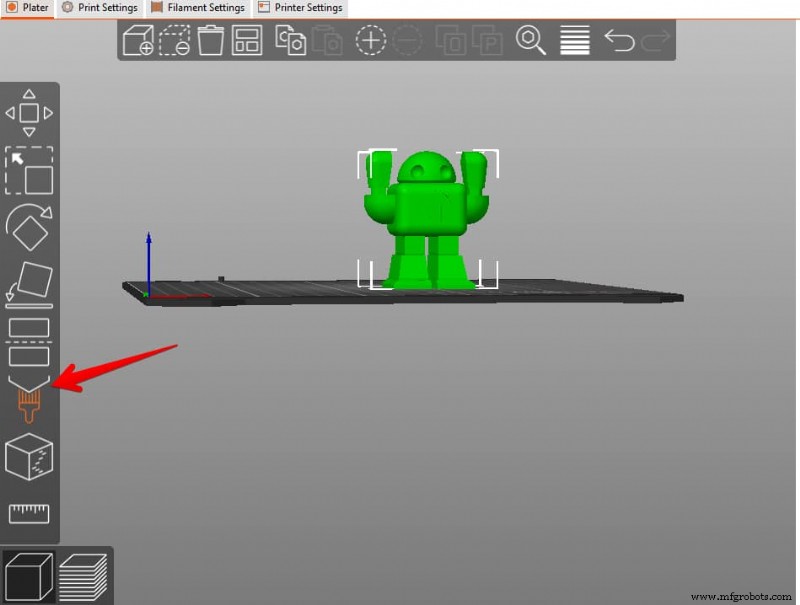
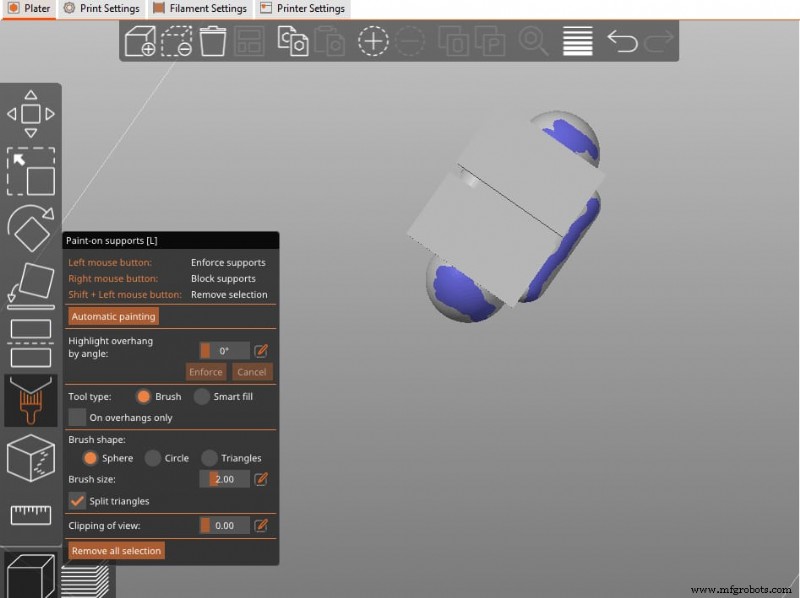
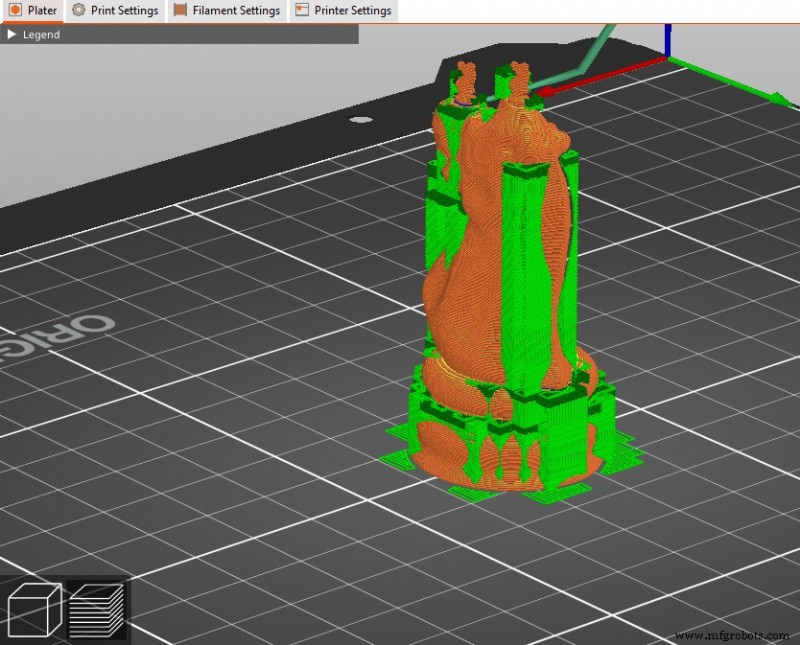
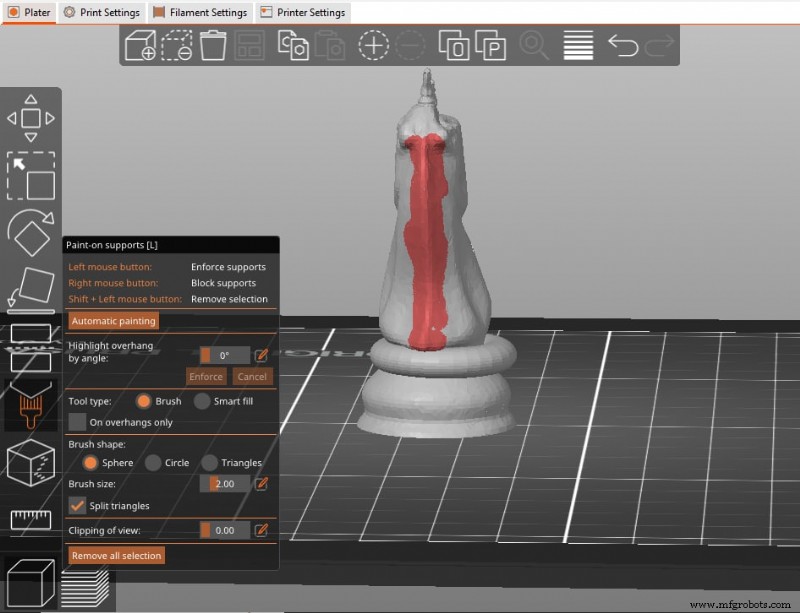
- Paint on Supports — サポートが必要な領域をブラシで塗りつけ。
- Support Enforcers & Blockers — モデル単位でサポートポイントを追加・削除。
Paint on Supports
左パネルのブラシアイコンで必要領域をペイント。ペイント後、サポートモードをFor support enforcers onlyに切り替え、スライスして結果を確認。
視覚的なウォークスルーはModBotの動画を参照。
Support Enforcers & Blockers
モデル表面を右クリックし、ブロッカー(ディテール重視箇所でサポートを防止)またはエンフォーサー(特定ポイントにサポートを強制)を配置。
ブロッカー追加後は赤色表示。再スライスで更新されたサポートレイアウトを確認。
サポートエンフォーサーは、わずかな孤立サポートが必要な場合や、長いブリッジを短く分割して信頼性を高める場合に有効。
Overhang Threshold
オーバーハング閾値は、水平面からの最小角度で、この角度を超えるとスライサーがサポート必要と判断します。PrusaSlicerのデフォルトは45°、0°〜90°で調整可能。

閾値を下げるとサポート数は減るがオーバーハング失敗リスクが上昇;上げるとサポート密度とフィラメント消費が増加。
プレビューの青色シェーディングがサポート予定エリアを示します。
Style
PrusaSlicerは3つのサポートスタイルを提供、それぞれ造形速度・フィラメント消費・後処理容易性のバランスが異なります。
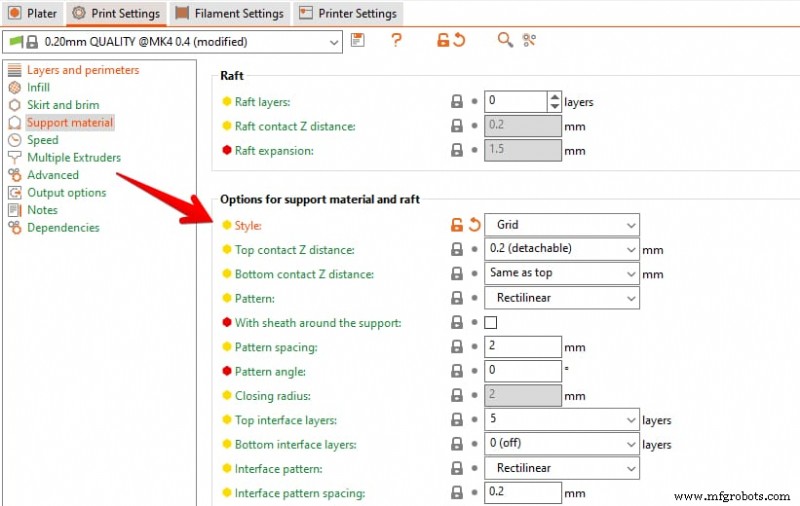
- Grid — デフォルト。頑丈で除去しやすいが、モデル外周を超えて延びることがある。
- Snug — モデルとの接触を最小化しフィラメント節約、だが表面に傷が残りやすく除去は困難。
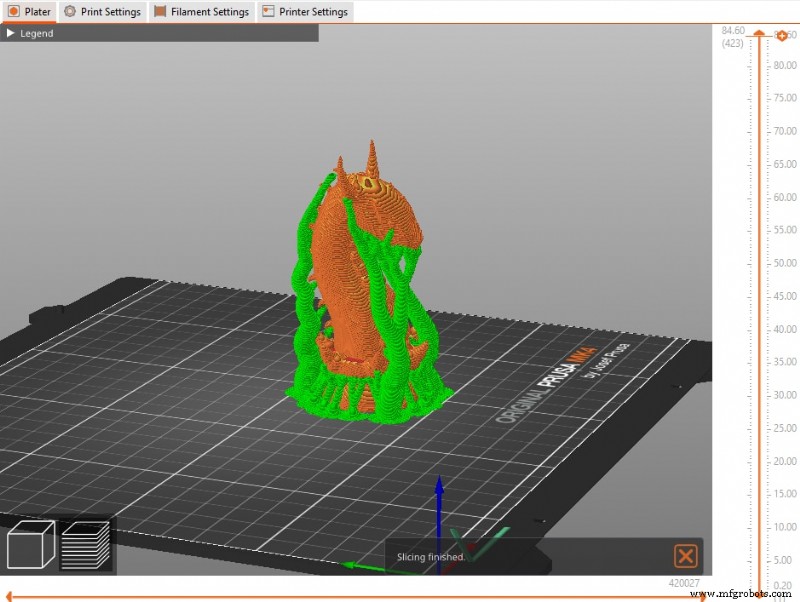
- Organic — 最新スタイル。必要な場所にのみ枝が成長し、軽量で除去容易、非クリティカル面にほぼ接触しない。
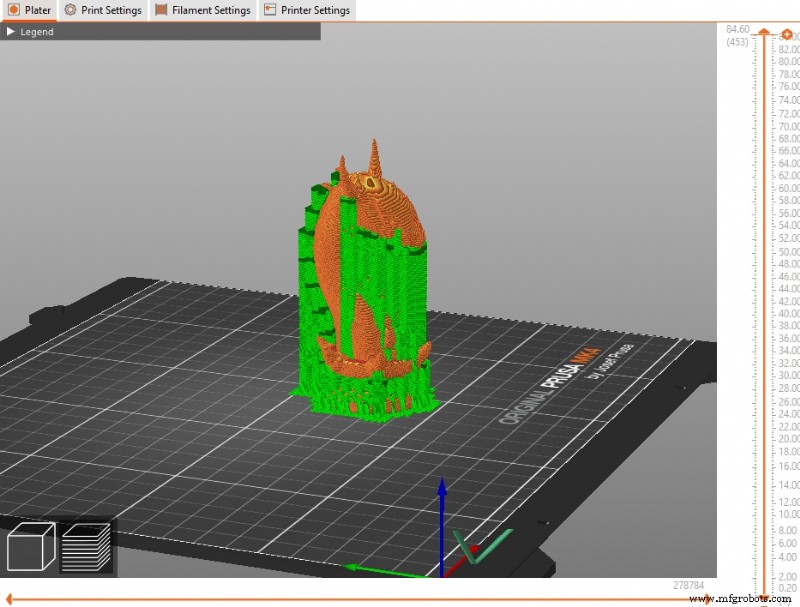
複雑・デリケートな形状にはOrganicが最適なことが多い。密着に問題がある場合はFirst Layer Expansion値を増やし、ベース接触面を広げると改善します。
Raft Layers
ラフトレイヤー追加で、密着不良や薄いベースのモデルでベッド密着と表面品質を改善。通常1〜3レイヤーで十分、デフォルトは0。

Raft Contact Z Distance
ラフトとモデル間の垂直ギャップ。通常は最小限。溶解性インターフェース用に1mmギャップが、分離容易性と密着のバランスで良好。

Top and Bottom Contact Z Distance
サポートインターフェースとモデルのトップ/ボトム面間のコンタクト距離。サポートがどれだけ確実に保持されつつ、容易に除去できるかを決定。
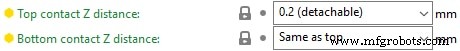
Prusa推奨は層高さの50〜75%。多くのユーザーは層高さの2倍でクリーンに分離可能なインターフェースを実現。
Pattern
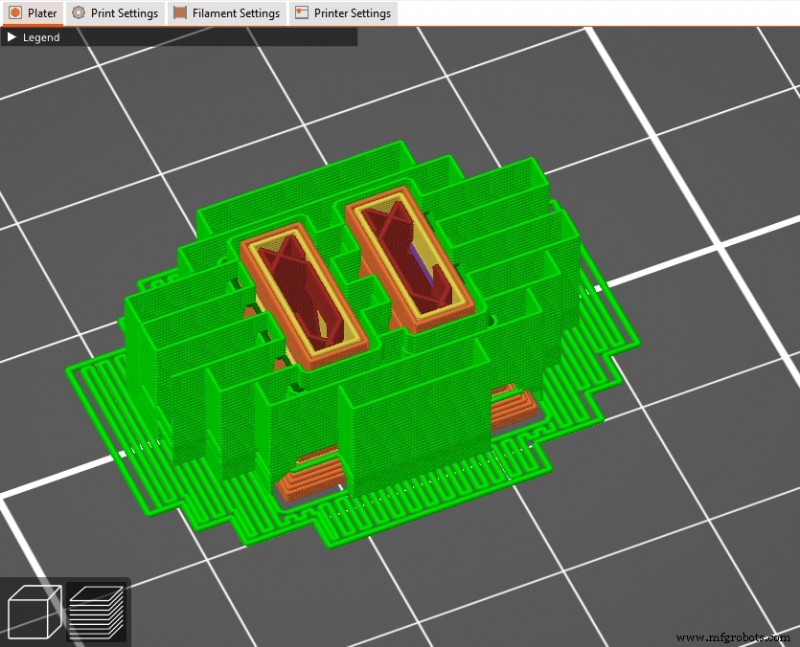
サポートインフィルパターンは強度と除去容易性に影響。PrusaSlicerの選択肢:
- Rectilinear — 直線;最軽量で最も除去しやすい。
- Rectilinear Grid — インターロッキングラインで強度向上;除去は難しくなる。
- Honeycomb — 六角形セル;最大剛性だが最も除去困難でフィラメント消費も最大。
Pattern Spacing
サポートラインの密度を制御。デフォルト2mmが大半のケースで機能、3〜6mmで材料・時間節約可能だがサポート強度は低下。

Interface Layers
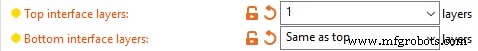
インターフェースレイヤーはモデルと直接接触する部分で、他のサポート部分より高密度。少ないレイヤー(1〜4)で強固な接続を保ちつつ除去可能。
Interface Pattern
Rectilinear(非溶解性サポート用)とConcentric(溶解性サポート用)から選択し、材質に合わせます。

Interface Pattern Spacing
一般的なスペーシングは0.2mm。サポート除去に困難を感じる場合のみ調整。

XY Separation between an Object and Support
モデルとサポート間のギャップ幅。接触面積と除去容易性に影響。mm単位または外周幅のパーセンテージで指定。

Maximum Branch Angle
Organicサポートで、枝がモデルに対してどれだけ急角度で成長するかを定義。角度が低いと垂直で安定した枝、高いと大きな隙間を橋渡し可能だが安定性低下。

Branch Diameter
細い枝は軽量だが脆弱;2mm径がほとんどの造形でバランス良好。大型・重量モデルでは径を増やす。

Branch Distance
モデル接触時の枝間スペーシング。距離が小さいとサポート向上だが除去困難に。あるユーザーの経験では、0.25mm Z距離と75% XY距離が、0.25mmと0.4mmノズルのPLAで良好に機能。

コミュニティメンバー推奨設定:
- Contact Z Distance: 0.2mm
- Rectilinear Pattern
- Sheath around the support: 無効
- Pattern spacing: 3mm
- Pattern angle: 0
- Interface layers: 4
- Interface pattern spacing: 0.24mm
- Interface loops: 無効
- Support on build plate only: 有効
- XY separation: 75%
- Don't support bridges: 有効
これらの設定で、フィラメント使用量を抑えつつクリーンで除去しやすいサポートが得られることが多いです。

— Michael Dwamena
Michael Dwamenaは3D Printerlyの創設者。ホビイスト・プロ向けに3Dプリンティングをわかりやすく解説するプラットフォームを運営。フィラメント・レジン合わせて20台以上のプリンターで豊富な実務経験を積み、900本以上の記事で数百万のユーザーを3Dプリンティングの複雑さから導いてきました。
3Dプリント
- STEPファイル完全解説:定義、作成方法、メリット
- 3Dプリントの最適レイヤー高さ選び:品質・強度・速度のバランス
- 脆性破壊の理解:原因、兆候、予防策
- ホットエンド徹底解説:種類、機能、メリット・デメリット、選び方
- 電子部品設計を変革する3Dプリンティング:5つの主要アプリケーション
- Markforged 3Dプリントで軽量カーボンファイバーバイクを自作:John Nolinの挑戦
- 3Dプリント「アイロニング」完全マスター:天面を極限まで滑らかにする鉄則テクニック
- セラミック3Dプリント実践ガイド:技術、材料、設計のコツ
- Oerlikonの積層造形責任者Matthew Donovan氏インタビュー:航空宇宙における3Dプリンティング
- 粉末汚染:高性能金属3Dプリントへの静かな脅威
- PETG vs PLA:3Dプリントのための詳細比較