



ファイバーレーザーの高出力化:切削性能に革命をもたらす
切削用途のファイバーレーザーが市場を席巻、品質も向上。高出力・高速・高機能化が新用途を可能に
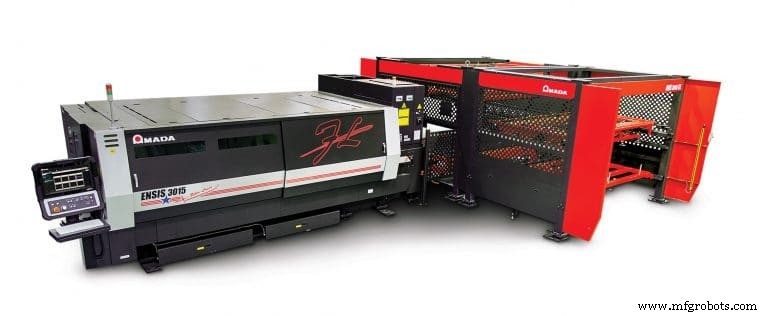
包括的なレーザー切断システムの導入は、気の弱い人には務まりません。資金的な出費に加え、レーザーだけでなく完全なシステムとしての計画が必要だと、Amada America Inc.のレーザー事業部プロダクトマネージャー、Dustin Diehl氏(カリフォルニア州ブエナパーク)は語ります。設置場所の選定、レーザーユニットとローダー、アンローダー、チラー、制御装置などの設備調達が必要。最後に、システムを全体のレポーティングとフィードバックループに統合する必要があります。その結果、驚くほど短期間で多額のROIを生み出せるシステムが完成します。
レーザー切断の形成期を担ったCO2レーザーは、新しいファイバーレーザーに取って代わられましたが、依然として市場での地位を維持しています。村田機械USA Inc.の北米営業マネージャー(製造担当)、Jeff Tyl氏(ノースカロライナ州シャーロット)は説明します。「最新のCO2レーザーは通常、1インチ以上の厚板切断に使用され、クリーンな切断が可能です。また、テーブルサイズの制約を受けません。造船や防衛などの重要産業では依然として重要な要素ですが、ファイバーレーザーが従来の板金用途で明確に最も人気のある選択肢です」
現在販売されているファイバーレーザーの大半は1〜6kWレンジですが、より高出力の構成が特定用途で浸透し始めており、市場プレゼンスを拡大し続けています。Bystronic Inc.のレーザー・自動化プロダクトマネージャー、Brendon DiVincenzo氏(イリノイ州エルジン)は述べます。「鋼材サービスセンターは、現在10〜12kWの動作能力を持つ高出力ユニットの登場を歓迎しています。速度が向上するにつれ、需要はさらに高まるでしょう」
今日のファイバーレーザーは、AmadaのDiehl氏が指摘するように、通常は完全な加工システムの一部です。「レーザーをスタンドアロンユニットとして考えることはできません。システムの一部でなければなりません」と同氏。「お客様とともに『宿題をする』ことで、ローディング、アンローディング、ユニット自体のすべてのモジュールが一体となって設計されたパッケージを提供します。出力は方程式の一部ですが、用途によってはシステム全体を考慮する必要があります」
ファイバーレーザーには汎用性も求められ、異なる材料タイプの加工が可能でなければなりません。例えば、AmadaのENSISシリーズは、独自のファイバーレーザー技術により、切削レンズの交換や手動セットアップなしで、薄板と厚板の両方を加工できます。3kWファイバーエンジンにはAmadaのENSIS技術が組み込まれ、加工される材料厚に基づいてレーザーモードとビームパラメータ積(BPP)を最適化。ENSISシリーズは、ファイバー技術の鍵となる薄板高速切断と、厚板の効率的な加工の両方に対応可能です。
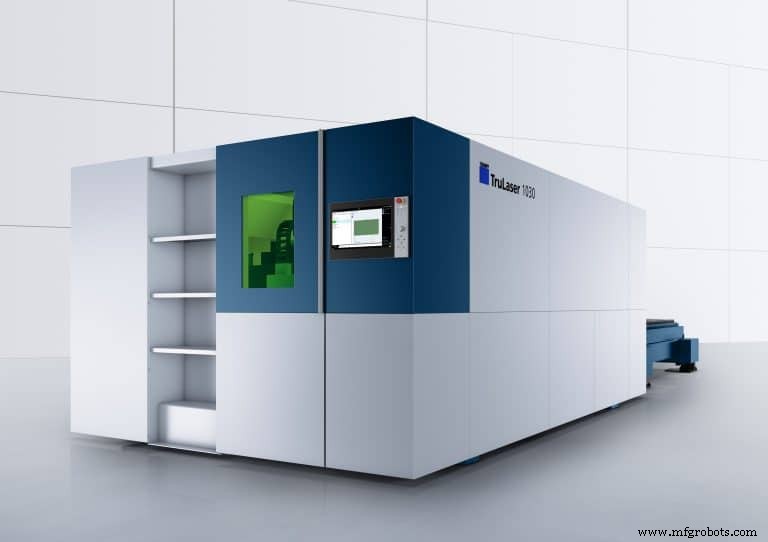
切削技術の改善は、ファイバーレーザーの人気上昇の重要な要因です。「初期のファイバーユニットは、ギザギザのエッジを残す問題がありました」と、Trumpf Inc.のレーザー営業部長、Mark Bronski氏(コネチカット州ファーミントン)。「追加出力と改良により、5/8〜3/4インチ(15.9〜19.05mm)厚板でCO2と同等の仕上げが可能になりました」
MC Machinery Systems Inc.のソフトウェアシステムマネージャー、Hank White氏(イリノイ州エルクグローブビレッジ)は、顧客がレーザー出力選定に慎重であることを指摘。「8kWシステムの市場成長は見られますが、顧客は個々の用途に必要な出力を非常に慎重に判断します。低出力ユニットで仕事がこなせるなら、そのカテゴリーに留まります。なぜなら大型ユニットは購入・運用コストが高く、多くの場合、より高速にはできないからです」
特殊切削
高出力レーザー切断は、より専門的な分野で大きな進展を見せています。これには3D用途、穴あけ、コイル・チューブ加工が含まれます。Prima Power Laserdyne LLCのセールス・マーケティング担当バイスプレジデント、Mark Barry氏(ミネソタ州チャンプリン)は述べます。「2次元切断では6kWへの需要増が見られますが、タービンエンジンの冷却孔穴あけのような高精度が求められる用途では、より高出力のQCW(準連続波)レーザーが必要な精度を提供します」
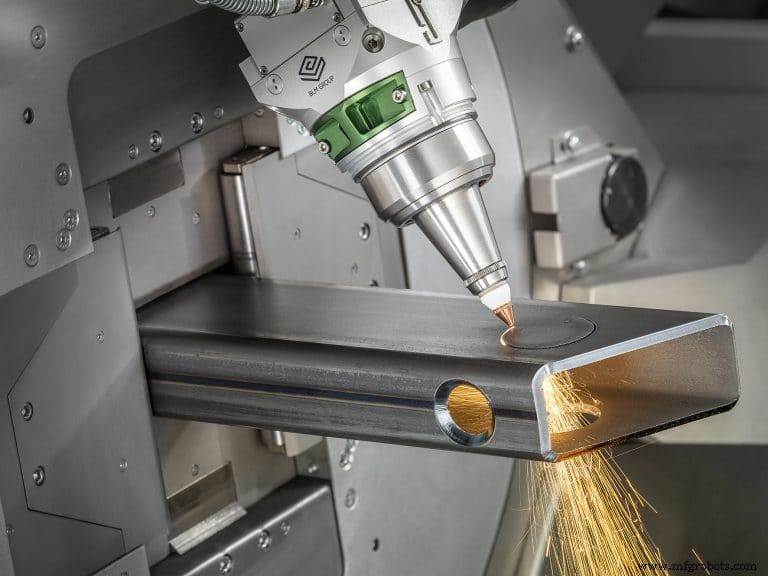
BLM Group USAの北米レーザープロダクトマネージャー、Robert Adelman氏(ミシガン州ノバイ)は、チューブ切断用途では出力要件が3kWから5kWへ上昇したと指摘。「ファイバーレーザーはすべて、より高速にピアシングし、より高速に切断します。ただし、チューブには常に裏側があるため、平板加工で典型的な出力パワーは使用しません。これは従来の2D機と45°までの3D機の両方で当てはまります。機種により直径範囲は1/2〜24インチ(12.7〜610mm)OD、大型機では穴あけとタッピングも可能です」
オハイオ州ナポレオンのLaserCoil Technologies LLCは、コイルブランク加工に統合するレーザーを購入。GM兼CTOのJay Finn氏は述べます。「光学系に自信が持てたら出力を上げます。現在、0.5〜35mmの材料を加工し、望ましいエッジ品質を得るシステムで8kWレーザーを使用しています。ほとんどのシステムはマルチヘッドを備え、完全なマテリアルハンドリングシステムを含みます」
レーザーと自動化の融合
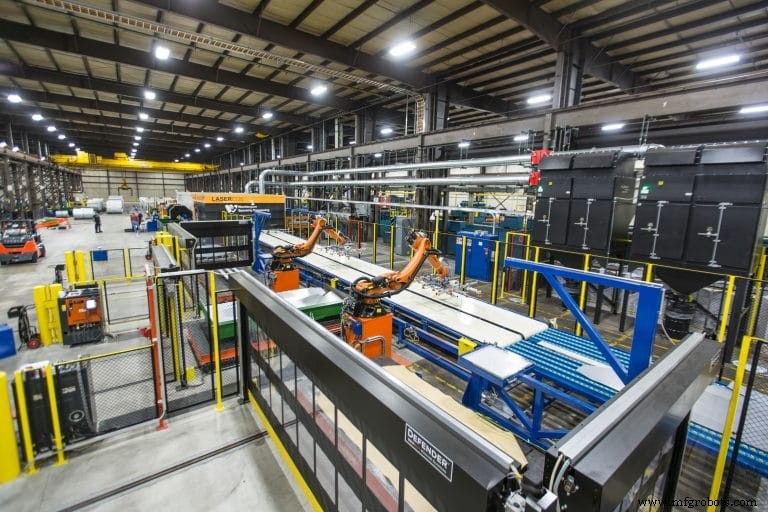
ファイバーレーザーでは、自動化は当たり前のことです。小規模ショップでもシンプルなローディングシステムから始められます。しかし、ほどなくして、フルポテンシャルを引き出すにはさらなるコンポーネントが必要だと気づきます。そこから、相応の計画とコミットメントが必要であることが明確になります。
主要な考慮事項の一つはスペースです。レーザーは、汚染物質から比較的自由で、さらなる自動化設備の追加に十分な広さの専用エリアを必要とします。AmadaのDiehl氏は、「ドル/平方フィートを見積もるのが賢明です。導入前に、さまざまなモジュラーシステムを理解し、設置がどう進むかを把握してください。スタンドアロンレーザーを販売することは稀です。当社が提供するシステムは、拡張性と柔軟性の両方に対応しています。生産速度を考えると、最大の課題は機械から出てくる部品の流れの管理です」
BystronicのDiVincenzo氏も同意します。「自動化は大手OEMと小規模ショップの両方にとって重要な要素ですが、プロセスニーズは異なります。例えば、鋼材サービスセンターは主に『レーザーベッドを通過したトン数』という量を重視し、ジョブショップは速度と効率的なマテリアルフローを求めます。」コンポーネントの多様性により、ユーザーは個別の自動化戦略を開発可能です。
村田機械のTyl氏は、「大まかに3種類のシステムを販売しています。パレットローダー、4〜8段のタワー、パーツソーターシステム。タワーが材料を供給し、パーツソーターシステムが切断部品を次のステーションへ送ります。将来的には、複数機能を持つハイブリッドレーザーが人気を集めるでしょう」小規模ショップはコスト制約があります。「多様な材料を扱うショップは、単一パレットローダーをプログラミングすることで参入できます。ビジネスが拡大すれば、迅速なROIのおかげで自動化は抗えない魅力になります」
切断自動化が生産増を促すと、さらなる自動化が必要になります。「ダウンストリーム処理が次のフロンティアで、エッジクリーニングと成形が含まれます」とMC Machinery SystemsのWhite氏。「鍵は、異なるメーカーのモジュールを統一プログラムで連携させるソフトウェアの開発です」
チューブの多様な形状と構成には、より専門的なアプローチが必要です。「従来、チューブレーザーではカスタム形状のバンドルローディングができませんでした」とBLM Group USAのAdelman氏。「現在、チューブレーザーは『ピーナッツ』のような特殊形状を自動バンドルロードできます。専用カメラを使用し、チューブの向きを検出して適切なクランピングと部品向きを確保します」
「コイル加工では柔軟性が鍵です」とLaserCoilのFinn氏。「当社が販売するすべてのシステムは連続モードとインデックスモードで動作し、あらゆるタイプのスタッキングとインターフェース可能です。また、モジュールを従来の機械式ブランク加工設備と同じフットプリントに設計し、更新プロセスを容易にしています」
Prima Power LaserdyneのBarry氏が総括します。「レーザー切断を導入するなら、自動化も導入することになります。レーザーは単体アイテムではなく、コンポーネントなのです」
制御、自動化、オペレーター
自動レーザー切断システムへの流れを支えるのは、統合される必要のある多様な高度な制御システムです。「理想的な制御パラダイムは、ERPシステムとのシームレスな統合であり、管理プロセスの無駄を排除します。成功の鍵は、完全な常時監視とメンテナンスアラートです。目標は計画外ダウンタイムゼロです」とTrumpfのBronski氏。
最新の自動化システムは、オペレーターの地位を大きく向上させました。これは特に、統合システムにおける制御の進化に顕著です。Amada AmericaのDiehl氏は、「20年前、レーザーシステム制御は飛行機のコックピットのように複雑でした。今ではiPadのようで、タッチスクリーンインターフェースと優れたグラフィックスを提供します。システムはより優れた編集機能と大幅に改善されたフィードバックを備えています。オペレーターは、過去または現在のアラームについて、リモートでサービス問題、サービス履歴、アラームステータスを監視できます」
BystronicのDiVincenzo氏は、標準化された制御への顧客需要増加を指摘。「顧客は、レーザー切断システムだけでなく、他の機械やERPシステムともインターフェース可能な互換性のある制御を求めています。作業指示を処理し、データと部品を次の工程へ流します」White氏も同意し、「プロセッサーに関しては、各ビルダーがそれぞれの『秘伝のタレ』を持っています。それでも標準化は進んでいますが、それに伴いセキュリティが重要です」
制御とソフトウェアは、コイル加工に大きな変革をもたらしました。ソフトウェアシステムは、特定のコイル幅に対する最適な切断パターンに基づくネスティング計算や、最高歩留まりをもたらすコイル幅の決定が可能。Finn氏は説明します。「最終的なネスティングはコイル供給プロセスに依存します。先端と終端が一致しなければなりません。導入を容易にするため、ネスティングと切断パス最適化を自動化するソフトウェアを開発しました。これにより、レーザーをオペレーションに導入する際の心理的ハードルが下がります」
制御とソフトウェアシステムは、レーザー操作の柔軟性においても大きな進歩をもたらしました。「従来型と複雑な部品の両方で、チェンジオーバータイムが大幅に改善されました。パルスごとに出力を変更でき、レスポンスタイムは文字通りミリ秒を超えるレベルです」とPrima Power LaserdyneのBarry氏。「これにより、マルチパーパスオペレーションで巨大な柔軟性を獲得しました。例えば、あらゆる形状・角度の穴をあけられるだけでなく、穴あけから溶接への移行も可能です。出力とパルスを調整することで、炭素マトリックス複合材(CMC)などの新材料にも対応できます」
制御システムは、チューブ材料加工の柔軟性も向上させました。「最新の統合システムでは、作業を機械から生産計画段階へ移しました」とBLM Group USAのAdelman氏。「ネスティングソフトウェアは、ジョブへの部品ネスティングだけでなく、チューブの溶接シーム向きなど必要なオプションを選択し、生産ラン全体を作成できます。初心者オペレーターでも材料ロードと部品梱包の管理に集中できます。制御機能は生産スケジュール作成と正確なジョブ時間・コスト計算が可能。お客様が多くの制御機能を活用できるよう、当社施設とお客様サイトの両方でトレーニングを提供しています」
ファイバーレーザーの品質向上
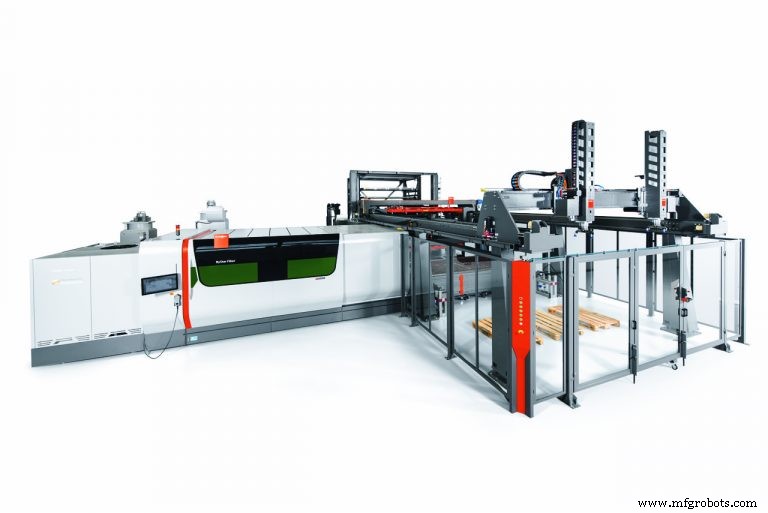
出力と制御機能の組み合わせにより、今日のファイバーレーザーは品質面で曲線を上昇させています。ある程度は、ユーザー経験と、特定材料タイプの正しいパラメータを定義する制御能力によるものです。「フロー技術、ダイオードと光学系の使用改善、ガス混合比のより慎重な定義がすべて寄与しています」とMC Machinery SystemsのWhite氏。「レーザーヘッドでの改善があっても、コスト方程式は依然として存在し、一部のユーザーは、レーザー調整に労力を費やすより、後工程の仕上げプロセスを採用する方が経済的だと感じています」
品質管理で最も重要な2要素は、予防保全と材料管理だとTrumpfのBronski氏。「レーザーシステムの複雑さは高度な予防保全を要求し、トレーニングは絶対に不可欠です。もう一つの鍵はプロセスに関わる材料です。ユーザーは入荷材料を検査し、高品質を確保しなければ、パフォーマンスで損をします」
Amada AmericaのDiehl氏はガス混合の重要性を指摘。「適切なガス混合を使用することで、エッジ品質を向上させ、二次加工を不要にできます。社内窒素生成(ろ過、ブースターポンプ、貯蔵タンク使用)の人気が高まっています。また、3Dイメージングとビジョンシステムによる部品検査のトレンドもあります」
速度と品質のバランスは主要な考慮事項のままです。システムが進化するにつれ、高速で品質を維持する努力には、ラックアンドピニオンではなく高精度リニアドライブの使用、サーボモーターの採用が含まれます。リアルタイム検査はチューブとコイルオペレーションで鍵となります。スキャニングでチューブ材料のねじれを検出し補正可能。同様にコイル材料も「オン・ザ・フライ」で検査し、適切な品質管理を確保。BystronicのDiVincenzo氏が品質の経済性を総括します。「もはや労働コストの問題ではなく、労働の速度の問題です」
レーザー切断と自動化技術の改善が進むにつれ、ファブリケーターとその他のエンドユーザーは、切断オペレーションだけでなく、OEMの場合は製造プロセス全体に影響を与える多様な選択に直面することになります。レーザーの速度とより広範な自動化の到来は、製造ラインが自動車生産にもたらしたものと同様の変革をファブリケーションにもたらす可能性があります。
エンドユーザー体験:Hatco Corp.
ミルウォーキー本社、ウィスコンシン州スタージョンベイに製造施設を持つHatco Corp.は、業務用食品サービス機器メーカーです。フードウォーマー、フードマーチャンダイザー、トースターなどを製造。生産ロットは、コンビニやファストフード店向けの数百台から、特定施設向けの特別仕様ウォーマー1台まで多岐にわたります。同社のモットーは「経済的最小ロットは1台」です。
この目標追求のため、同社は最新設備と技術で製造施設を継続的に拡張・更新してきました。
Hatcoの製造担当バイスプレジデント、Steve Christoferson氏によると、「多くのメーカーとショップは『部品中心』で、個々の部品を目的そのものと見なしがちです。Hatcoではプロセスが製品主導であり、スタッフが一緒の屋根の下でプロセス全体を見られるため、タイトな在庫管理と効率的な製造フローの維持に常に意識が向いています」
Christoferson氏はレーザー経験が長く、「初期レーザーの遅い速度は見るに堪えませんでした。今では、速度と品質のおかげで、ファイバーが未来です」と語ります。
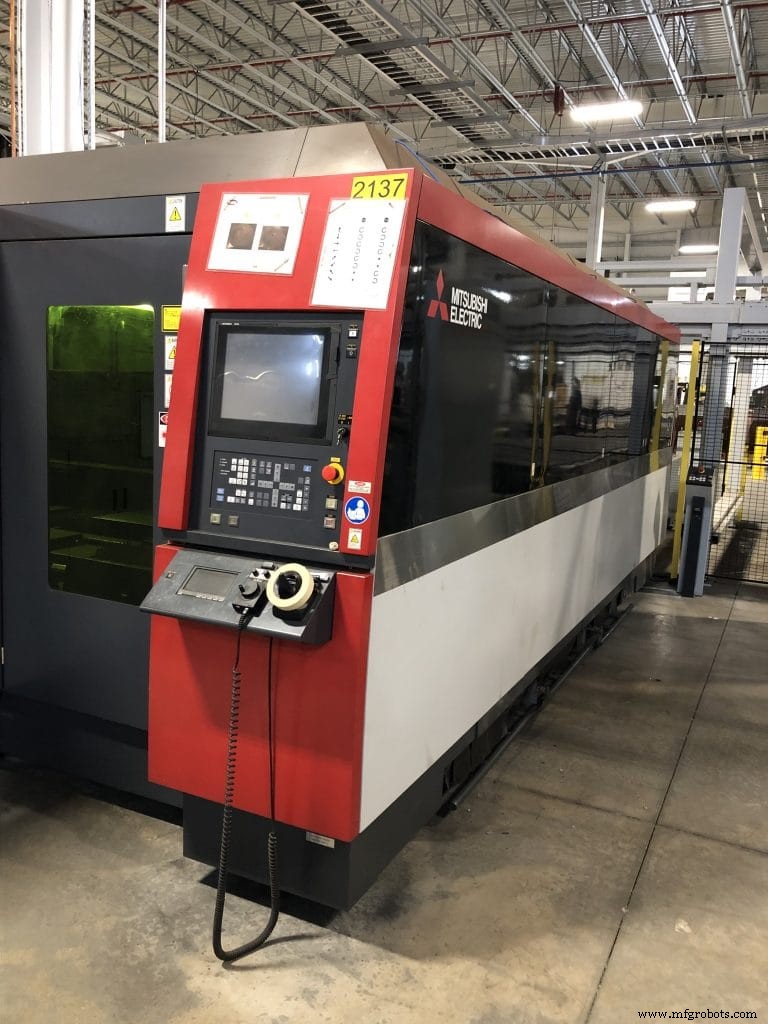
現在、Hatcoでは4台の三菱レーザーを使用(うち3台はCO2、最新は4kWファイバーレーザー)。加工金属は100種類以上のサイズとゲージ、厚板から24・28ゲージまで、ステンレスとマイルドスチール、アルミニウムを含む。公差は0.0001インチ(2.54μm)まで厳しい場合があります。「製造する部品の多くが立体的なため、正しい切断パターンを得るために、部品を文字通り『展開』する必要があります。ダイナミックネスティングで原材料からの歩留まりを最適化しています」とChristoferson氏。
レーザーは工場の専用エリアに設置。三菱「River」FMSが材料の出入りを管理。「望む自動化システムへ移行するのに丸1年の作業を要しました」とChristoferson氏。「用途に最も経済的な4kWファイバーシステムを選択。材料タイプと厚さ、達成可能な切断品質に基づき、4台のレーザーそれぞれに作業を割り当てています」レーザーエリアは将来の拡張を考慮して設計され、デバリ(必要時)と曲げなどの下流工程に隣接しています。
品質についてChristoferson氏は「すべてのオペレーターが検査員です」と強調。Hatco従業員は複数の製造分野で訓練され、プロセスの複雑さを理解し、問題発見時に介入できるようになっています。数年前、会社は従業員によって買収され、「所有者としての利害関係」が全員にあります。
Hatco社長のDave Rolston氏は元エンジニアリング責任者で、製造現場で頻繁に見かけられます。「我々の機器の品質とレーザーエリアで達成した自動化の程度を非常に誇りに思っています」とRolston氏。「しかし、最終的に我々を『ベストインクラス』に保っているのは、従業員の技術と誇りです」
自動制御システム
- ファイバーレーザー切断機選定の決定版ガイド
- ファイバーレーザー切断機:長寿命、高性能、メンテナンスのポイント
- ファイバーレーザー切断機がCO₂レーザーを精度と効率で凌駕する理由
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- ロボットファイバーレーザー切断 vs プラズマ切断:違いと最適な選択
- 現代製造業におけるレーザー切断の5大メリット
- レーザー技術を理解する:切断と彫刻の総合ガイド
- レーザー管切断の精密加工における5つの主要メリット
- ウォータージェットからファイバーレーザーへ:新たな生産ポテンシャルを解き放つ
- ファイバーレーザー切断機メンテナンスの極意:壊れる前に防ぐ7つのベストプラクティス
- ファイバーレーザー切断:製造効率と精度に革命をもたらす