



研削オペレーションを次のレベルへ:先進ソフトウェアと自動化で「良い」から「素晴らしい」へ
ソフトウェア、自動化、砥石の進化が部品・工具研削をオーバードライブへ
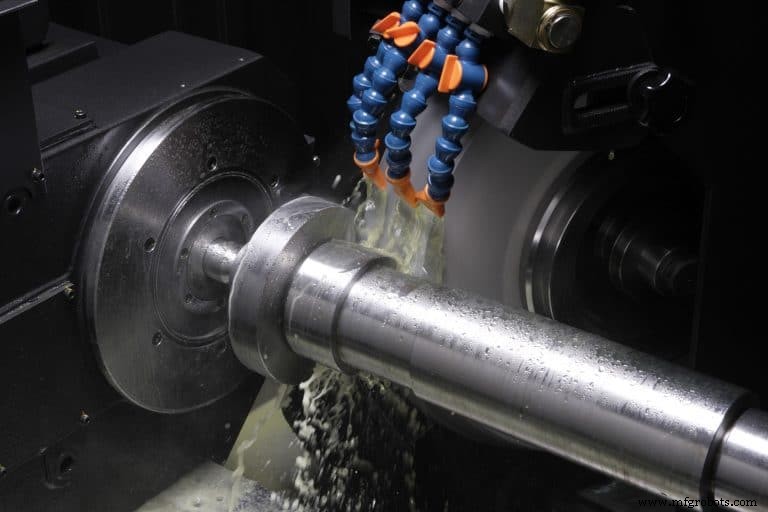
御社が航空宇宙や医療部品を専門とし、従来の切削加工では難しい金属で複雑な形状を生産する必要がある場合。あるいは工具・カッターショップで働いていたり経営していたりして、ドリル、エンドミル、成形工具をより速く、よりコスト効率よく製造する方法を探している場合。理由も要件も何であれ、朗報です。ほとんどの金属加工技術と同様、研削、より正確には研削加工(アブレシブマシニング)が近年大きく改善されています。
どのように?まず、砥石メーカーが新しい結合剤と超砥粒を開発し、「超」の名にふさわしい性能を発揮。これまで以上に多くの材料をより短時間で除去可能になりました。また、工作機械メーカーは、それらの先進砥石をフル活用できるほど剛性とパワーに優れた設備を提供しながら、自動化、リモート監視、インテリジェントソフトウェアシステムといったスマート機能を工作機械に追加しています。
簡単に言えば、研削は生産性と部品精度の新時代に入りました。これを活用しなければ、プロセス改善、製品品質向上、収益性アップの大きな機会を逃すことになります。
より良い制御が不可欠
この主要なドライバーは、熟練機械技師の不足です。JTEKT Toyoda Americas Corp.のグラインダー担当ナショナルプロダクトマネージャー、Shane Farrant氏(イリノイ州アーリントンハイツ)によると、ヒューマンマシンインターフェース(HMI)をより理解しやすくすることは、スキル不足の労働力の影響を最小限に抑えるための必要な第一歩です。
「よりシンプルで直感的なHMIは、汎用、円筒、カムシャフト、クランクシャフト研削盤のラインアップで開発した多くの機械強化の一つです」と同氏。「ユーザーフレンドリーなフォーマットで、セットアップとプログラミング手順を支援するために画像やその他のグラフィックスにより依存することを意味します」
また、IoTベースの作業環境への大きな推進もあります。例えば、ToyodaのTOYOPUCタッチ制御の診断ページには、クーラントレベル、機械振動、オイル温度が表示され、部品品質低下や生産問題につながる可能性のあるものは、修正責任者へ即座にアラートを送信。さらに、この情報を機械制御から収集し、ネットワークデータベースへプッシュして履歴分析することも可能です。
もう一つの時間節約機能は、代替プログラムの自動生成で、プロセス関連の問題が発生した場合にオペレーターが呼び出せます。JTEKT ToyodaプロポーザルエンジニアリングマネージャーのSteve Earley氏によると、この会話型制御オプションは同社のGE6ロールグラインダーで利用可能で、この機械は鋳造、モーター、その他コンポーネントの改良により、振動低減とこの特殊用途での機械精度向上も図られています。
電気自動車用リチウム電池の材料は非常に薄いため、これを製造するロールは極めて高精度で、非常に細かい表面仕上げが必要だと同氏。「オペレーターが機械をセットアップする際、制御は開始用の汎用プログラムに加え、よりアグレッシブで高速サイクル用のものと、より保守的でより良い表面仕上げを生み出すものの2つの代替案を提示します。初期結果に基づき、オペレーターは最短時間で最良の部品を生み出す加工パラメータセットに簡単に切り替えられます」
必要工程数の削減
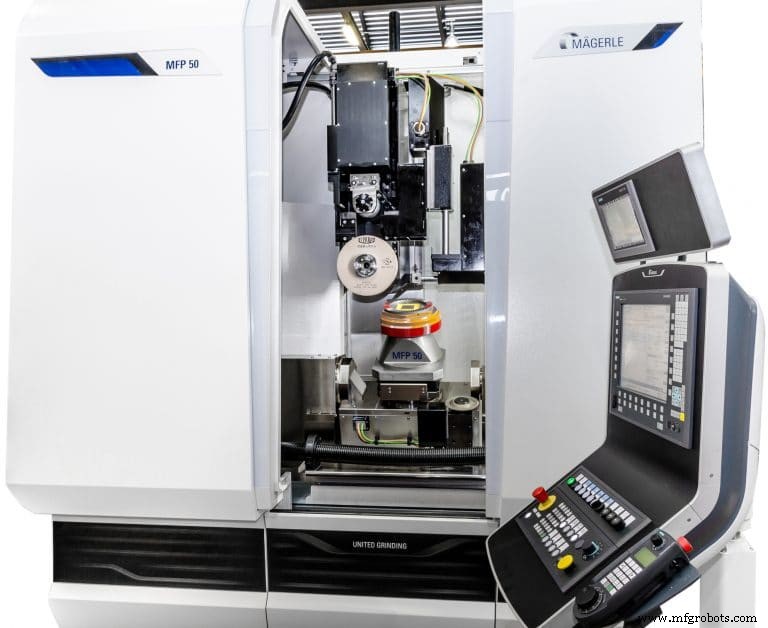
United Grinding North America Inc.のプロファイルグループ担当バイスプレジデント、Larry Marchand氏(オハイオ州ミアムズバーグ)は、研削機がより高性能になる中で使いやすい制御の必要性に同意。しかし、製造コミュニティ全体で仕掛品削減と加工工程数削減への強い要望があり、United Grindingなどが「一発完結(ダン・イン・ワン)」アプローチを採用し、オペレータータッチタイムを削減し、工程あたりの付加価値を高めるよう促されていると語ります。
これを支援するため、United Grindingはかつて非常に単一目的だったプロファイル研削盤に「追加プロセス、操作、機能」を導入。「顧客は単一ワークハンドリングでより多くの価値を付加したいと考えています」とMarchand氏。「自動工具交換装置付き機械への大きな需要を見ています。これによりワークピースを研削し、その後ドリルやフライスカッターを導入して部品を完成させることが可能になります。これにより二次工程が排除され、部品リードタイムが短縮され、品質が向上します」
これは機械ショップがCNC工作機械を何でもこなすスーパーグラインダーと交換すべきだという意味ではありません。マルチタスキングマシンがスロットフライスやジャーナル研削をうまくこなすように、マルチタスキンググラインダーも今やマシニングセンタやドリルタップマシンでかつて行われていたタスクを実行可能です。しかしMarchand氏が指摘するように、「どちらのタイプの工作機械も、相手を置き換えることはできません。研削集約型の部品なら、専用グラインダーが常に最適です」
これにはいくつかの理由があると同氏。研削にはフライスや旋削より大幅に多くの切削液が必要で、ワークピースと砥石の交点に精密に狙いを定める必要があります。数フィート径の砥石を駆動するには、平均的な切削機械より遥かに多くの馬力が必要。一日中サブミクロンと一桁の表面仕上げを保持することは、これらの操作を最適化するよう設計されているため、ほとんどのCNCグラインダーが得意とします。マシニングセンタではそうはいきません。
難削材への挑戦
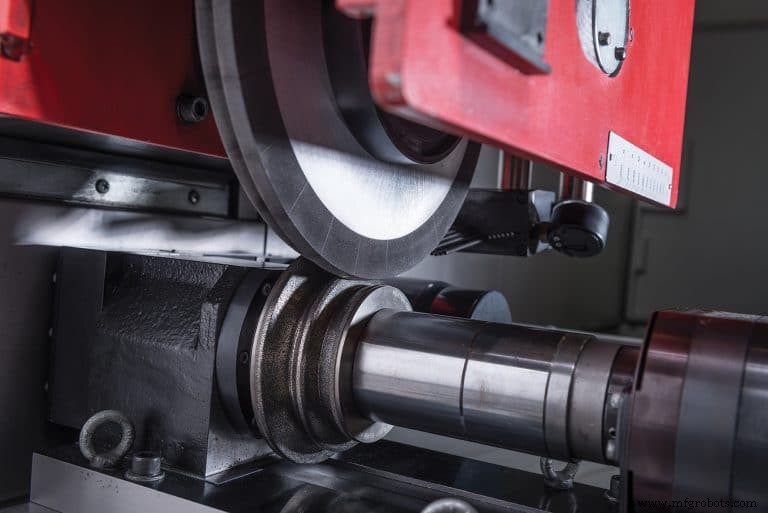
これらの能力は、ニッケル、クロム、コバルトを多く含む金属に特に関連するとMarchand氏。「我々のビジネスの多くは、インコネルやレネで部品を製造する顧客から来ています。これらの材料は、少なくとも硬化状態ではほぼ非切削加工可能です。選択肢は放電加工か研削のみで、現代研削盤の剛性、パワー、精度、そして最近まで利用できなかった超砥粒の可用性により、ほとんどの顧客が後者を選択します」
超砥粒の主要メーカーの一つはNorton|Saint-Gobain Abrasives(マサチューセッツ州ウースター)。超砥粒北米担当シニアコーポレートアプリケーションエンジニア、Alfredo Barragan氏によると、研削はかつて「仕上げのみ」プロセスと見なされていましたが、ますます高性能な研削技術の発展により、主流加工プロセスへと進化しました。このプロセスで最大の成功を収めるには、同様にモダンな砥石を適用する必要があります。
「従来のレジンまたはメタルボンドダイヤモンドマトリックス砥石は非常に高密度になりがちです」とBarragan氏。「高密度は堅牢な構造を与え、その構造を保持する強力な結合に役立つため良いことですが、一つ考慮点があります:砥石がより速く目詰まりし、長期的には生産性を低下させます。Norton Winter Paradigmハイブリッドボンド砥石がこの問題を解決します」
これらの砥石は、砥粒保持力の向上と高レベルの多孔性を組み合わせ、切削力を低減するとされています。高多孔性により目詰まりも減少、砥石がより冷たく、より自由に研削し、ダウンタイム減、最終的に日産部品数増加。使用砥粒により、ハイブリッドボンド砥石は超硬、先進セラミックス、焼入れ工具鋼、United GrindingのMarchand氏が言及した耐熱合金を効率的に研削可能です。
これ以上に、砥石自体も工作機械と同様にスマート化しています。埋め込みRFIDタグにより、資産管理の改善、調達の合理化、使用・ドレッシング情報の追跡、オペレーターエラーの防止が可能。
Norton|Saint-Gobainは砥石製品にとどまらず、4Sightプロセス監視・診断システムで、前述同様のIoT機能を提供。ブランドに依存しないリアルタイム監視でスピンドル負荷と機械稼働率を監視し、トレンド分析用データ保存や必要に応じたアラート送信が可能。「これは今年の最大イニシアチブの一つで、スマートタグシステムとともに、我々のインダストリー4.0ソリューションの基盤となっています」とBarragan氏。
あなたの画面へ:V@dison
彼らだけではありません。Vollmer of America Corp.(ペンシルベニア州カーネギー)は、親会社Vollmer Groupとともに、研削オペレーションを「デジタルトランスフォーム」するための多数のツールとサービスを開発中。V@disonブランドで、機械パラメータの可視性向上のためのV@ screen、プロセスシミュレーションのV@ check、ワークピースに応じた機械性能最適化のV@ boost、より一貫した予防保全のためのV@ guideが含まれます。
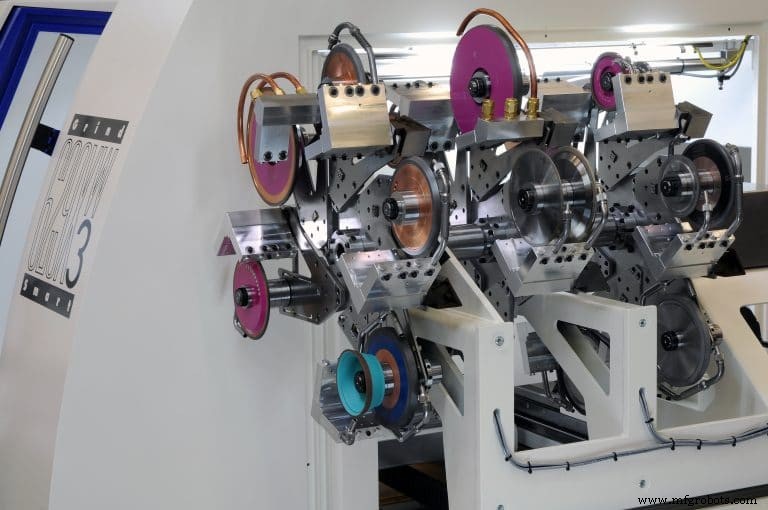
Vollmerはこのイニシアチブの初期段階にありますが、北米セールスマネージャーのShannon Fox氏によると、研削コミュニティにはまだ手の届く改善の果実がたくさんあります。中でも自動化が筆頭で、Fox氏はVGRIND 360工具・カッターグラインダーのロボット部品ローディングと砥石交換機能を一例として挙げ、Vollmerをはじめ多くの工作機械メーカーが、顧客のライツアウト製造に向けた取り組みの一環として日常的にインストールしていると指摘。
シミュレーションも定期的な要望。VollmerのV@ checkシステムはまだ開発中ですが、Fox氏はVollmerや他ブランドの研削設備で提供されるNUMROTOplusソフトウェアが成熟した、よく受け入れられている代替手段だと指摘。「研削機がより高性能になるにつれ、シミュレーションがより重要になっています」と同氏。「クォーターがよりタイトになり、工具形状がますます複雑になり、多くの機械(我々のも含む)が単一ジョブで複数の砥石パックを使用可能にしているため、干渉懸念が生じます。シミュレーションなしでは、非常に高価な工作機械をクラッシュさせるリスクがあります」
見ることは信じること

シミュレーションは他の理由でも重要です。オーストラリア・メルボルン拠点のANCA CNC Machinesは、可変ピッチエンドミルの工具アンバランス予測に使用。「高性能カッターとのトレードオフの一つです。フルート間隔が不規則なため、本質的にアンバランスです」とグローバルマーケティングマネージャーのLucas Hale氏。「これに対抗するため、アンバランスを計算し、戦略的位置で追加材料除去により相殺するようNCプログラムを調整するシミュレーションソフトウェアを開発しました。工具はグラインダーから完璧にバランスされた状態で出てき、加工部品の工具寿命延長と表面仕上げ向上を実現します」
Hale氏は、ロボット部品・砥石搬送を含む自動化の要請に同意しつつ、生産性を高める多くの追加方法を提示。かつて手動で行われていた「目詰まり除去のための砥石への定期的なスティッキング」をANCAが自動化し、労働コスト削減と砥石寿命延長を実現。ANCAのソフトウェアと機械は「大幅な使いやすさ」を提供し、セットアップ時間短縮。レーザーベース測定システムが切削工具精度と形状のインプロセス検証を提供し、自動オフセットや砥石ドレッシングで摩耗補正。
ANCAはこのプロセスをさらに一歩進めました。工具プリセッター大手Zoller Inc.などとの協力で、CNCグラインダーへの自動検査とフィードバックをサポートするインターフェースを開発。ロボットがカッターをプリセッターに配置し、測定結果をソフトウェアシステムへ送信、機械を必要に応じて調整。この「ループを閉じる」ことで、統合ブランク管理システムとともに、「数百本の工具をロードし、スタートを押し、翌日には完成切削工具を得られる」とHale氏。
「基本的な機械構造も過去5年ほどで改善されました」とHale氏続ける。「例えば、リニアモーターが業界で遥かに一般的になりました。これらは切削工具の品質、ひいてはそれらで作られる部品の品質に貢献するだけでなく、リニア機械はボールネジ機より遥かに高速に動くためサイクルタイム短縮。機械コンポーネントの摩耗も少なく、設備寿命が延びます。これがリニアモーターが、高精度・高性能研削盤の標準コンポーネントになりつつある理由です」
ファーストパート、グッドパート
JTEKT Toyodaがより直感的な制御ソフトウェアで熟練機械技師不足に対処するのと同様に、Rollomatic Inc.(イリノイ州マンデライン)は機械セットアップをより簡単かつ高速にする取り組みを行っています。ほとんどの工具・カッターメーカーは一般的な金属切削ジョブショップと変わらず、より小さなロットサイズとより短いリードタイムに直面しており、セットアップタイムが生産ランのより大きな割合を占めるようになっています。解決策の一つ?より良いソフトウェア。
「数十年間、ショップはセットアップあたり3、4、5個のワークピースブランクを消費し、良いピースが出るまで徐々に機械をダイヤルインしてきました」とRollomatic Inc.社長のEric Schwarzenbach氏。「しかしインテリジェントソフトウェアを使用すれば、スクラップワークピース数を削減し、ゼロを究極の目標とすることが十分可能です。これは材料コスト削減だけでなく、セットアップ時間短縮にもつながります」
ソフトウェアは、工作機械、ワークピース、砥石の3D表現を作成することでオペレーターを支援し、ドライランの必要性を排除するとSchwarzenbach氏。オペレーターはアニメーションを高速化、低速化、巻き戻し、問題領域へズームインでき、砥石パックとワークピースの潜在的衝突を回避支援。アニメーション完了後、実際に部品を作り始めると、ソフトウェアは「空き移動」を排除し、安全距離を最小限に短縮します。
スマートソフトウェアは素晴らしいですが、Schwarzenbach氏は工作機械とその関連システムも同様に重要だと迅速に指摘。工作機械がより精密で安定していれば、初回で目標寸法をヒットしやすくなります。また、改良された砥石ドレッシング技術、自動キャリブレーション手順、計算をより高速に処理する高速制御、耐摩耗性・フリーカッティング・鋭いコーナー長期保持のハイブリッド砥石ボンドが不可欠。これらの要素は、より速いセットアップと「ファーストパート、グッドパート」実現能力の向上、さらにはサイクルタイム短縮に大きな役割を果たします。
他の方々も言及した通り、自動砥石交換も研削のゲームチェンジャーです。Schwarzenbach氏によると、Rollomaticの高速チェンジャーは砥石パックを5秒でアーバー・ツー・アーバー交換可能で、研削間11秒を達成。メリットはサイクルタイム短縮を超えます。「4つの砥石パックでは、1つや2つの砥石パックより衝突可能性が高くなります。これがセットアップを複雑にします。大きな砥石パックを分割し、11〜12秒の砥石交換時間を許容できるなら、それが今の時代の望ましい方法です」
自動制御システム
- レベル5リーダーシップ:偉大さを導く「窓と鏡」
- 動力伝達コンポーネントの信頼性向上:鉱業・製造・重工業向け実証済み戦略
- 作業指示書がもっと注目されるべき理由:ビジネス価値を解き放つ
- 平面研削(サーフェスグラインディング):高精度仕上げを実現する職人技と自動化
- 円筒研削盤で効率を最大化:仕組みと最新技術
- 表示灯からHMIディスプレイへの移行:いつ、なぜ意味があるか
- EU Automationが選ぶ2020年製造テクノロジートレンドとその未来への影響
- 5インチ・6インチ砥石とフラップディスクが金属加工の効率を高める理由
- 安全管理者がマスターすべき7つの実証済み戦略
- アーティキュレートトラック投資でROIを最大化:賢い選択のポイント
- Google Cloud Platform(GCP)が賢いキャリア選択である理由