



日立粉末冶金、ロボット導入で生産量400%増を達成—厳しい労働市場での成功事例
粉末冶金(PM)、または焼結は、元素または合金粉末のカスタムブレンドをプレハブダイスに充填・圧縮し、様々な複雑さの機械部品を効率的に製造するプロセスです。圧縮後、形状は制御雰囲気炉で加熱され、粒子が結合して硬化します。
「グリーンコンパクティング」とも呼ばれ、このプロセスでは初期原材料の97%以上が完成品に使用されるニアネットシェイプ部品が得られます。カスタム粉末合金ブレンドにより、高度に要求される用途に必要な強度と公差仕様を満たす、複雑で精巧な部品の製造が可能です。
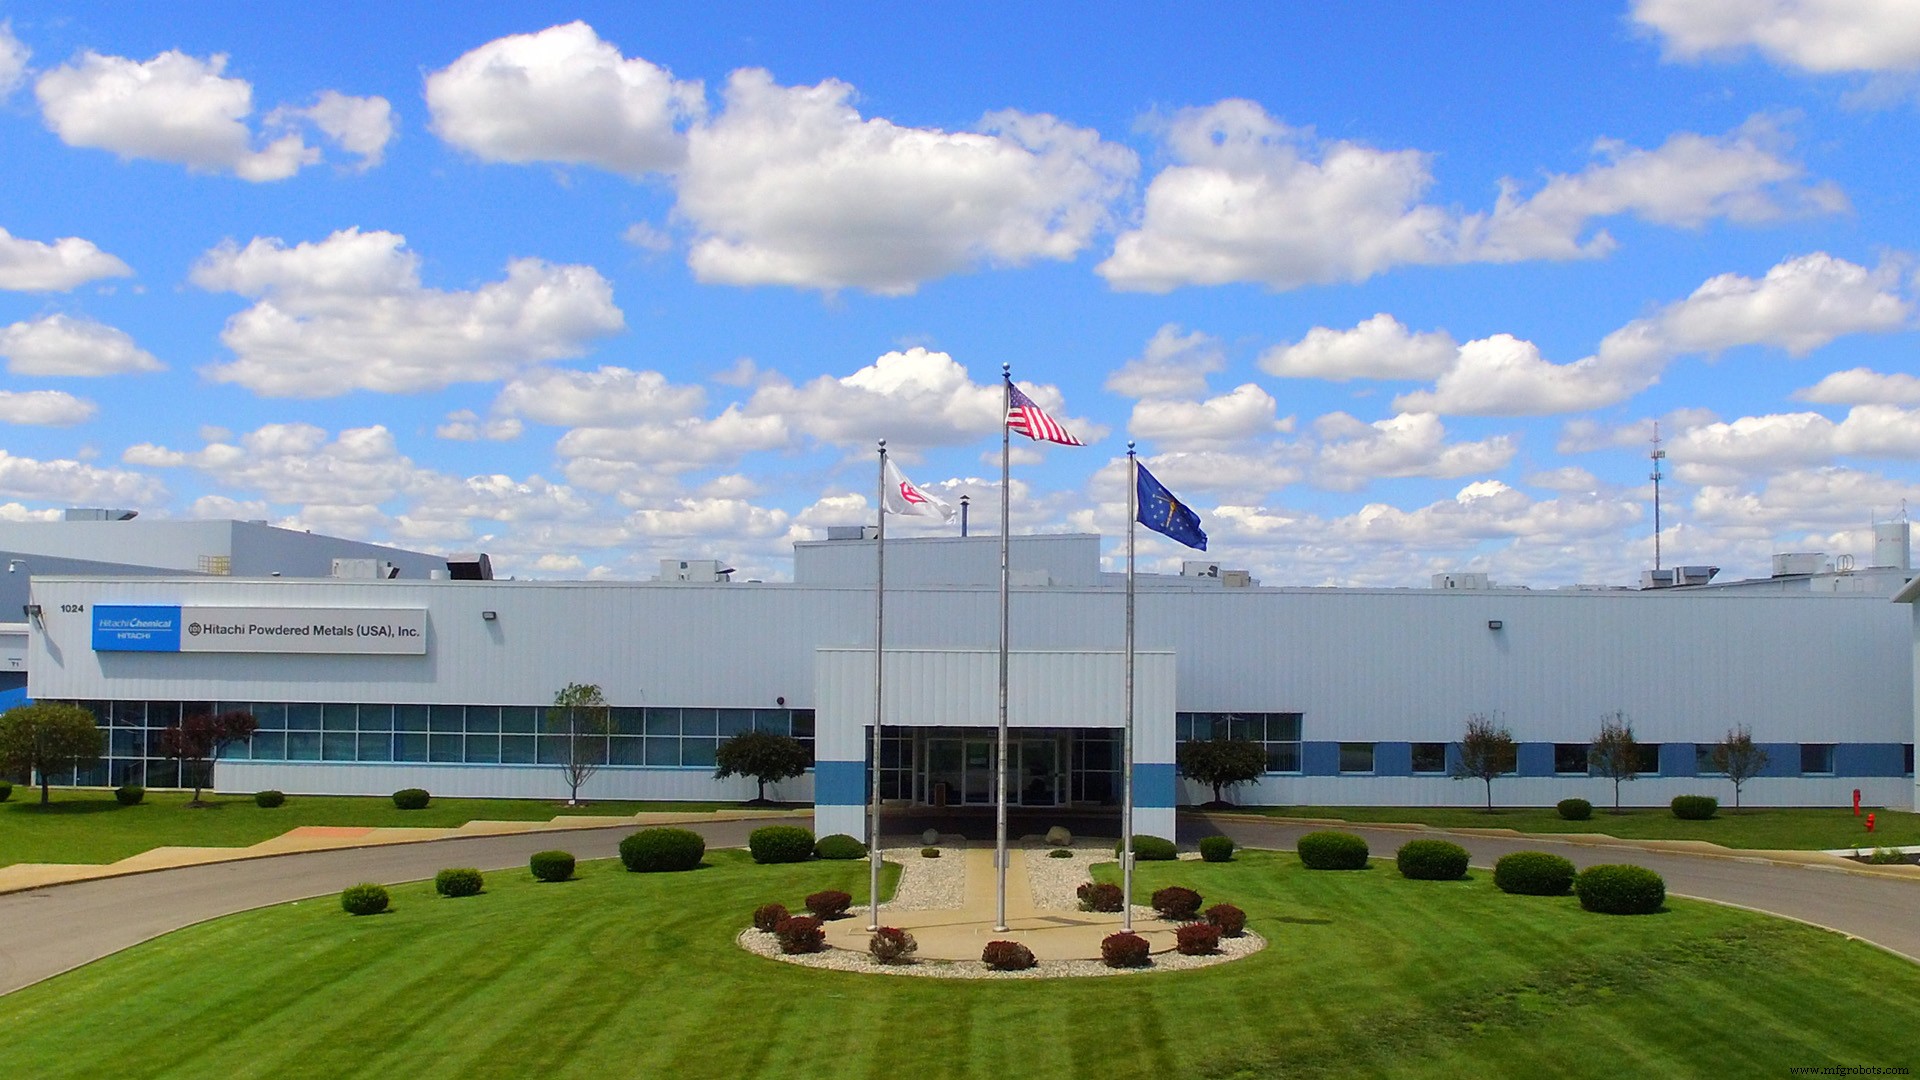
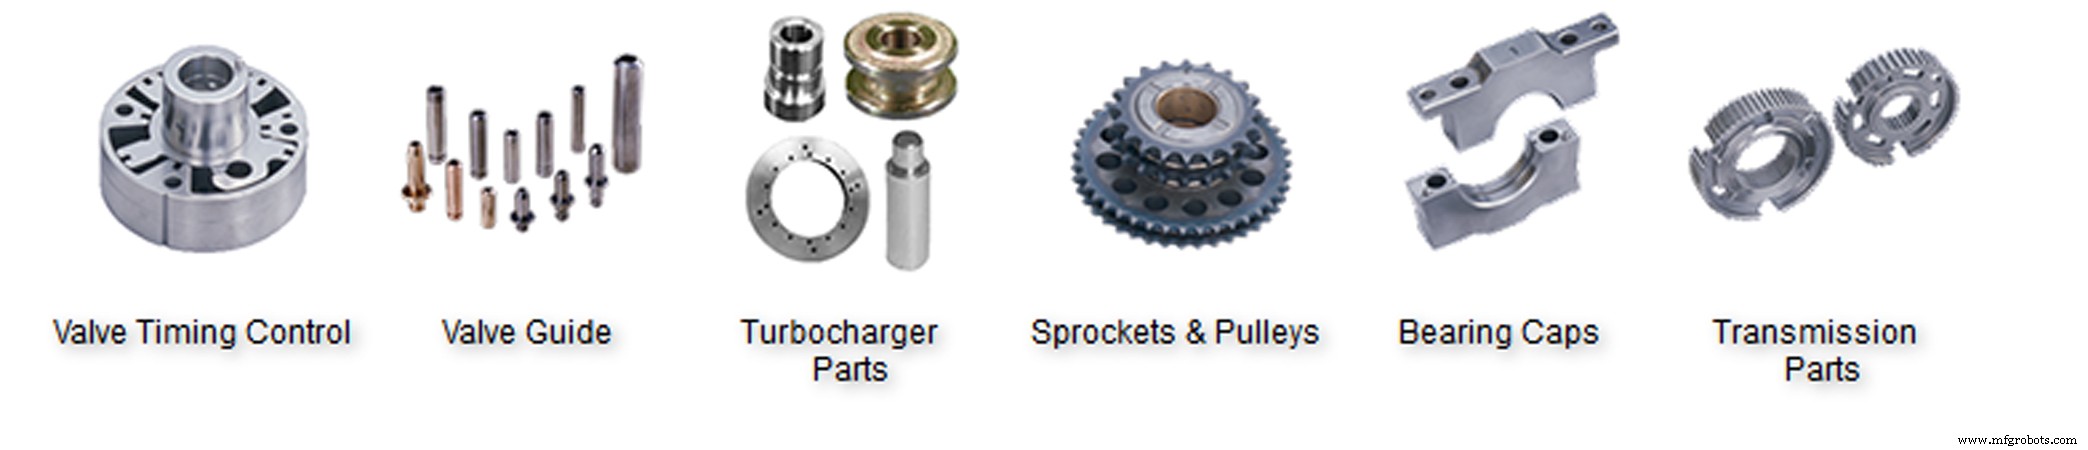
インディアナ州グリーンズバーグにある日立粉末冶金(USA)社工場は、世界に9つある日立施設の一つです。米国のティア1自動車サプライヤー向けにバルブトレインとトランスミッション部品を専門に生産し、オートバイおよび造園機器メーカーへの納入も拡大しています。
導入のきっかけ
日立粉末冶金(HPM)グリーンズバーグ工場では、労働市場の逼迫と極めて壊れやすい製品の生産機会を背景に、2005年から産業用ロボットへの段階的な投資を開始しました。
「小さくて壊れやすい歯を持つ部品を顧客向けに製造する必要があり、手作業では扱えませんでした。当時、すべてのコンパクションプレスは手作業でテンディングされていました」と、HPMグリーンズバーグ工場社長のグレゴリー・オーウェンズ氏は語ります。「人件費削減も要因でしたが、最初の導入直後、大手自動車OEMが町に製造工場を開設し、人件費の問題が『人手不足』の問題に変わりました。従業員の採用と定着が極めて困難になったのです。」
コストを抑え、初期試験期間中のリスクを最小限に抑えるため、HPMはインディアナ州ノーブルズビルのCIMシステムズ社から、1993年製の中古ABB S3ロボットを購入しました。数年前に製造開発エンジニアとして入社したジェームズ・アダムズ氏は、米国で最も長い実績を持つABBロボティクスバリュープロバイダー(システムインテグレーター)であるCIMを、前職でのロボット業務を通じて知っていました。
「CIMには中古ロボットがあり、万一うまくいかなくても初期投資を抑えられると判断しました」とアダムズ氏。「プログラミングと既存業務へのシステム統合について、必要なサポートも提供してくれました。」
スクラップ削減と労働力の最適配置
粉末冶金部品はプレスから出た直後、炉で硬化する前であれば、わずかな接触でも簡単に崩壊します。新しく導入されたロボットは、電磁グリッパーで部品を扱うため、新製品のスクラップ率が手作業時の11%から0.5%に劇的に低下しました。
「手作業でプレスから部品を取り出す際、相当な取り扱いダメージが発生していました。目に見えない変形でも、5時間後の炉から出た時点で初めて判明します。適切にプログラミングされ、装備されたロボットは、部品をはるかに優しく扱います」とアダムズ氏。
新システムにより、HPMはいくつかの手作業オペレーターを工場内のより単調でないポジションに異動させ、反復作業のストレスを軽減し、労働力をより効率的に配置できるようになりました。
生産量400%増
翌年、HPMはさらに5台の中古S3ロボットを追加し、初期システムで得た知見を他のコンパクトプレスの自動化に応用しました。18ヶ月後には、スクラップと人件費の削減効果で初の新品ロボットへの投資が可能になりました。
2019年に進むと、現在200台以上のロボットが稼働し、グリーンズバーグ工場は10年前と同じ従業員数ながら、生産量は4倍になり、世界の日立PM工場の中で最も少ない人員で最も多くの部品を生産しています。
「最初のロボットを壊れやすい部品用に導入した後、さらにロボット自動化を進められることが明らかになりました」とオーウェンズ氏。「ロボットは当初の期待を大きく上回り、続く労働力不足を考えると、率直に言ってロボットがなければ、事業継続が危うかったかもしれません。」
最初のロボットの成功後、導入ペースは着実に加速しました。100台達成まで10年かかりましたが、ビジネスと経済の改善に伴い、さらに4年で200台目を導入しました。
機会があれば良好な状態の中古ABBロボットを購入し続けましたが、次第に新品ロボットの比率が高まりました。実際、2015年の147台目以降、追加されたすべてのロボットは新品です。
HPMの導入ベースには、ABBの小型・中型6軸ロボット、デルタロボット1台、最近追加された複数のSCARAモデルが含まれます。350人の従業員とともに、自動化投資はフル活用され、週5〜6日、3交代制で稼働しています。
「本社は日本にあります」とアダムズ氏。「ロボットの性能と急速な投資回収を見て、本社は私たちのロボット戦略を強く支援してくれました。」
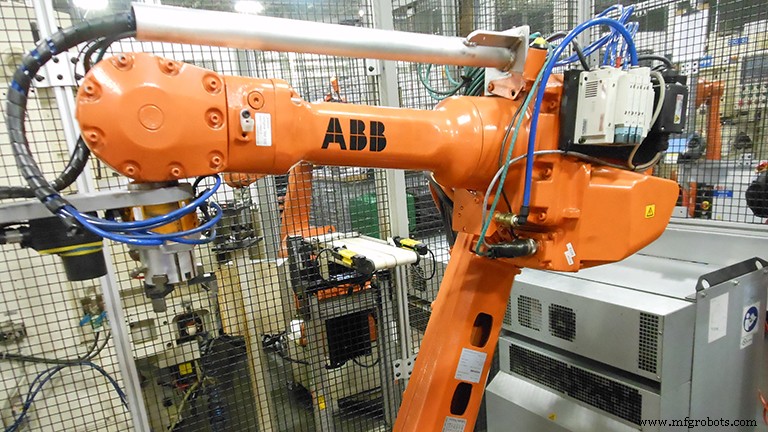
新旧問わず一部のロボットは、ミシガン州オーバーンヒルズのABBロボティクス製「ABB Foundry Prime」です。IP67等級で、接続部がしっかりシールされ、工場内を浮遊する微細で鋭利な金属粉からロボット内部を保護します。フロアにある多くの標準的なIP65等級ロボットモデルも堅牢で、粉塵環境に耐えています。
継続的な拡大
HPMでのロボット増設は、既存アプリケーションの複製と、工場内の他機能への自動化拡大によって支えられました。
最も壊れやすい製品のコンパクトプレス向けに最初のロボットを導入した後、アダムズ氏とチームは順次、他のプレスからのコンパクト取り出しを自動化しました。このプロセスの一環として、各部品をスケールに載せて完全性を検証し、合格品を炉へ向かうコンベアに載せました。
さらなる省力化が実現し、ロボットの繊細なタッチにより、壊れにくい部品のスクラップ率も、初期製品と同じ0.5%まで低下しました。
コンベアの末端では、部品が焼結トレイに載せられ、満杯になると炉に投入されて硬化プロセスが行われます。この炉投入プロセスが、自動化された第二の主要機能となりました。
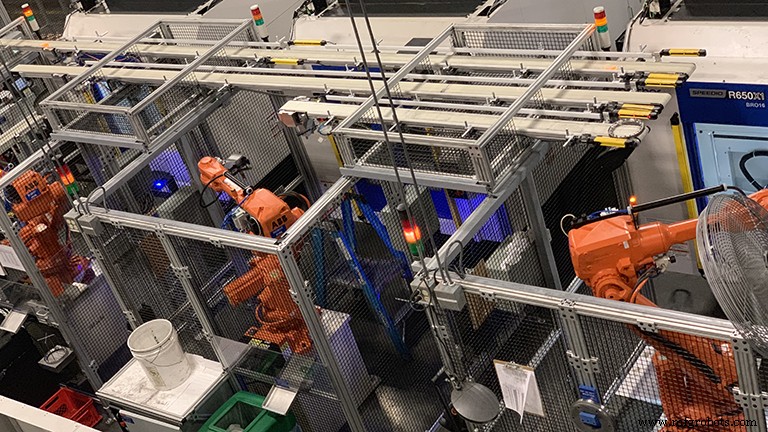
着実なペースで、次にロボットを導入してトレイから部品を取り出しパレットに載せ、各パレット層の間に仕切りを挿入する作業を自動化しました。
「ロボットに慣れるにつれ、学んだことを工場内のあちこちで応用・複製しました」とアダムズ氏。「プログラミングが格段に容易になり、ライン導入最終日には既存プログラムを調整し、コピー&ペーストで数時間で稼働開始できました。」
ABBのオフラインシミュレーション・プログラミングソフトウェア「RobotStudio」が、HPMのロボット技術採用加速に貴重なツールとなりました。実際のロボットを動かすソフトウェアの完全なコピーである「ABB VirtualController」上に構築され、ロボットプログラムと設定ファイルを実機と同一に使用して現実的なシミュレーションを実行します。RobotStudioにより、アダムズ氏は最適なセルレイアウトを設計し、特定の作業へロボットを統合する前に性能を検証できました。
「これまでに開発された中で最高のソフトウェアです」とアダムズ氏。「新しいアプリケーション向けシステム構築と、工場の他エリアへの既存システム複製の両方で、時間とコストを節約できます。」
ビジョンシステムの導入
複製の相対的な容易さは、あるアプリケーションが現場で導入・改良された後に成立します。新しいアプリケーションは往々にしてより困難です。18ヶ月と6台のプレステンディングロボットの成功統合後、HPMは当時(2006年)まだ黎明期だったビジョン搭載技術を採用し、複雑なコイニング(再圧縮)作業をロボットで自動化する自信を得ました。
炉から出た部品はしばしば歪むため、まっすぐまたは平らな状態に戻すためにコイニングプレスに投入する必要があります。多くの部品にはキー溝や歯があり、金型にすべての面が精密に合わせて配置される必要があります。ロボット導入前は、コイニング作業はハードオートメーションシステムで行われ、多品種対応のために頻繁で時間のかかる段取り替えが必要でした。段取り替えに時間がかかるため、約100個ずつの250製品ロットのバックログが常態化していました。
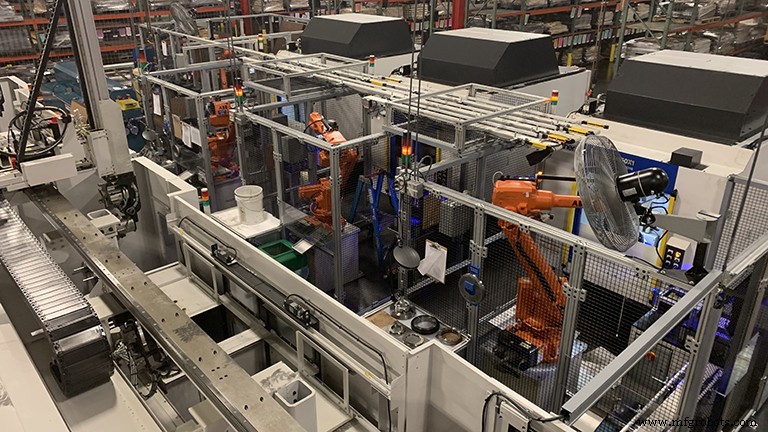
ビジョン搭載ロボットならダウンタイムゼロ。ロボットは多品種の中から部品を識別し、ピックアップ、径方向に方向決めし、リプレスに精密に配置できます。
ビジョンシステムが最新ロボット技術とインターフェースする必要があったため、これがグリーンズバーグ工場で導入された最初の新品ABBロボットでした。稼働後すぐに、同じアプリケーション用にさらに2台の新品ロボットを購入しました。
「コイニングステーションのロボット導入前は、リプレス担当スタッフは毎日働いていました」とアダムズ氏。「最初のビジョンロボット導入から6ヶ月後、バックログはゼロになり、スタッフは週末休みを取れるようになりました!」
更なるビジョン活用
HPMは、最後に自動化された主要プロセスである、特殊熱処理に出荷された部品のデパレタイジングにもビジョンを活用しました。部品は整然と段積みされたパレットで出荷されますが、戻ってくるときは比較的無秩序で、アンスタックが困難です。統合ビジョン搭載ABBロボットが部品を発見し、確実にグリップして安全にデパレタイズします。
「これがABBロボットのユニークな能力の一つです」と、様々なビジョンシステム統合を支援したCIMシステムズ社長のデイブ・フォックス氏。「部品はスキッド上で本当に無秩序に、均一な列になっておらず、逆さまになっているものもあります。一般的な6軸ロボットなら特異点の問題で動けなくなりますが、高度な特異点回避機能を持つABBロボットなら、部品を見つけ、掴み、コンベアに安全に置くことができます。」
SCARAロボットによる品質検査
驚くことではありませんが、バルブガイドのより効率的な検査システムを探す過程で、再びロボットに行き着きました。今回はABBのSCARA(選択的コンプライアンス組立ロボットアーム)モデル群で、通常は小型部品組立とマテリアルハンドリングに用いられます。
HPMのプロトコルでは、すべてのバルブガイドを100%検査することになっています。30種類のサイズバリエーションがあり、各部品に16の検出ポイントがあることを考えると、かなりの作業量です。既存のハードオートメーション検査システムでは量に追いつけず、アダムズ氏はより良いシステムを探し始めました。
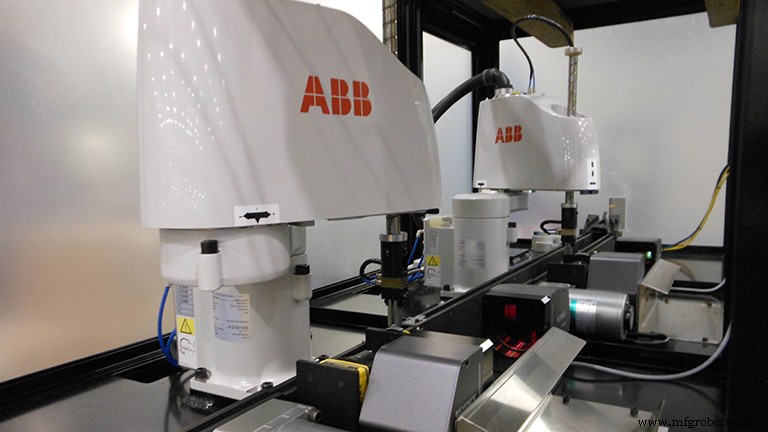
様々な選択肢を検討しましたが、いずれも可動部が多く、複雑なエンジニアリングを必要としました。そこでフォックス氏が、2016年にABBポートフォリオに加わったSCARAロボットを中心としたシステム設計を提案しました。十分な速度と優れた繰り返し精度、コンパクトなフットプリント、狭いスペースに収まる邪魔にならないマウント形式を備えていました。
比較的シンプルなシステムで、3台のSCARAロボットがホッパーコンベアから個々のバルブガイドをピックアップし、16の検出ポイントにアクセスするために必要な様々な角度で、ビジョンカメラと固定式「コンパレーター」に提示します。合格品は一方のコンベアへ、不合格品はリジェクトビンへ排出されます。
各部品バリエーションを同様の容易さで器用に扱える柔軟性により、システムは2秒ごとに1部品を検査でき、従来工法より30%高速化しました。動作範囲が短距離に限定され、部品が非常に軽いため、6軸ロボットよりもスリムでリーチの限られたSCARAの方が効果的です。
「SCARAはABBポートフォリオに素晴らしい追加となりました。このソリューションがなければ、日立は部品検査のために別の技術を追求せざるを得なかったでしょう」とフォックス氏。「ロボットの新たな用途が見つかったのは、最初に思い浮かんだ選択肢ではなかったものの、嬉しいことでした。」
CIMシステムズの一貫したサポート
HPMでの最初のロボット導入から現在まで、常に現場に立ち、時には背後で支え続けてきたのがCIMシステムズです。必要な時には常に対応し、新品・中古ロボットの手配、プログラミングとトラブルシューティングの支援、そして何より重要なことに、HPMスタッフが多くのことを自力でできるよう指導してきました。
HPMがビジョン搭載かどうかにかかわらず、ロボットを新しいアプリケーションに統合する際、CIMがセットアップとプログラミングを担当し、常にRobotStudioの活用法を含む専門知識を共有してきました。HPMのロボット導入が一時的に落ち着く期間には、CIMはプログラム更新、旧型モデルの入手困難なスペアパーツ調達、様々な世代のロボット運用に関するアドバイスなどで対応しました。
「各プロセスに取り組むたびに、CIMに初期統合とプログラミングを依頼しました。工場内でプロセスを複製し始めると、自分たちでかなりのことができるようになっていました」とアダムズ氏。「ABBとの緊密な関係により、デイブ・フォックスは常に新技術の動向と、私たちの様々なアプリケーションに最適なロボットを把握しています。CIMシステムズのサポートとABBのサービスは、理想的な組み合わせでした。」
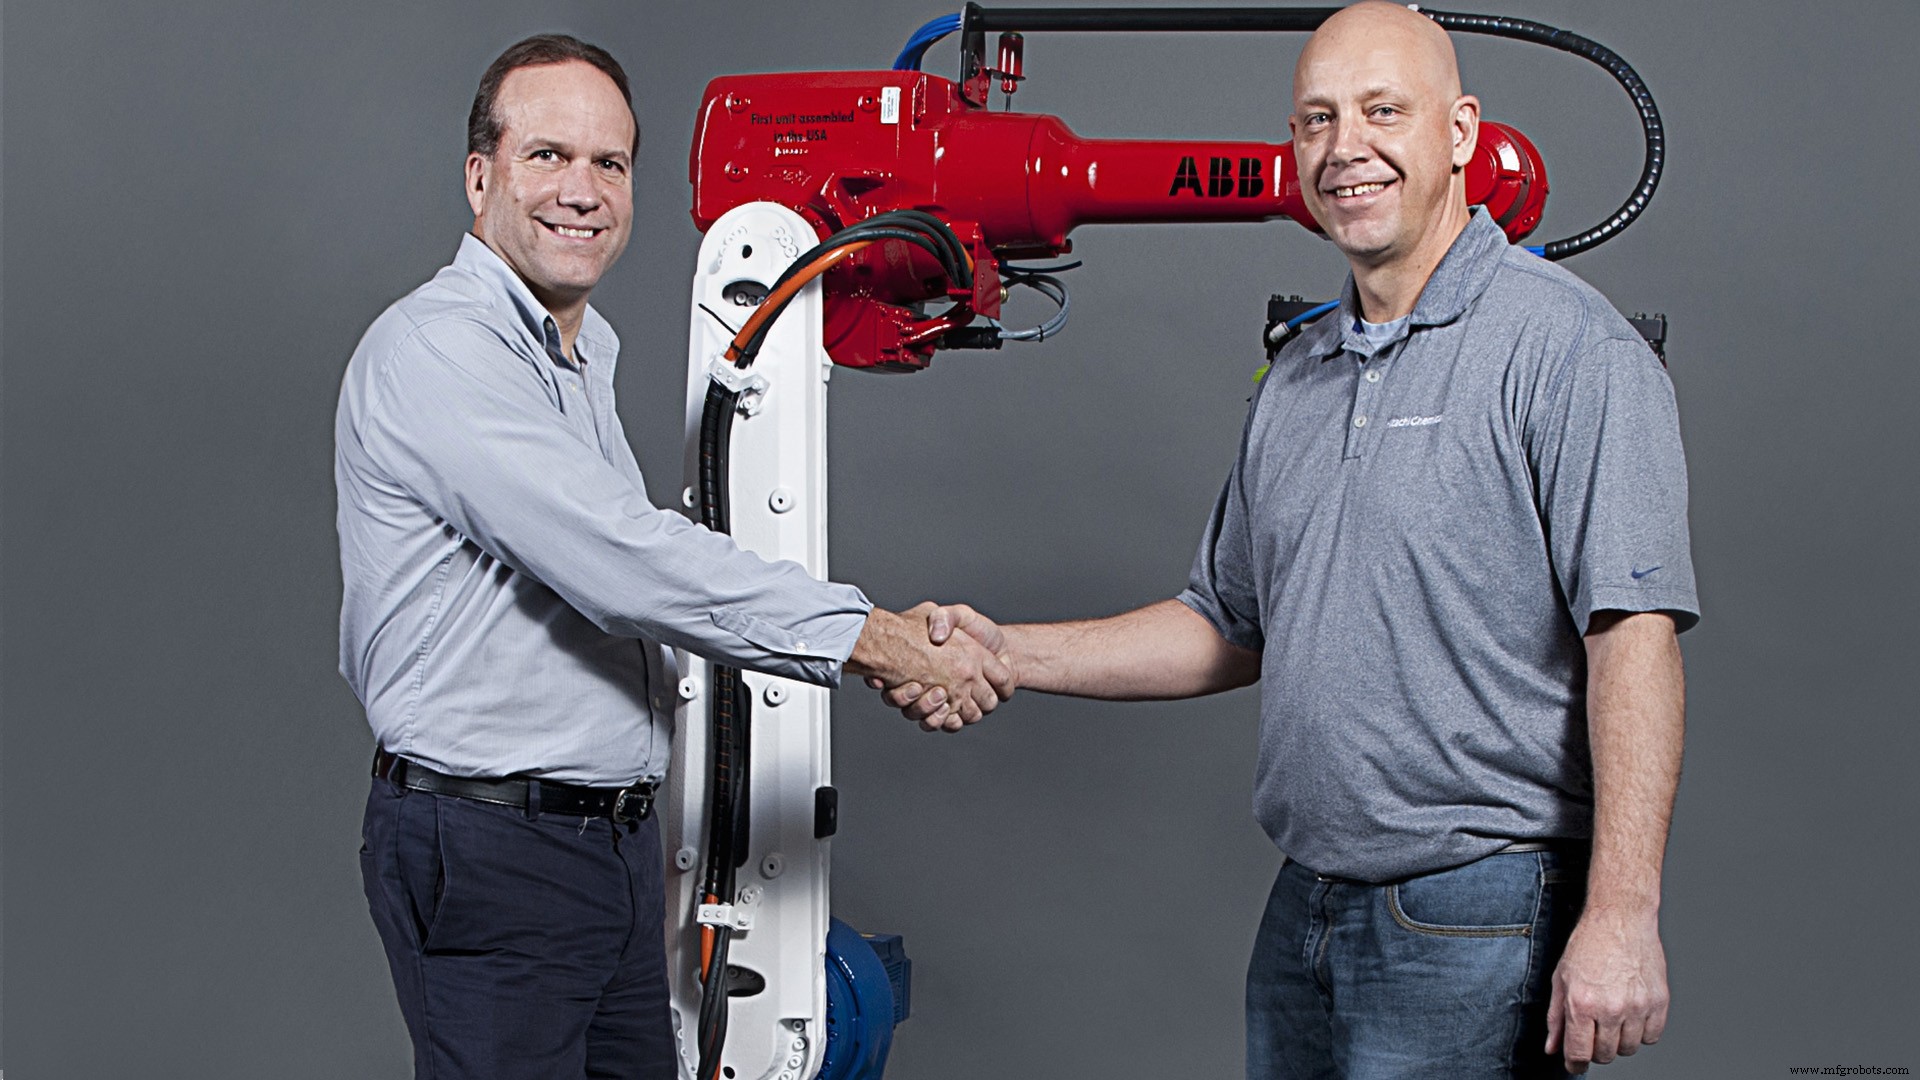
この長年の関係ゆえ、2017年にABBの米国製造施設(オーバーンヒルズ)で最初のロボットがラインオフした際、それがCIMによってHPMで導入されたことは驚くに値しません。唯一無二のIRB 2400ロボットは工場で赤白青にカスタム塗装され、HPM施設の目立つ場所に設置され、検査とパレタイジング作業を担っています。
「HPMのために最初の米国製ロボットを調達できたことを嬉しく思います」とフォックス氏。「特にインディアナ工場が、日立のグローバル施設の中で最も柔軟な自動化を実現しているため、意義深いものです。」
他のHPM施設への支援
HPMの日本本社経営陣は、グリーンズバーグチームがロボットで達成した大幅な生産性向上に注目し、2017年にアダムズ氏とオーウェンズ氏を「グローバルロボティクス」イニシアチブのリーダーに任命し、世界中の日立粉末冶金工場のロボット活用拡大を支援させました。
2年間のプログラムは折り返しを過ぎ、関連会社でも他国のより低い人件費環境下で、顕著な生産性向上が実現し始めています。
アダムズ氏はHPMにABBのリモート監視機能を導入し、彼やチームメンバーが工場外からノートPC、タブレット、スマートフォンでロボットの稼働状況を確認し、ほとんどの問題をトラブルシューティングできるようにしました。新型ロボットでは、ABBの統合・クロスインダストリー・デジタルオファリングである「ABB Ability Connected Services」を活用し、あらゆる場所からロボットのステータスとパフォーマンスに関するリアルタイムデータを取得できることを期待しています。
今後の計画
HPMの継続的なミッションには、ロボット自動化による業務改善が含まれます。
「当面の間、年間10%の成長を見込んでおり、競争力を維持するためにあらゆる手段を講じなければなりません」とオーウェンズ氏。「EV向けにどのトランスミッション部品を製造できるか検討し、粉末冶金が他素材部品をより低コストで置き換えられる建設機械など、非自動車分野への参入を目指しています。」
「ロボット導入ペースは安定、あるいはさらに加速すると確信しています」とオーウェンズ氏。
日立粉末冶金(USA)社については、www.hitachi-pm.us または 812-663-5058 へ。CIMシステムズ社については、www.cimrobotics.com または 317-773-5600 へ。ABBロボティクスについては、www.abb.com/robotics または 248-391-9000 へお問い合わせください。
自動制御システム
- 自動化強化が射出成形ロボティクスをより高度に:NPE2018のトレンド
- NPE 2018:ロボティクス&オートメーション革新が複雑性管理を推進
- ATI、コンプライアントデバリングブレード発表:軽・中負荷ロボットデバリング向け精密空気圧制御
- ABBが予測する2022年ロボティクス自動化を再構築するトレンド
- 革命的なロボット・ブレインが工場自動化を再定義へ
- 日立、ロボットSI大手JRオートメーションを14億ドルで買収
- 日立、JR Automation買収を完了しロボットソリューションを強化
- ATIインダストリアルオートメーション、新型軸方向コンプライアンス軌道サンダー「AOV-10」発表──ロボット精密表面仕上げ
- RPA市場が拡大、Blue Prismのセキュアなデジタルワークフォースが牽引
- 物流革命:倉庫における高度自動化
- RPA市場、2024年までに7.5億ドル拡大 - 前年比61%成長予測