



レーザー芯出し済みポンプが運転中に芯ズレする理由:原因と対策
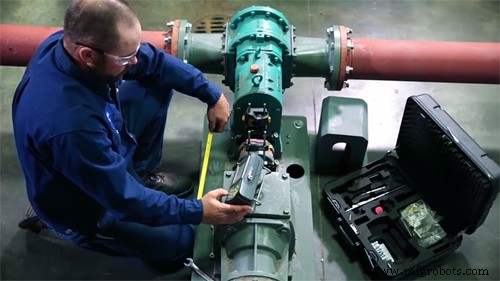 新しいポンプを設置し、完璧に芯出しして運転を開始したのに、しばらくすると芯ズレの兆候(ベアリング故障、シール故障など)が現れる。設置時は正しく芯出しされたはずなのに、何が起きたのか?
過去数年間、ポンプ芯出しの重要性について多くの記事を公開してきました。適切な芯出しがより信頼性の高い性能をもたらすことは、読者の皆様やポンプを扱ったことがある方ならご存知でしょう。しかし、設置時に熱膨張や機械の動きを補正するため、あえて芯出しを調整する必要があることをご存知ですか?
熱膨張
熱膨張とは、金属の温度変化による膨張です。その影響は微小な場合もあれば、ポンプの芯出しに大きな差を生む場合もあります。温度、ポンプの材質、サイズによって大きく異なります。
熱膨張量を予測するためによく使われるのが「T × L × C」の公式です。
- T:平均温度変化(華氏度)
- L:材料の長さ(インチ)
- C:材料の線膨張係数
この3つを掛け合わせると膨張量が予測でき、運転中に芯が合うよう、設置時にどれだけあえてズラすべきかが分かります。
ただし、熱膨張に影響する変数は多く、常に簡単に計算できるわけではありません。
多くの用途では、設置時の適切な芯出しだけで十分です。しかし、ポンプや搬送液の温度が大きく変化する用途では、熱膨張により運転時に芯ズレが生じます。これには「高温芯出し」が必要で、以下の3ステップで行います。
- 初期芯出しを実施
- ポンプを運転し、正常な運転温度まで上昇させる
- 速やかに停止し、再度芯出しを行って熱膨張を補正
機械の動き
動的荷重の変化により、運転中にポンプが動くことがあります。動的荷重シフトにより、停止時の軸中心線がズレてしまうのです。
この場合、振動解析で動的芯ズレの有無を判断できます。さらに詳細な検査とテストで動きの原因を特定し、適切な是正措置を講じます。
設置時の芯出しは重要ですが、運転中も芯が合った状態を維持することがさらに重要です。ベアリング故障、シール故障、その他の芯ズレ症状が見られる場合は、ツールとノウハウを持った振動解析の専門家を呼んで診断してもらいましょう。ちょっとした調整で、より信頼性の高い運転が可能になります。
ベアリングやシールの故障でお困りですか?ご相談ください!ウィスコンシン州とミシガン州北部の企業・自治体に技術支援を提供しています。
産業技術