



ステンレス鋼加工に超硬ソリッドCNCカッタービットは不向き?TiAlNコーティング・35°ねじれ・4枚刃異種ねじれで解決
超硬ソリッドCNCカッタービットはステンレス鋼加工に不向き?
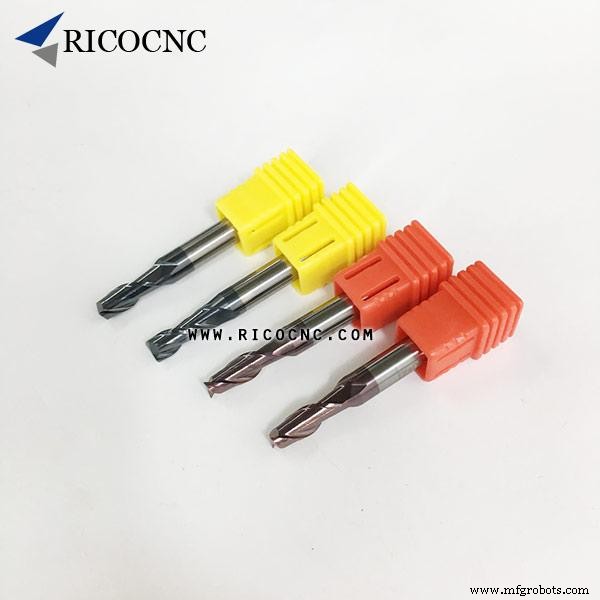
お使いの超硬カッター工具がステンレス鋼加工に適していない可能性があります。ステンレス鋼のニッケルとクロム含有量は普通鋼の約10倍で、引張強度と降伏限界は普通鋼とそれほど変わりません。場合によっては普通鋼より劣ることも。同等の引張強度でも、伸び、絞り、衝撃値など他の性能指標はステンレス鋼の方が高く、これは高合金元素によるものです。
ステンレス鋼切削の難しさ
- 高温強度と高温硬度が高く、切削力が大きい
- 高い塑性と靭性で切削エネルギー大、工具切削温度が高い
- 高温で強度・硬度が低下しにくく、切削力が刃先付近に集中 → 刃先の塑性変形と損傷を誘発
- 切削熱が多く、熱伝導率が低い(普通鋼の1/2〜1/3)ため放熱不良 → 工具高温化、カッター寿命に大きな影響
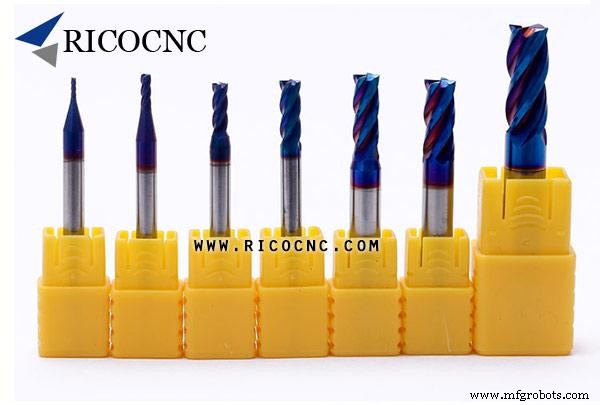
解決策:コーティング・形状・材質の最適化
しかし、TiAlNコーティング付き超硬ビットなら硬度55HRCまでの材料に対応可能(ステンレス鋼硬度は35HRC)。さらに35°ねじれ角と大容量チップポケットを備えたビットならステンレスフライス加工に適します。特に4枚刃異種ねじれ角スパイラルビット(38°+41°)が最適です。
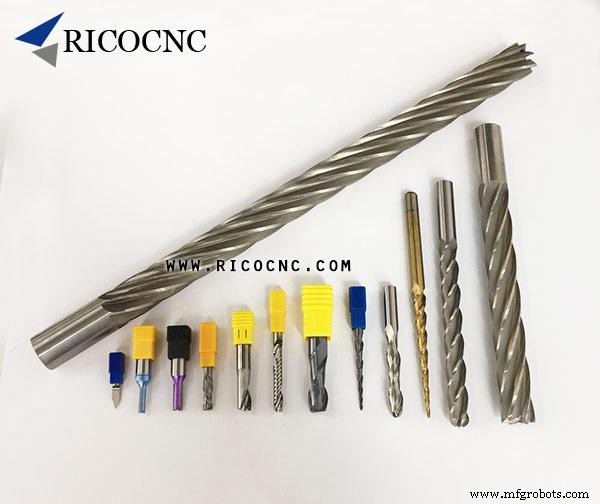
無コーティング超硬ルータービットは、アクリル、プラスチックハニカムパネル、木材、MDF、合板、PVC等に広く使用されます。
RicoCNCは、超硬ソリッドスパイラルルータービット、コンプレッションスパイラルビット、ストレートフルートビット、超硬木材旋盤ナイフ等、幅広い超硬CNCカッタービットを提供。CNCスペアツーリングについて詳しく知りたい方はお問い合わせください。
産業技術