



熱間リベットと冷間リベットの違いと使い分け
リベット接合は、2つの金属部品を十分な強度で永久的に接合する工法の一つです。耐久性が高く信頼性のある接合が得られ、特に絶え間ない振動下でも緩みにくいという特性から、溶接よりもリベットが選ばれるケースが多々あります(橋梁建設など)。リベット接合は、ストラッププレート(継ぎ板)を用いて2部材を重ね合わせ、リベットで締め付ける「重ね接合」の一種です。リベットは通常、柔らかい材料で作られた小さな円筒形の棒で、一端に頭部を持ちます。リベットの円筒部(シャンク)は、部材とストラッププレートの総厚みより十分長くなければなりません。リベット穴は設計位置に事前に穴あけしておき、リベットを挿通した後、突き出た端部(テール部)をハンマーで叩き潰して(アップセッティング)、もう一方の頭部を形成します。リベットの両端が部材を強力に締め付けます。
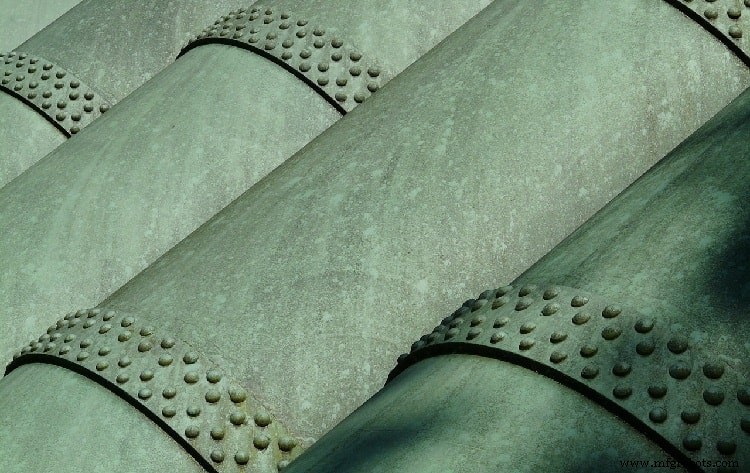
リベットの突き出し端部を叩く際の温度によって、リベット接合は「熱間リベット」と「冷間リベット」の2つに大別されます。
- 熱間リベット:リベット端部を外部手段(火炎加熱など)で加熱してから叩きます。加熱温度はリベット材料の融点の約2/3程度です。加熱により材料が軟化・塑性状態になるため、必要なアップセッティング力が小さくて済みます。ステンレス鋼など硬い材料のリベットや、直径10mm以上の大径リベットに適しています。加熱による熱膨張と、冷却時の収縮による引張応力発生が締め付け強度向上に寄与します。
- 冷間リベット:常温で行います。リベットを加熱せず、常温でハンマー叩きを行います。比較的大きなアップセッティング力が必要ですが、熱源が不要で加熱時間もかからないため、工程が速いです。ただし、大径や高強度材料のリベットでは非常に大きな叩き力が必要になります。
熱間リベットと冷間リベットの主な違い
| 比較項目 | 熱間リベット | 冷間リベット |
|---|---|---|
| 加熱の有無 | リベット突出端部を高温に加熱してからハンマー叩き | 常温でハンマー叩き。加熱は行わない |
| 熱源 | 燃料やガス炎などの適切な熱源が必要 | 熱源不要 |
| 所要時間 | 多数のリベット加熱に時間がかかり、工程が長い | 加熱時間がないため高速・経済的・生産性が高い |
| リベット内部応力と締付け | 冷却時の体積収縮により引張応力が発生し、部材を強力に締め付け | 引張応力は発生せず、締め付けは相対的に弱い |
| リベットが受ける力 | せん断力と引張力の両方を受ける | せん断力のみを受ける |
| 気密性・液密性 | 強力な締め付けにより、ほぼリークフリーな接合が可能 | 必ずしもリークフリーとはならない |
| アップセッティング力 | 加熱で塑性状態になるため、はるかに小さな力で済む | 常温で弾性状態のため、比較的大きな力が必要 |
| 適用指針 | フェライト系金属(ステンレス等)または直径10mm以上の大径リベットで推奨 | 軟質材料(アルミ、真鍮等)または直径10mm未満の小径リベットで推奨 |
詳細解説
リベットの加熱と熱源
熱間リベットでは、リベット突出端部を高温(リベット材料融点の50〜70%)まで加熱し、その後アップセッティングして第2の頭部を形成します。したがって、短時間で高エネルギーを集中供給できる熱源が必要です。通常、燃料炎やガス炎が用いられます。冷間リベットでは加熱を行わないため熱源は無関係です。
リベット接合時間
熱間リベットは、ハンマー叩き直前にリベットを加熱する工程があるため時間を要します。冷間リベットは常温で行うため加熱時間がなく、より高速、経済的、生産性に優れます。
リベット応力、締め付き、漏れ
リベット接合部は、部材に沿った力やリベット軸に垂直な力により、常にせん断応力を受けます。これは熱間・冷間を問いません。せん断破壊はリベット配置設計の重要な判断基準です。熱間リベットでは、せん断応力に加えて外部負荷によらない引張応力がリベットに生じます。材料は加熱で体積膨張しますが、自由端を高温で叩き潰すと自由収縮が拘束されるため、冷却時に引張応力が発生します。この引張応力が部材を強力かつリークフリーに締め付けます。冷間リベットでは加熱がないため体積膨張・収縮がなく、引張応力も誘導されません。
ハンマー叩き力
工学材料は、十分な力を加えるか、一定温度まで昇温することで弾性状態から塑性状態へ変態します。塑性状態の固体は非常に延性が高く、ひずみ(寸法変化)に必要な力(応力)が著しく小さくなります。熱間リベットではリベットテールが高温で塑性状態になるため、小さなハンマー力で済みます。冷間リベットではリベット材料が弾性状態のままのため、テールを膨らませるためにより大きなハンマー力が必要です。
熱間リベットが選ばれるケース
リベット材料がステンレス鋼など硬い場合、冷間だと巨大な叩き力が必要になるため熱間が推奨されます。逆にアルミニウムや真鍮など軟質材料なら冷間で可能です。寸法面では、リベット径が10mm超なら熱間が推奨されます(アップセッティング力が小さく済むため)。小径リベットなら冷間で対応できます。
参考文献
- Difference Between Hot Riveting and Cold Riveting by difference.minaprem.com.
- 『機械設計入門』V. B. バンダリ著(2017年、マグロウヒルエデュケーション・インディア)
産業技術
- チェーン駆動とギヤ駆動の包括的比較
- インダストリー4.0 vs 5.0:何が変わり、なぜ重要か
- 軟質合板vs硬質合板:違いを徹底比較
- 熱間圧延鋼 vs 冷間圧延鋼:主な違いを解説
- 熱間圧延鋼 vs 冷間圧延鋼:あなたのプロジェクトに最適な選択はどっち?
- 熱間圧延鋼 vs 冷間圧延鋼:主要違いと適材適所の選び方
- C 言語の構造体 vs 共用体: 実践ガイド
- C vs C++: 主な違いとそれぞれを選ぶべきケース
- C言語 vs Java:機能、歴史、用途の包括的比較
- Python vs JavaScript:主な違い、特徴、選び方の指針
- Python vs Ruby:特徴、メリット、ユースケースの徹底比較