



単刃バイトと多刃工具の違いを徹底解説
機械加工(金属切削)は、工作物から余分な材料を徐々に除去して、所望の仕上げ面精度、寸法、公差を得る二次加工プロセスです。多様な材料を効率的かつ経済的に様々な方法で加工するニーズに応えるべく、長年にわたり多くの関連プロセスが確立されてきました。大別すると、従来型切削加工(マクロ・ミクロ)、研削・研磨仕上げ、非伝統的加工(NTM)の3群に分類されます。従来型切削加工は確立されたプロセス群で、多様な形状生成のための多数の操作を含みます。例えば、旋削、フライス削り、ねじ切り、クロレット、端面削り、穴あけ、穴仕上げ、リーマ、などです。これらすべての操作は、工作物からチップとして材料を除去する切削工具(カッタ)を用いて行われます。
切削工具(カッタ)は、楔形で鋭利な刃先を持つ装置で、加工中に工作物材料の薄い層を圧縮し、せん断してチップとして剥ぎ取ります。加工中、工作機械はカッタと工作物を保持し、同時に所望の相対運動(切削速度、送り、切込み深さ)を与えます。したがって、カッタは従来型切削加工のあらゆる操作に不可欠な要素ですが、生成する形状や採用操作によって形状と寸法は異なります。どのような形状であっても、最小限の力で滑らかに材料を除去できる鋭利な切れ刃を持つ必要があります。切れ刃は、任意の2つの工具先端面(すくい面、主逃げ面、副逃げ面)の交線として形成される直線または曲線のエッジです。切れ刃の数に基づき、カッタは単刃工具と多刃工具に分類されます。
単刃工具と多刃工具の定義
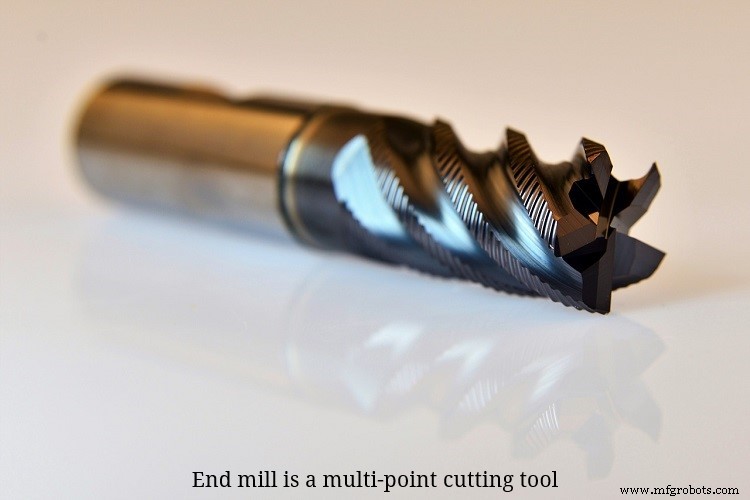
単刃工具は、加工中に材料除去作用に積極的に参加する主切れ刃が1つだけの工具です。したがって、1パスで除去される材料体積全体を1つの切れ刃が担います。対照的に、多刃工具は2つ以上の切れ刃を持ち、それらすべてが1パスで等しく材料除去作用に参加します。したがって、1刃あたりのチップ負荷が大幅に低減されます。旋削、整形、平削り、穴仕上げ、フライカッティング等は単刃工具を用い、フライス削り、穴あけ、クロレット、リーマ、などは多刃工具を用います。多刃工具は2枚刃(ドリル、エンドミル)から数百枚刃(砥石の砥粒)まで多様です。
単刃工具と多刃工具の主な違い
| 比較項目 | 単刃工具 | 多刃工具 |
|---|---|---|
| 切れ刃数 | 主切れ刃は1つのみ。1パスで全材料除去を担当 | 2枚から数百枚の切れ刃が1パスで同時に参加 |
| 工作物との接触 | 1つの切れ刃が連続的に接触 | 全刃が同時接触する場合もあれば、一部のみの場合もある |
| 工具温度上昇 | 連続接触により温度上昇率が高く、熱的損傷対策が必須 | 刃が同時噛み合い・離脱を繰り返し、離脱時に放熱するため過熱を自ら抑制 |
| チップ負荷 | 1パス分のチップ負荷全量を1刃で負担 | 1パス分のチップ負荷が全刃で分担され、1刃あたりは微小 |
| 切削条件と生産性 | 工具破損防止のため低速・低送り・浅切込み。MRRと生産性は低い | 高速・高送り・深切込みが可能。MRRと生産性が高い |
| 切れ刃欠損時の影響 | 1刃の突発欠損で即座に加工中止・工具交換が必要 | 1刃欠損でも他の健全な刃でそのパスは継続可能(刃数が少ない場合は困難) |
| 設計・製作容易性 | 形状がシンプルで設計・製作が容易 | 比較的設計・製作が困難 |
| 主な適用加工 | 旋削、整形、平削り、溝削り、穴仕上げ、フライカッティング等 | 穴あけ、フライス削り、リーマ、ブローチ、ホブ削り、研削等 |
詳細解説
切れ刃の数
名称の通り、単刃工具は主切れ刃が1つだけです。この刃が加工中のパス全体で材料除去に参加します。次のパスでは同一切れ刃を継続使用するか、新しい鋭利な刃と交換します。工具本体上に複数の切れ刃が同時に存在していても(例:インデキサブル旋削バイトでは通常3〜4つのコーナが存在)、加工中に噛み合うのは1つだけである点に注意が必要です。対照的に、多刃工具は複数の切れ刃を持ち、それらのすべて(または大部分)が1パスで積極的にせん断作用に参加します。
工具と工作物の接触とその帰結
単刃工具では、1つの切れ刃が工作物と連続的に接触し続けます。これにより工具温度が急上昇し、摩耗加速、塑性変形、工具寿命低下などの熱的損傷が生じます。したがって、切削速度・送り・切込みを抑える、切削液を使用する、工具に断熱コーティングを施すなどの対策が必須です。一方、多刃工具では全刃が同時噛み合う場合(ドリル、リーマ等)と一部のみ噛み合う場合(ホブ、ブローチ等)があります。刃数の多い工具では、刃が同時噛み合いと離脱を繰り返すため、離脱期間に放熱でき過熱を防げます。ただし、断続切削は振動と不平衡力を増大させる側面もあります。
チップ負荷
加工中、カッタは工作物材料の薄い層を圧縮し徐々にせん断分離します。ある瞬間にカッタ直前に存在し、除去されるべき工作物材料の面積を「チップ負荷」と呼びます。数学的には送り×切込み深さ(s×t)で表され、単位時間あたりまたは1回転あたりで表現されます。単刃工具では全チップ負荷を1刃が単独で負担しますが、多刃工具では全刃で分担するため1刃あたりの負荷は著しく小さくなります。
高速・高送り・深切込みの余地
単刃工具で高速・高送り・深切込みを採用すると、切れ刃に過大なチップ負荷がかかり、壊滅的破損で工具が早期故障します。多刃工具では、より高い切削条件を安全に採用できます。材料除去率(MRR)は切削速度・送り・切込み深さに比例する(MRR = 1000V·s·t)ため、多刃工具は高MRRを達成し、生産性向上に寄与します。
切れ刃欠損の影響
単刃工具で加工中に、工作物材料の不均質、振動、チップ詰まり、工作機械の不具合などやむを得ない理由で切れ刃が突発的に欠損した場合、加工を強制中止して新工具と交換しなければなりません。多刃工具で同様の事態(1刃欠損)が起きても、他の健全な刃の助けにより、少なくともそのパスは継続可能です。ただし、刃数が少ない工具では常に可能とは限りません。
設計と製作
形状がシンプルなため、単刃工具は設計が容易で、製作も多刃工具に比べて容易です。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- 『製造工学と技術 SI版』S. カルパキジャン、S. R. シュミット著(第7版、ピアソン・エデュケーション・アジア)
産業技術