



正すくい角と負すくい角の違い:切削効率と工具寿命への影響
機械加工は、予め成形されたブランクから余分な材料をチップとして除去し、寸法精度と公差を向上させる減材製造プロセスです。楔形の切削工具(カッタ)を用いて、材料を層ごと逐次せん断除去します。工具の幾何形状、姿勢、材質は、加工能力と製品品質を左右する3大要因です。工具幾何形状には、様々な方向のすくい角、逃げ角、刃先半径、切れ刃姿勢、ノーズ半径等が含まれます。各種工具指定システムがこれらの特徴を標準化して表示します。
カッタのすくい角は、すくい面の傾斜を示します。すくい面はチップ流出面であるため、すくい角はチップ流れ方向も示します(直交切削において)。これはせん断変形、チップ流れ方向、切削力、消費電力、切削性等に直接的・間接的に影響する極めて重要なパラメータです。定義により、すくい角は、カッタのすくい面と基準面のなす角で、別の平面上で測定されます。測定平面により、直交すくい角(直交平面上)、側すくい角(機械縦平面上)、後すくい角(機械横平面上)、最大すくい角(マスターラインに垂直な平面上)など、異なる名称で呼ばれます。
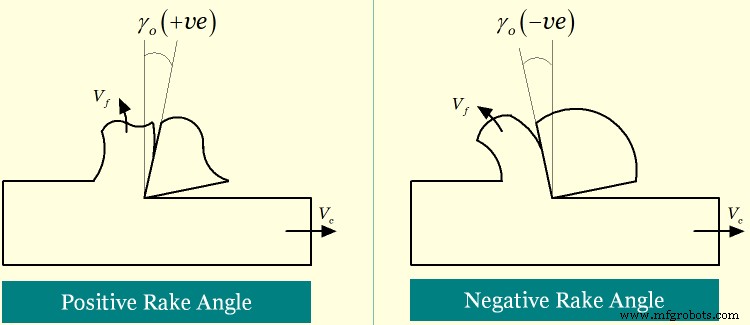
測定平面や方向に関わらず、すくい角は正、負、ゼロのいずれかになります。この概念は、すくい面の固定基準面に対する相対姿勢から生まれました。一方の方向を正、反対方向を負、それらが合流する点をゼロとみなします。正すくい角は、ある平面上で楔角と逃げ角の和が90°未満のときに生じます。鋭利な切れ刃を与え、工作物から最小限の力で効率的に材料をせん断除去できます。楔角と逃げ角の和が90°に等しいとき、すくい角はゼロになります。和が90°を超えるとき、すくい角は負になります。負すくい角は工具先端を強化し、工具寿命を向上させます。
正すくい角と負すくい角の主な違い
| 比較項目 | 正すくい角 | 負すくい角 |
|---|---|---|
| 定義条件 | 楔角+逃げ角 < 90° | 楔角+逃げ角 > 90° |
| 楔の厚さ | 薄い楔形状 | 厚い楔形状 |
| チップのせん断変形 | 薄い楔によりせん断変形が小さい | 厚い楔によりせん断変形が大きい |
| チップ厚とCRC | チップ厚が減少し、CRC(チップ厚比)が低い | チップ厚が増加し、CRCが高い |
| 切削力と消費電力 | 同条件下で比較的小さい | 同条件下でより大きな切削力と電力を必要とする |
| 切削性 | CRC低、切削力低、電力低で良好な切削性 | 切削性は悪い |
| 工具先端強度 | 弱く、壊滅的破損しやすい | 強く、突発的破損のリスクが低い |
| 許容チップ負荷 | 高チップ負荷は不可。工具が耐えられない | 高チップ負荷を安全に適用可能 |
| 適正被削材 | 軟質・延性材(銅、アルミニウム等)に適する | 硬質・脆性材(チタン、ステンレス鋼等)に適する |
詳細解説
逃げ角、楔角、すくい角の関係
切削工具の楔断面には、逃げ角(フラング角)、楔角、すくい角の3角度が現れます。いずれも固定値ではなく、工具によって異なり、加工性能に鍵を握ります。基準面は切削速度ベクトルに垂直と仮定します。切削速度ベクトルと工具逃げ面のなす角を逃げ角(クリアランス角)と呼びます。すくい面と逃げ面が切れ刃に沿って交わって楔を形成し、その角度を楔角と呼びます。すくい面と基準面のなす角がすくい角です。基準面に対し、すくい面が切削速度ベクトル方向へ向いていれば正、反対方向なら負、基準面と一致すればゼロとみなされます。
楔厚とすくい角
すくい角、逃げ角、楔角の代数和はゼロでなければならないため、逃げ角一定とすれば、正すくい角では楔角が負すくい角より小さくなります。したがって、負すくい角は厚い楔を与え、より高い切削力に耐えられます。
せん断変形とチップ厚
加工中、カッタは薄い材料層を圧縮し徐々にせん断分離します。未切削チップは塑性変形してチップとなり、すくい面を流れて加工領域を離れます。せん断変形によりチップ厚は未切削値から増加します。この増加率をチップ厚比(CRC)と呼び、チップ厚/未切削チップ厚で定義されます。CRCは常に1以上ですが、低い値が望ましいです。負すくい角カッタはチップを大きく変形させ、チップ厚とCRCを増大させます。正すくい角カッタはチップをすくい面上で滑らかに流し、比較的低いせん断変形と低いCRCを実現します。ただし、マイクロ・ナノ切削でない限り、CRCが1を下回ることはありません。
切削力と消費電力
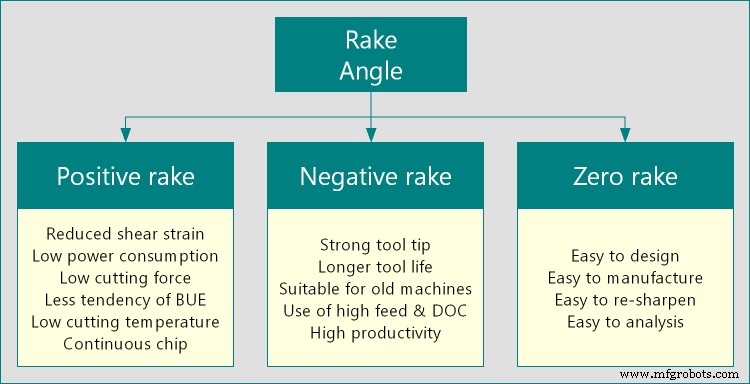
特定材料を加工する際の消費電力が低いほど加工性能は良好です。力と電力は多くの因子に依存しますが、すくい角も少なからぬ影響を持ちます。正すくい角ではせん断変形とCRCが低いため、他の加工条件を同一とすれば、負すくい角カッタに比べて、単位面積除去に要する切削力ははるかに小さくなります。
切削性の観点
切削性とは、特定の切削工具・条件下で工作物材料がいかに容易に加工できるかを示す指標です。定量的測定は困難で、せん断変形、CRC、切削力・電力、切削温度、チップ形状・色、BUE形成傾向、仕上げ面状態等に基づき定性的に判断されます。総合的に、正すくい角はより良好な切削性をもたらす傾向があります。
切れ刃強度とチップ負荷
負すくい角は厚い楔を持つため、この点で優れます。楔厚の増大は切れ刃強度を向上させ、破損なしに高負荷を支えられます。正すくい角に伴う薄い楔では、チップ負荷が限界を超えると破損し、1パスあたりの除去体積が制限されます(MRR・生産性低下)。また、回転非対称部品の加工や不均質材料切削で頻繁に発生する機械振動や衝撃負荷下では、壊滅的破損リスクを孕んでいます。
適正被削材
負すくい角は高切削力と衝撃負荷に耐えられるため、工具鋼、ステンレス鋼、チタン等の硬質・脆性材の切削に安全に適用できます。材料組成が不均質や衝撃負荷の可能性がある場合も負すくい角が適します。正すくい角は銅、アルミニウム等の軟質・延性材の切削で良好に機能します。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- Difference Between Positive Rake and Negative Rake by difference.minaprem.com.
- Image source: minaprem.com.
産業技術