



すくい面と逃げ面の違い:切削工具の性能を左右する2つの面
機械加工(金属切削)は、予め成形されたブランクから余分な材料を徐々に除去し、高い寸法精度と厳しい公差を達成する減材製造プロセスです。様々な工作材料を様々な精度レベルで効率的かつ生産的に加工するため、多様な機械加工操作が存在します。これらは大別すると、従来型切削加工(旋削、端面削り、フライス削り、穴あけ、穴仕上げ、ホブ削り等)、研削加工(研削、ホーニング、ラッピング等)、非伝統的加工(AJM、USM、EDM、LBM、EBM等)、微細・精密加工(微細フライス、微細穴あけ、ダイヤモンド旋削等)に分類されます。各操作は材料除去率、仕上げ面粗さ、加工可能材料、加工時間、コスト等の点で異なる能力を持ちます。
従来型切削加工では、楔形の切削工具(カッタ)を必須とし、工作物からチップとしてせん断除去します。工具の幾何形状、取り付け姿勢、材質は、加工性能に直接影響する3大要素です。途切れのない材料除去のためには、工具材料が工作材料より十分に硬くなければなりません。工具幾何形状は、工具先端面とその傾斜、切れ刃位置、切れ刃とノーズの鋭さ等、多くの特徴を含む重要因子です。すべてのカッタは、少なくともすくい面と逃げ面という2つの工具先端面を持ちます。
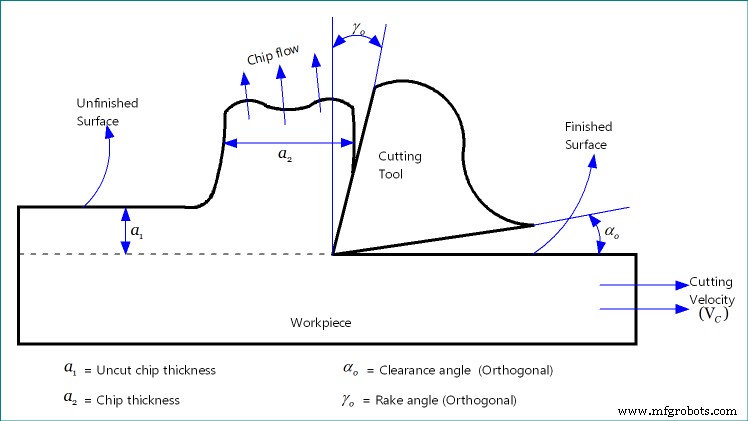
すくい面と逃げ面の定義と役割
すくい面はチップが流れる面です。加工中に生成されたチップは、切削領域を離れるまですくい面を連続的に流れます。したがって、チップの裏面とすくい面の間で激しい摩擦が生じ、大量の熱が発生します(二次変形域と呼ばれます)。基準面からの傾斜をすくい角で測定しますが、この傾斜はせん断変形、チップ厚、切削力、消費電力等、多くの関連パラメータに影響を与えます。
すくい面のほか、すべての切削工具は少なくとも1つの逃げ面を持たなければなりません。すくい面と逃げ面の交線が切れ刃を形成します。すくい面が流れるチップと密接に接触するのに対し、逃げ面は仕上げ面に隣接して開放されています。ただし、ノーズ半径と刃先半径の存在により、仕上げ面と逃げ面の間に微小な接触が生じることがあります。
すくい面と逃げ面の主な違い
| 比較項目 | すくい面 | 逃げ面 |
|---|---|---|
| チップ・仕上げ面との接触 | 加工中、チップがすくい面を流れる | チップとは無関係。仕上げ面と微小な部分で接触 |
| 傾斜角度 | すくい面の傾斜はすくい角で測定 | 逃げ面の傾斜は逃げ角で測定 |
| 加工中の状態 | 大部分がチップと密接接触 | 常に開放状態(チップにも仕上げ面にも接触しない) |
| 仕上げ面精度への寄与 | 直接的な役割はない | 刃先微小部の接触が送りマークを圧縮し、仕上げ向上に直接寄与 |
| 発熱 | チップとの摩擦で二次変形域周辺に激しい発熱 | 刃先微小接触による発熱はわずか |
| 摩耗様式と影響 | 激しい摩擦でクレータ摩耗が速やかに進行。微小摩耗なら加工精度への影響小 | 摩耗は遅いが、逃げ面摩耗は加工部品の寸法精度に直接影響 |
詳細解説
チップまたは仕上げ面との接触
すくい面は加工中、流れるチップと物理的に接触しますが、仕上げ面には接触しません。一方、逃げ面にはチップが接触しませんが、ノーズ半径と刃先半径の存在により、仕上げ面が逃げ面の微小部分に接触します。この接触はスカロップ(送りマーク)を平滑化する効果がありますが、接触が長くなると仕上げ品質を損なうため、逃げ角によって十分な隙間を確保し、擦れを防止することが必須です。
すくい角と逃げ角
これらは工具先端面の標準面または方向からの傾斜を示します。定義により、すくい角はカッタのすくい面の基準面からの傾斜角で、別の平面上で測定されます。基準面は切削速度ベクトルに垂直な平面です。すくい面の基準面に対する姿勢により、すくい角は正、負、ゼロのいずれかになります。同様に、逃げ角はカッタの逃げ面の切削速度ベクトルからの傾斜角で、別の平面上で測定されます。ただし、逃げ角はゼロまたは負の値を取れず、必ず正の値でなければなりません。いずれも測定平面により角度値が異なる場合があります。
逃げ面は開放されている
前述の通り、チップはすくい面を流れるため、すくい面はチップと密接接触します。しかし、逃げ面は常に開放されており、チップにも仕上げ面にも接触しません(刃先微小部を除く)。ただし、工具が摩耗して逃げ面摩耗が生じると逃げ面が工作面に接触し、擦れによって仕上げ面品質が急激に悪化します。
送りマークの平滑化
送り速度の存在により仕上げ面に発生するスカロップマークは、表面粗さを増大させ仕上げ品質を低下させます。送りを大きくすると粗い面になりますが、送りをゼロにすることはできません。切削速度とともに、あらゆる機械加工に不可欠な2大形成運動の一つだからです。ノーズ半径と刃先半径の存在により、刃先で逃げ面と仕上げ面が微小接触することは、スカロップマークを圧縮して面を平滑化する方向に固有に働きます。ノーズ半径が大きいほど仕上げ面は良好になります(スカロップ高さが低下)が、他のパラメータに悪影響を及ぼす可能性があります。すくい面は仕上げ面精度向上に直接的役割を持ちません。
発熱
チップがすくい面を流れる際の摩擦により、二次変形域で激しい発熱が生じます。総切削熱の約60〜70%はこの領域での摩擦由来です。しかし、生成熱の大部分は移動するチップによって切削領域から運び去られるため、工具と工作物の過熱・熱的損傷を防いでいます。対照的に、刃先微小接触(三次摩擦域)による発熱は総切削熱の5%未満です。しかし、この熱は仕上げ面を通じて工作物内部へ、また工具へ部分的に流入します。したがって、三次摩擦域の発熱が限度を超えると熱的損傷を招く可能性があります。
摩耗とその影響
連続的な摩擦はすくい面の摩耗を加速し、クレータ摩耗が速やかに発生します。これはチップ流れ方向を変え切削力等に影響しますが、微小なクレータ摩耗は許容されます。一方、逃げ面摩耗は加工部品の寸法精度に直接影響し、微小な摩耗でも加工精度不良を招きます。したがって、工具寿命は慣例的に許容逃げ面摩耗量(テーラーの工具寿命式では一般的に0.3mm)によって決定されます。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function by minaprem.com.
- Image source: minaprem.com.
産業技術