



すくい角と逃げ角の違い:切削工具性能を支える2つの角度
従来型機械加工(金属切削)は、工作物から余分な材料層を徐々に除去し、所望の形状、寸法、仕上げを与える操作です。材料除去は、カッタまたは切削工具と呼ばれる小さな装置によって実現されます。加工中、カッタと工作物は工作機械上で各種治具により剛性よく固定されます。カッタと工作物の相対速度も、材料を連続的にせん断除去するために必要で、切削速度、送り、切込み深さとして与えられます。カッタは材料の薄い層を圧縮し、徐々にチップとして除去します。適切な幾何形状(鋭利な切れ刃と関連面)と相性の良い材質も、途切れのない効率的な材料除去に不可欠です。
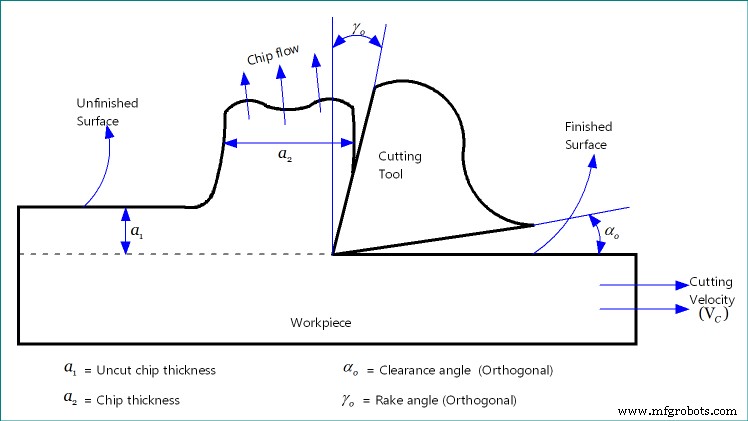
カッタの幾何形状とは、各工具先端面の傾斜や姿勢を示します。切削工具は3つの工具先端面(すくい面、主逃げ面、副逃げ面)で構成されます。これらの面の各方向への傾斜を示すために様々な角度が用いられます。また、カッタの様々な特徴(各種角度を含む)を明確に定義する国内外の規格が複数存在し、これらの情報を特定の形式でまとめたものが「工具シグネチャ」として提示されます。いくつかの基準平面も、これらの角度を曖昧さなく測定するために用いられます。一般に、すくい面の傾斜はすくい角で、逃げ面の傾斜は逃げ角で示されます。
定義により、すくい角は、カッタのすくい面の基準面からの姿勢角で、別の平面上で測定されます。正、負、ゼロの値を取り得ますが、通常は+15°〜-15°の範囲です。工具先端強度、切削力、消費電力、せん断変形、切削性などを決定する極めて重要な角度です。一方、逃げ角は、カッタの逃げ面の切削速度ベクトルからの傾斜角で、別の平面上で測定されます。必ず正の値を取り、通常は+3°〜+15°の範囲です。
すくい角と逃げ角の主な違い
| 比較項目 | すくい角 | 逃げ角 |
|---|---|---|
| 示す面の傾斜 | カッタのすくい面の傾斜を示す | カッタの逃げ面の傾斜を示す |
| 値の範囲 | 負、ゼロ、正の値を取り得る | 必ず正の値。負やゼロは不可 |
| チップ流れ・せん断変形への影響 | チップ流れとせん断変形に直接影響。仕上げ面品質・精度への影響は小 | 仕上げ面品質と精度に直接影響。チップ流れ・せん断変形には無関係 |
| ビルトアップエッジ(BUE)の影響 | BUEにより不利な方向(大きな負値)へ変化し得る | BUEによる変化はない |
詳細解説
基本的な目的
すくい角は、切削工具のすくい面が基準面からどれだけ傾いているかを示します。すくい面はチップ流出面であるため、すくい角はチップ流れ方向も示します(直交切削において)。一方、逃げ角は、切削工具の逃げ面が切削速度ベクトルからどれだけ傾いているかを示します。この角度はチップ流れに直接影響しません。ただし、両角度とも異なる平面(方向)で測定することで、対応する面の傾斜を明確に把握できます。
角度値の範囲
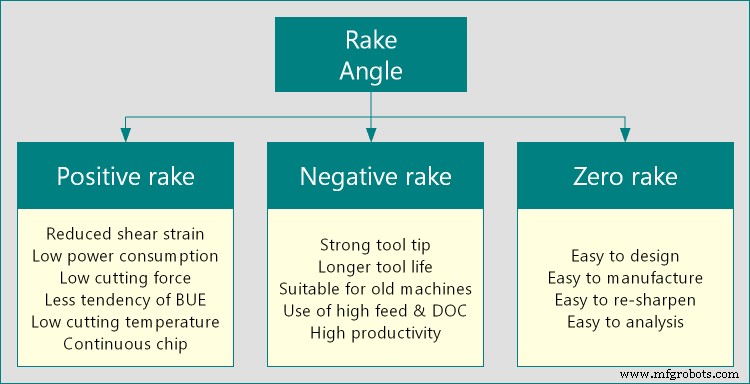
カッタは正、負、ゼロのすくい角を持ち得ます。それぞれ加工性能に特有の意義とメリットがあります。例えば、正すくい角は鋭利な切れ刃を与え、最小限の力で滑らかなせん断が可能です。負すくい角は工具先端を強化し、高い切削力に耐えられます。しかし、逃げ角は負やゼロにできません。そのような場合、工具逃げ面が製品仕上げ面と擦れてしまうためです。典型的には、すくい角は+15°〜-15°、逃げ角は+3°〜+15°の範囲です。
チップ偏向、製品品質、精度への役割
すくい角はチップ流れ方向とチップのせん断変形に直接影響します。負すくい角ではせん断変形が増大し、チップ厚が増加します。チップ厚比(CRC)も負すくい角で高くなります。しかし、仕上げ部品の品質と寸法精度への影響は無視できます。逃げ角はこれらの因子で重要な役割を果たします。逃げ角が小さいと、工作物仕上げ面と工具逃げ面の激しい擦れにより仕上げ品質が深刻に損なわれます。
切削力学におけるすくい角の役割
すくい角は、せん断ひずみ、切削力、加工トルク・推力、消費電力、チップの種類と色等、多数の因子に直接的・間接的に影響します。実は切削力学全体において最も重要なパラメータの一つです。逃げ角はこうした解析において無視できる役割しか果たしません。
ビルトアップエッジ(BUE)とその影響
延性材料を長いチップ・工具接触で加工する際、工作物またはチップ材料の胚が工具先端の最も有利な位置に付着し、流れるチップによって運び去られるまで成長する現象です。この工具先端への望ましくない材料付着により、すくい角が大きな負値へ変化します。結果としてせん断変形と切削力が増大し、通常は望ましくありません。しかし、逃げ角はBUEの影響を受けません。
参考文献
- 『切削加工と工作機械』A. B. チャットパダヤイ著(第1版、Wiley)
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values by minaprem.com.
- Image source: www.minaprem.com.
産業技術