



GMAWとGTAWの違い:2大アーク溶接プロセスの包括的比較
溶接は、熱、圧力、溶加材の適用の有無にかかわらず、2つ以上の材料を永久的に接合できる人気の接合技術です。融解溶接は、母材のフェイ面を加熱によって溶融させ、凝集を形成することで接合を実現する溶接プロセス群です。アーク溶接は、十分な電位差下で2電極間に構成される電気アークによって熱を与える、最も人気のある融解溶接プロセスです。多様な材料を多様な方法で接合するため、様々なアーク溶接プロセスが存在します。ガスメタルアーク溶接(GMAW)とガスタングステンアーク溶接(GTAW)は、それぞれ独自の利点を提供する2つのアーク溶接プロセスです。
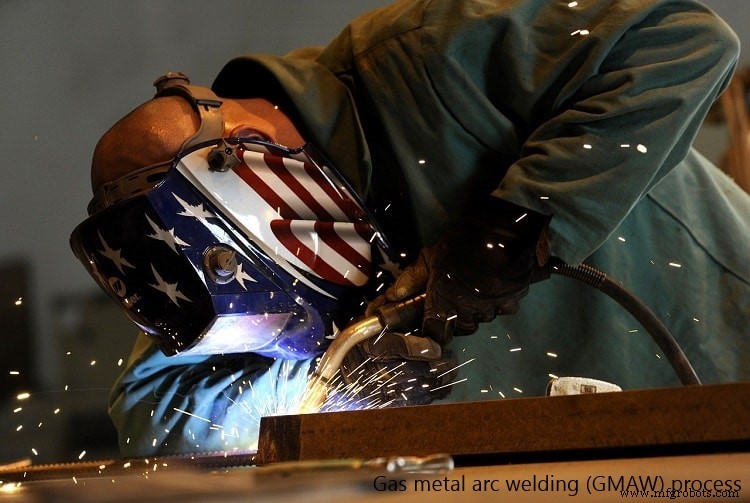
GMAWとGTAWの概要
ガスメタルアーク溶接(GMAW)は、消耗電極と導電性母材の間に構成された電気アークによって、フェイ面と溶加材を溶融させ凝集を形成する経済的な接合プロセスです。電極が消耗型であるため、機械式ワイヤフィーダーにより一定速度で連続供給されます。したがって、消耗電極がプロセスの不可欠な部分であるため、自溶モード(溶加材なし)での実施は不可能です。適切なシールドガス(不活性または活性)を用いて溶接プールを汚染から保護します。しかし、溶加材を高速でビードに堆積できるため、このプロセスは生産的かつ経済的です。適切な最適パラメータセットで正しく実施すれば、健全で信頼性の高い接合が得られます。
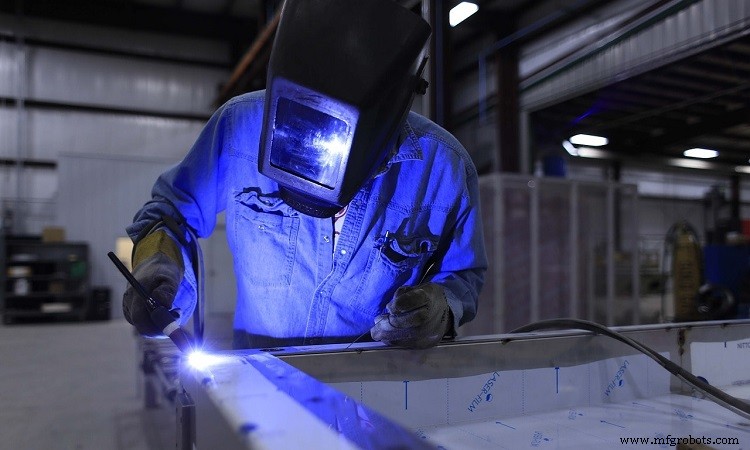
ガスタングステンアーク溶接(GTAW)、通称タングステンイナートガス(TIG)溶接は、フェイ面の溶融による凝集形成で接合を実現する高度な融解溶接プロセスです。ここでは、導電性母材と非消耗タングステン電極の間に電気アークが構成されます。電極が非消耗型であるため、十分な根隙間がある場合は溶加材を別途供給する必要があります。自溶モード(溶加材なし)での溶接にも適しています。溶接中の高温金属プールを大気中の酸素から保護するため、アルゴン等の不活性ガスをシールドガスとして好ましく供給します。プロセスは比較的低速ですが、多様な金属を接合でき、強固で信頼性の高い接合を生成する能力により、多くの用途で好ましいプロセスとなっています。見事な溶接ビード外観と欠陥のない接合も2大メリットです。
GMAWとGTAWの主な違い
| 比較項目 | GMAW | GTAW(TIG) |
|---|---|---|
| 電極タイプ | 消耗電極。電極材料が溶融・堆積 | 非消耗電極。電極材料はビードに堆積しない |
| 電極材質 | 母材と類似の冶金組成 | タングステン(微量合金元素含む)のみ |
| 自溶モード | 電極堆積が固有のため不可 | 自溶モード溶接に好適なアーク溶接プロセス |
| 溶加材供給 | 電極が溶加材を供給するため外部供給不要 | 必要に応じて外部から細径ロッドとして供給 |
| シールドガス | 不活性または活性ガスを使用可能 | 主に不活性ガス(アルゴン等)を使用 |
| 溶接速度 | 機械式供給により高速。高生産性 | 比較的低速。経済性では劣る |
| スパッタ | 最適パラメータでもスパッタ発生 | スパッタフリーな溶接プロセス |
| ビード外観 | あまり良くない | 見事で美しい溶接ビード |
| 作業容易性 | 比較的容易 | 経験豊富で注意深い溶接技能者が必要 |
詳細解説
消耗電極と非消耗電極
アーク溶接では、電気アークが電極と導電性工作物の間に確立されます。このアークの高熱密度により、母材フェイ面と溶加材(供給されている場合)が溶融します。溶接中に電極が溶融し、結果として溶接ビードに堆積する場合、消耗電極と呼びます。つまり、溶加材供給のために電極が消費されるとき、消耗電極と言います。GMAWでは電極が消耗型で、アーク熱で溶融しビードに堆積します。対照的に、GTAWでは電極が激しいアーク熱下でも溶融せず、溶加材を供給しないため、非消耗型です。したがって、GTAW電極の寿命はGMAW電極より長くなります。
電極材質の組成
GMAWでは、電極(溶加材)の冶金組成は、接合される母材とほぼ同一です。GTAWでは、母材組成に関わらず、尖ったタングステン電極を常に使用します。ただし、電子放出率、電極摩耗等の溶接特性向上のため、トリウム、酸化ランタン、酸化セリウム、ジルコニア等の少量合金元素がタングステンに添加されることがあります。
自溶モードの可否
自溶モード溶接は、溶加材を適用せずに行う溶接です。根隙間を最小(通常ゼロ)に保ちます。溶接中、フェイ面のみが電気アークによる加熱で溶融し、冷却されます。2面の溶融材料が混合し、冷却時に溶接ビードを形成します。GMAWは消耗電極を用いるため、固有に溶加材をビードに堆積させ、自溶モードでは実施できません。TIG溶接は非消耗電極を用いるため、自溶モードで有利に実施可能です。実は、自溶モード接合で好まれる溶接プロセスの一つです。
外部からの溶加材供給
GMAWでは、電極自体が溶加材として機能するため、外部からの溶加材供給は不要です。TIG溶接では、必要に応じて溶加材を別途供給できます。TIGは自溶モード接合で好まれますが、同質モードや異質モードでも実施可能です。細径溶加材ロッドを、一定の予め決められた速度でアーク下の溶接ゾーンに供給します。このロッドはアーク熱で溶融し、必要な溶加材を堆積させます。この溶加材ロッドの組成は工作物材料と類似でも異なっていてもよいですが、母材と相性が良くなければ欠陥接合が生じます。
不活性・活性シールドガス
シールドガスは、溶接ゾーン全体を覆う保護層を作り、高温溶接ビードを大気中の酸素から保護します。また、直接的・間接的にスパッタ低減、アーク安定化、溶接ビード特性改善にも寄与します。このシールドガスは不活性ガスでも活性ガスでもあり得ます。活性シールドガスは特定状況で優れた能力を示すことがあり、化学元素を溶接ビードに誘導して接合の機械的特性を改善することもできます。GMAWは両タイプのシールドガスを使用可能で、それによりメタルイナートガス(MIG)とメタルアクティブガス(MAG)の2群に分類されます。MIGはアルゴン、ヘリウム等の不活性ガスのみを使用。MAGは二酸化炭素、酸素等の活性ガスを、不活性ガスと様々な割合で混合して使用します。一方、GTAW(TIG)溶接プロセスは不活性ガスのみ、主にアルゴンを使用します。
GMAWはTIGより高速
GMAWプロセスでは、小径ワイヤ形状の電極がプールに巻かれた状態で、適切な機械式装置によって連続供給されます。したがって、溶加材を高速で堆積でき、TIG溶接に比べて極めて高生産性です。
スパッタレベルと外観
スパッタは、アーク散乱によって生じる微小な溶融溶加材液滴で、溶接ゾーンから飛び出します。スパッタは溶加材の損失を招き、非均一な堆積率となり、負補強や寸法不正確などの溶接欠陥を誘発することがあります。また、外観を損ない、溶接後グラインディングでの除去を必要とします。GMAWを含む多くのアーク溶接プロセスでスパッタが発生します。最適なプロセスパラメータセットと適切な溶接技法を用いても、スパッタフリーにはできません。TIG溶接は、工作物表面が清浄でない場合を除き、通常スパッタを生成しません。TIG溶接で生成される溶接ビードは滑らかで表面的に魅力的です。
溶接技能者の熟練度
GMAWはほとんどの動作が自動化されているため、比較的容易に実施できます。トーチ移動も適切な装置で自動化可能です。アーク起動も容易です。対照的に、TIG溶接は高度なプロセスであり、アークブローや望ましくないアーク消失なく滑らかに溶接を行うには経験豊富な溶接技能者が必要です。アーク起動は極めて重要で、タングステン電極が工作物表面に付着するとタングステン混入欠陥を招きます。
参考文献
- Tungsten inert gas (TIG or GTA) welding by TWI-Global.com.
- Gas Metal Arc Welding Handbook by W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) by I. H. Griffin, E. M. Roden and C. W. Briggs (3rd edition, Delmar Cengage Learning).
産業技術