



MIG溶接とTIG溶接の違い:用途別使い分けのポイント
溶接は、リベット接合を含む他の永久接合プロセスをほぼ凌駕する、人気の接合プロセスの一つです。過去数十年にわたる溶接技術の集中的な発展により、金属構造物、プラスチック、さらにはセラミックスの接合において顕著な選択肢となっています。定義により、溶接とは、追加溶加材、熱、圧力の適用の有無にかかわらず、凝集形成によって2つ以上の部品を永久的に接合する接合プロセスの一つです。異なる材料を多様な方法で組み立てるニーズに応える多種多様なプロセスが存在し、アーク溶接、ガス溶接、抵抗溶接、固相溶接、高エネルギー溶接に大別されます。各群はさらに複数のプロセスを持ち、それぞれが他に対する特定の利点を提供します。MIG溶接とTIG溶接は、2つの異なるアーク溶接プロセスです。
アーク溶接の原理
アーク溶接では、母材と電極の間に電気アークが確立されます。このアークは、凝集形成のために母材フェイ面を溶融させる主要熱源です。母材が融解して接合を達成する必要があるため、すべてのアーク溶接プロセスは基本的に融解溶接です。手溶接(MMAW)、ガスメタルアーク溶接(GMAW)、ガスタングステンアーク溶接(GTAW)、サブマージアーク溶接(SAW)、フラックスコアードアーク溶接(FCAW)、エレクトロスラグ溶接(ESW)等、多数のアーク溶接プロセスが存在します。すべては接合技術の観点からは同じ原理に基づきますが、能力とプロセスは異なり、それぞれが他に対する特定の利点を提供します。
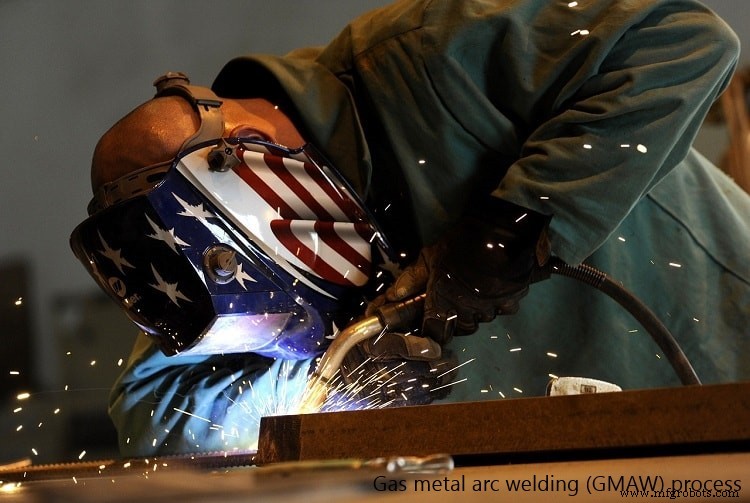
MIG溶接とTIG溶接の概要
ガスメタルアーク溶接(GMAW)は、消耗電極がワイヤスプールから自動システムにより溶接ゾーンへ連続供給される高生産性融解溶接プロセスです。十分な電位差下で電極と母材間に構成されるアークが、電極を高速で溶融させ、根隙間に堆積させてプロセスを継続させます。適切なシールドガスも、高温アークと周辺領域を酸化から保護するために供給されます。シールドガス特性に基づき、GMAWはメタルアクティブガス(MAG)とメタルイナートガス(MIG)の2タイプに分類されます。メタルイナートガス(MIG)溶接では、化学的に不活性なガス(アルゴン、ヘリウム等)をシールド目的で使用し、メタルアクティブガス溶接では、化学的に活性なガス(二酸化炭素、酸素等)を不活性ガスと混合してシールド目的で使用します。
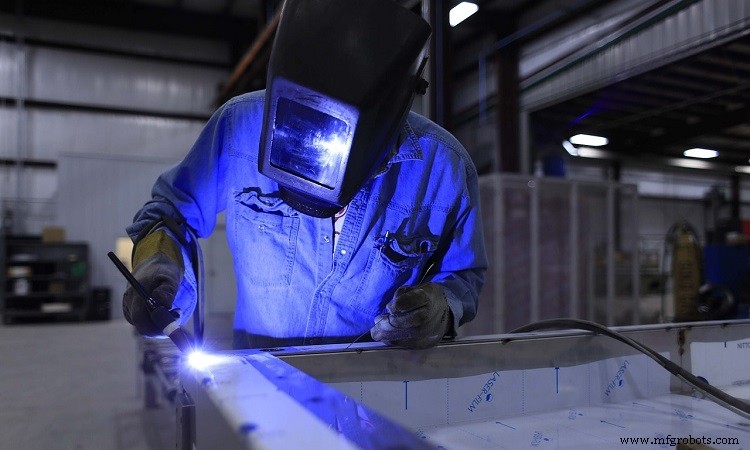
ガスタングステンアーク溶接(GTAW)、通称タングステンイナートガス(TIG)溶接は、非消耗タングステン電極を用いて電気アークを構成する汎用性と信頼性の高い融解溶接プロセスです。必要に応じて溶加材を、溶加材ロッドを溶接ゾーンに供給することで外部から供給できます。MIG溶接とは異なり、TIG溶接は高溶加材堆積率には不向きですが、接合品質と溶接ビード外観ははるかに優れています。したがって、MIGとTIGの両溶接は、電気アークによって熱を供給し、両方とも不活性ガスをシールドガスとして使用する融解溶接プロセスですが、プロセスと能力の面で特定の違いがあります。
MIG溶接とTIG溶接の主な違い
| 比較項目 | MIG溶接 | TIG溶接 |
|---|---|---|
| 電極タイプ | 消耗電極を使用 | 非消耗電極を使用 |
| 電極材質 | 任意の適合金属を使用可能 | タングステン(微量合金元素含む)固定 |
| 溶加材堆積率 | 非常に高い。高生産性 | 比較的低い |
| スパッタ | 溶加材損失、外観不良等の原因となるスパッタ発生 | 最適パラメータならスパッタフリー |
| 自溶モード | 電極が消耗型のため不可 | 自溶モードに好適。他モードも適用可能 |
| オーバーヘッド溶接 | 天井溶接には不向き | 天井溶接に適用可能 |
| 作業容易性 | シンプルで高度な技能不要。制御も容易 | やや困難、特にアーク起動・維持。経験豊富な技能者必要 |
詳細解説
消耗電極と非消耗電極
すべてのアーク溶接プロセスで導電性電極が必須で、アークを構成します。この電極自体が母材間の根隙間に溶融金属を堆積させることがあります。アーク熱で溶融し、溶接中に溶加材を堆積させる電極を消耗電極と呼びます。逆に、溶接中に溶融せず、溶加材を必要に応じて外部供給する電極を非消耗電極と呼びます。MIG溶接では、消耗電極がアーク熱で溶融し、その後溶加材を供給します。したがって、電極は予め決められた速度で連続的に溶接ゾーンへ供給されます。TIG溶接は非消耗電極で行われ、溶融して溶加材を供給しません。溶加材が必要な場合、細径溶加材ロッドをアーク下に供給して別途補給します。
電極材質
溶加材は母材と相性が良くなければ欠陥溶接となります。MIG溶接では、溶加材(電極と同材質)を母材に合わせて選択可能です。したがって、電極は多様な金属から選べ、それぞれが通常は特定の母材群に適しています。TIG溶接では、強度、高融点、優れた形状保持能力により、電極は常にタングステン製です。電子放出率、電極摩耗等の溶接特性向上のため、トリウム、酸化ランタン、酸化セリウム、ジルコニア等の少量合金元素が添加されることがあります。
溶加材堆積率と生産性
MIG溶接プロセスでは、プールに巻かれた小径ワイヤ形状の電極が、適切な機械式装置により連続供給されます。したがって、溶加材を高速で堆積でき、TIG溶接に比べて極めて高生産性です。したがって、MIG溶接はV溝やU溝のエッジ準備、根隙間が大きい場合に適しています。
スパッタレベルと外観
スパッタは、アーク散乱によって生じる微小な溶融溶加材液滴で、溶接ゾーンから飛び出します。溶加材損失を招き、非均一な堆積率となり、負補強や寸法不正確等の溶接欠陥を誘発することがあります。また、外観を損ない、除去のため溶接後グラインディングを必要とすることがあります。GMAW(MIGとMAG両方)を含む多くのアーク溶接プロセスでスパッタが発生します。MIGは低スパッタ傾向ですが、最適パラメータセットと適切な溶接技法を用いてもスパッタフリーにはできません。TIG溶接は、工作物表面が清浄でない場合を除き、通常スパッタを生成しません。TIG溶接で生成される溶接ビードは清浄で滑らか、魅力的です。
自溶、同質、異質モード
溶加材供給とその組成に基づき、溶接は自溶、同質、異質モードに分類されます。自溶モードは溶加材を適用せずに行う溶接で、根隙間が実質ゼロまたは極小時に溶加材不要となります。同質モードでは溶加材を適用し、組成が母材とほぼ同一です。異質モードでも溶加材を適用しますが、組成が母材と実質的に異なります。消耗電極が固有であるMIG溶接では自溶モードは不可能です。対照的に、TIGはこの目的で適しており好まれます。TIGは最適パラメータセットで同質・異質モードにも有利に適用可能です。
天井溶接(オーバーヘッド)の可否
溶接姿勢には下向き、傾斜、天井(オーバーヘッド)等があります。天井溶接姿勢は、重力に逆らって溶加材を堆積させる必要があるため非常に困難です。溶融金属プールは常に落下傾向があり、溶接技能者を負傷させる可能性さえあります。したがって重力のみでは適切な溶加材堆積に不向きで、制約を課します。ローレンツ力がこの状況で助けとなります。最適パラメータセットによるTIG溶接は天井溶接に採用可能です。ただし、良好な溶け込みと溶接品質を達成するには経験豊富な溶接技能者が必要です。
参考文献
- Gas Metal Arc Welding Handbook by W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) by I. H. Griffin, E. M. Roden and C. W. Briggs (3rd edition, Delmar Cengage Learning).
産業技術
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- MIG溶接 vs TIG溶接:プロジェクトに最適な技術選定ガイド
- MIG溶接とMAG溶接の違い:シールドガスの特性がもたらす違い
- GMAWとGTAWの違い:2大アーク溶接プロセスの包括的比較
- MMAWとGMAWの違い:被覆アーク溶接とガスシールドアーク溶接の比較
- TIG溶接とA-TIG溶接の違い:溶け込み深さ向上技術の比較
- A-TIG溶接とFB-TIG溶接の違い:フラックス塗布位置による溶け込み向上メカニズムの比較
- 溶融溶接と固相溶接の違いを徹底解説
- フォアハンド溶接 vs バックハンド溶接:違いと使い分けを徹底解説
- 金属加工 vs 金属溶接:何が違うのか?
- MIG溶接 vs TIG溶接:どちらの技術が優れた性能を発揮するか?