



MMAWとGMAWの違い:被覆アーク溶接とガスシールドアーク溶接の比較
溶接は、締結とともに、様々な産業用・家庭用組み立て目的で広く用いられています。溶接とは、溶加材、熱、圧力の適用の有無にかかわらず、凝集形成によって2つ以上の固体部品を永久的に接合する接合プロセスの一種です。溶接技術の発展により、現在ではリベット接合を含む他の永久接合技術をほぼ凌駕しています。溶接は、金属、プラスチック、セラミックス、複合材料を効率的かつ経済的に接合できます。適切な最適パラメータセットで正しく実施すれば、母材と同等の強度を持つ健全で信頼性の高い接合が得られます。多数の溶接プロセスが存在し、大別すると融解溶接と固相溶接に分類されます。
融解溶接プロセスは、母材フェイ面を加熱によって溶融させ、凝集を形成して接合を実現するものです。一方、固相溶接ではそのような溶融は起こりません。すべてのアーク溶接、ガス溶接、抵抗溶接、高エネルギー溶接プロセスは基本的に融解プロセスです。アーク溶接では、母材と電極の間に十分な電位差を供給することで電気アークを構成します。このアークが、母材と溶加材を溶融させる主要熱源(熱エネルギー)となります。ここにも様々なアーク溶接プロセスが存在します。例えば、MMAWまたはSMAW、GMAW(MIGとMAG)、GTAWまたはTIG、SAW、FCAW、ESW等です。それぞれが他に対する特定の利点を提供します。
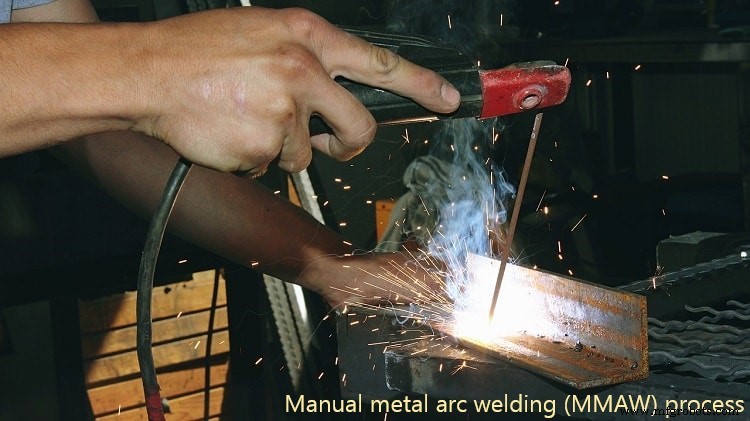
MMAWとGMAWの概要
手動金属アーク溶接(MMAW)、別名被覆アーク溶接(SMAW)は、電極と母材の間に電気アークを構成する融解溶接プロセスです。この溶接は主に手作業で行われるためこの名があります。消耗電極は適切なフラックスで被覆されており、溶接中に分解してシールドガスとスラグ層を生成し、アークと溶融金属プールを酸化や汚染から保護します。したがって、シールドガスを別途供給する必要はありません。
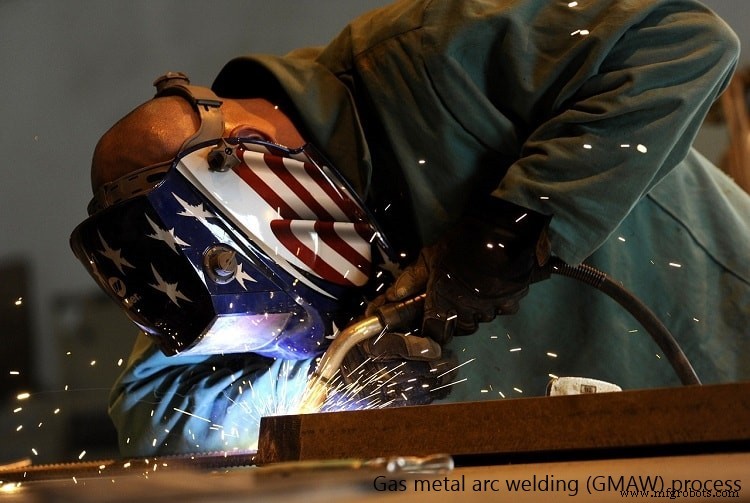
ガスメタルアーク溶接(GMAW)も融解溶接プロセスの一つで、アークは消耗電極と母材の間に構成されます。ワイヤ形状の電極が、ワイヤスプールから機械式システムにより溶接ゾーンへ連続供給され、同時に適切なシールドガスが外部供給源から供給されてアークと周辺領域を保護します。GMAWは溶加材堆積率が高く、非常に高速なプロセスです。
MMAWとGMAWの主な違い
| 比較項目 | MMAW(被覆アーク溶接) | GMAW(ガスシールドアーク溶接) |
|---|---|---|
| 電極形態とプロセス連続性 | 短い小径ロッド形状の消耗電極。一定間隔で交換必要なため断続的プロセス | ワイヤスプールから連続供給される消耗電極。電極交換のための中断不要 |
| シールドガス供給源 | フラックス被覆電極を使用。被覆が分解してシールドガス生成。追加ガス不要 | 不活性または活性シールドガスを溶接ゾーンへ供給。電極にフラックスなし |
| スラグ発生と後処理 | フラックス(電極被覆)が溶接ビード上にスラグ生成。欠陥や外観悪化の原因。除去後処理必要 | フラックス不使用のためスラグ堆積なし。後処理不要でスラグ関連欠陥も排除 |
| 溶接作業の柔軟性 | 高い柔軟性。ほぼあらゆる場所、全姿勢、大半の材料に適用可能 | 付属品が多く屋外小規模用途に不向き。天井溶接も不可 |
| 溶接品質と技能者依存度 | 主に人間オペレータが実施。品質は溶接技能者のスキルに依存 | 自動化可能でオペレータ介入最小限。人為的エラー傾向が低い |
詳細解説
断続プロセスと連続プロセス
手動金属アーク溶接では、直径0.5〜2.0mm、長さ30〜50cmのロッドで、適切なフラックス被覆されたものが電極として使用されます。この電極は消耗型であるため、溶接ビードへの堆積により長さが溶接時間とともに短くなります。したがって、一定間隔(フラックス被覆部分が尽きたとき)で、新しい電極と交換して溶接を継続する必要があります。したがってMMAWは頻繁な中断を要し、断続的プロセスです。対照的に、ガスメタルアーク溶接では、消耗電極(ワイヤ形状)がワイヤプールから連続供給されます。このワイヤプールは十分な長さのワイヤを蓄えられます(通常重量で管理)。したがってGMAWは、電極交換のための中断なしに長時間継続可能です。
シールドガスの供給源
シールドガスは、アーク溶接プロセスにおいて、アークと溶融金属プールを酸化やその他の汚染から保護するために不可欠です。アーク溶接中、厚いシールドガス層が溶接ゾーン全体を包み込み、大気を溶接ビードと周辺高温領域から遮断します。MMAWプロセスでは、電極がフラックスで被覆されており、これが溶接熱で分解して加熱領域を覆う十分なシールドガスを生成します。したがって、追加のシールドガス供給は不要です。しかしGMAWでは、電極にそのようなフラックス被覆が存在しません。したがって、シールドガスを追加供給源(ガスシリンダー等)から適切な供給パイプラインとノズルを通じて供給します。
スラグ堆積とその除去
MMAWはフラックス被覆電極を使用し、このフラックスが溶接中に意図したシールドガスを生成します。フラックスはまた、溶接ビード表面に堆積するスラグを生成し、汚染から保護します。しかし、このスラグ層は溶接完了後に除去して外観を改善する必要があります。通常グラインディングが採用されます。しかし、スラグが溶接ビード内部に閉じ込められ表面に浮上しない場合、スラグ介在欠陥が観察されます。このような欠陥は荷重支持能力、接合強度を低下させ、腐食に対して脆弱にし、最終的に使用寿命を短縮します。GMAWはフラックス被覆電極を使用しないためスラグフリーです。したがって、スラグ関連欠陥とスラグ除去のための後処理要件を排除します。
生産性
MMAWは高生産性ではありません。多層溶接では、スラグ介在欠陥を避けるため、毎パス後に溶接ビード上のスラグを完全除去する必要があります。さらに、電極を頻繁に交換する必要があります。したがって、大量の溶融金属を溶接ビードに堆積させる必要がある場合には不向きです。多層溶接では生産的ではありません。GMAWはスラグフリーで電極交換も不要です。したがって、短時間で大量の溶加材を堆積できます。根隙間が大きい、エッジがUまたはV溝準備、板厚が大きい場合の完璧な選択肢です。さらに、GMAW電極径はMMAWより小さく、アーク電流密度を高め、溶加材堆積率を向上させます。
溶接作業の柔軟性
柔軟性とは、溶接プロセスが多様な形状を多様な方法で多様な条件下で接合できる能力を示します。間接的に、特定プロセスを特定条件下で適用する能力と実現可能性を指します。GMAWはシールドガスシリンダー、パイプライン、制御供給用付属品を必要とします。したがって、屋外小規模用途には不向きです。MMAWは、電極が届く範囲であれば、ほぼあらゆる場所、全姿勢で適用可能です。ただし、性能がすべてのシナリオで同レベルとは限りません。MMAWは生産的ではありませんが、高い柔軟性と多様な用途を持ちます。
溶接品質と技能者依存度
名前が示す通り、手動金属アーク溶接は主に人間オペレータによって実施されます。したがって、溶接品質は溶接技能者の技量と経験に依存します。ランダムエラーと偶発エラーを含む人為的エラーの影響も受けやすいです。対照的に、GMAWは自動化可能で、溶接技能者の介入を最小限に抑えられます。したがって、適切なパラメータを用いれば、より良質な接合が得られます。
参考文献
- Arc welding processes by magmaweld.com.
- Shielded Metal Arc Welding by W. L. Ballis (2011, Xulon Press).
- Gas Metal Arc Welding Handbook by W. H. Minnick (2007, Goodheart Willcox).
産業技術