



TIG溶接とA-TIG溶接の違い:溶け込み深さ向上技術の比較
溶接は、古くからある接合プロセスの一つで、2つ以上の構造部材を効率的かつ経済的に永久的に組み立てられます。多様な材料を多様な方法で接合する多数の溶接プロセスが存在します。ガスタングステンアーク溶接(GTAW)、通称タングステンイナートガス(TIG)溶接は、母材フェイ面の溶融による凝集または溶接ビード形成で金属を接合する融解溶接プロセスの一つです。電極と導電性母材の間に構成される電気アークが、加熱と溶融目的で使用されます。
過去数十年の集中的な発展の結果、TIG溶接は2つ以上の金属部品を永久的に接合するための有望で信頼性の高い溶接技術として登場しました。自溶モードで実施可能ですが、溶加材も意図に応じて適用可能です(同質モードと異質モードの両方が可能)。見事な溶接ビード外観、高いアーク効率、低欠陥率、最小スパッタレベルにより、建設、自動車、航空宇宙分野を含む幅広い産業用途で好ましい製造技術となっています。
TIG溶接では、非消耗電極(微量合金元素含むタングステン製)と導電性工作物の間に電気アークを発生させます。このアーク熱で母材フェイ面が溶融し、最終的に凝集を生成します。溶加材を適用する場合、アーク熱で溶融状態で根隙間に堆積します。板厚が4〜5mm超の場合、エッジ準備も実施可能です。多くの利点がある一方で、TIG溶接は達成可能な溶け込み深さによって制限されます。多くの関連パラメータに基づき、約3〜3.5mm程度です。単パスで3.5mm以上の溶け込み深さを達成することは、TIG溶接では実質的に困難、あるいは不可能です。
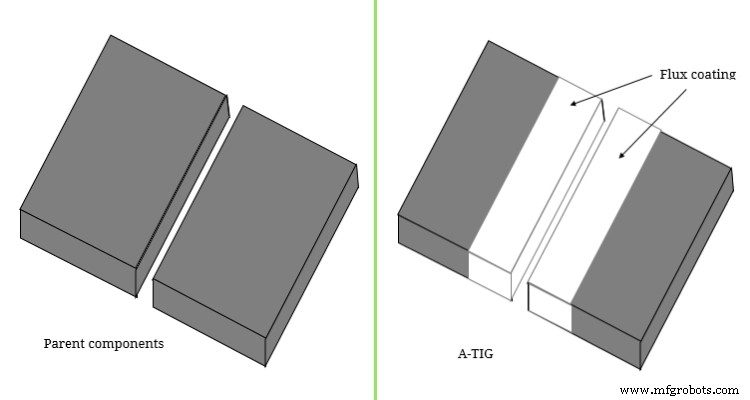
この制限が顕著な研究関心を呼び、従来型TIG溶接プロセスに対し独自の利点を提供する多数のバリエーションが登場しました。活性化TIG溶接とフラックスボンドTIG溶接が2つの注目すべきバリエーションです。活性化タングステンイナートガス(A-TIG)溶接では、溶接前に母材のフェイ面と周辺領域に薄い活性化フラックス層を塗布します。これにより、同一プロセスパラメータ下で従来型TIG溶接の3倍以上の溶け込み深さ向上という有望な結果が得られます。A-TIG溶接では7〜11mmの溶け込みが可能となり、製造全体の生産性が著しく向上します。
TIG溶接とA-TIG溶接の主な違い
| 比較項目 | TIG溶接 | A-TIG溶接 |
|---|---|---|
| 活性化フラックス | 母材に活性化フラックスを塗布しない | 溶接前にフェイ面と周辺に薄い活性化フラックス層を塗布 |
| 溶け込み深さ | 通常3〜3.5mm程度 | 7〜11mmの深い溶け込みが可能 |
| ビード幅とHAZ幅 | 溶接ビード幅とHAZ幅が広い | アーク収縮現象によりビード幅とHAZ幅が狭い |
| アーク起動 | 電極と母材間のアーク起動は問題ない | 母材表面の絶縁フラックス層によりアーク起動が困難 |
| 薄板・厚板への適用 | 薄板・厚板双方に必要技法で適用可能 | 薄板(4mm未満)には不向き。過剰溶け込み等の欠陥発生 |
| 単パス速度 | 単パスで判断すればTIGの方が高速 | 溶接前フラックス塗布必要なため時間を要する |
| 生産性(厚板) | エッジ準備と多層溶接必要で生産性低い | エッジ準備・多層溶接不要で単パス深溶け込み。高生産性 |
詳細解説
活性化フラックスの使用
これはTIG溶接とA-TIG溶接の主たる違いであり、活性化フラックスは後者でのみ使用されます。活性化フラックスには、チタン酸化物(TiO₂)、シリカ(SiO₂)、クロム酸化物(Cr₂O₃)、炭酸マグネシウム(MgCO₃)、酸化マグネシウム(MgO)、二酸化マンガン(MnO₂)、酸化カルシウム(CaO)、酸化アルミニウム(Al₂O₃)、二酸化ジルコニウム(ZrO₂)等、多数の金属酸化物とハライドが含まれます。これらのフラックスの均質混合物を様々な割合で使用することもあります。このフラックスを適切な溶媒で混合し、半固体ペースト状に調整し、母材のフェイ面と周辺領域に塗布します。溶接前に塗布し、アーク起動前に乾燥させる必要があります。フラックス塗布は手動または機械式システム支援で行えますが、欠陥フリー接合を得るためにはフラックス被膜厚の均一性が重要です。通常、この厚さは多数の関連パラメータに基づき30〜75µmの範囲で変動します。
溶け込み深さ、ビード幅、HAZ
様々な研究が明確に示しています。適切なフラックス使用により、エッジ準備なしで単パス7〜11mmの溶け込み深さが達成可能です。一方、同条件下の従来型TIG溶接では最大3.5mmです。この著しい溶け込み向上は、フラックス塗布によるマランゴニ効果の逆転に起因するとされています。活性化フラックスの使用はアーク収縮ももたらし、電気アークの熱密度を増大させます。収縮したアークは、より狭い溶接ビードと、より狭い熱影響部(HAZ)をもたらします。特定領域への熱入力率が低下するためです。
電極間のアーク起動
すべてのアーク溶接プロセスでは、電極と導電性工作物の間に電気アークを確立する必要があります。実はこのアークが、母材フェイ面を溶融させる主要熱源です。TIG溶接では、尖ったタングステン電極と導電性母材間のアーク構成は問題ありません。しかし、A-TIG溶接では、工作物表面に絶縁層が存在するため電子流が制限され、アーク起動がやや困難になります。多くの場合、継手入り口にフラックスフリーのサポートプレートを追加してこの目的を助けます。また、プロセス全体でアークを維持するため、やや大きな閉回路電圧を必要とします。
薄板と厚板の接合
A-TIG溶接は本質的に深い溶け込みを提供するため、厚さ4mm未満の薄板接合には経済的ではありません。使用しても過剰溶け込み、寸法不正確、高変形が観察されます。しかし、厚物部品接合にはA-TIGが好まれます。エッジ準備なしで単パス7〜11mmの溶け込みが可能だからです。対照的に、TIG溶接は必要な技法に従えば薄板・厚板双方の接合に有利に使用できます。
エッジ準備、多層溶接、生産性
厚板(厚さ>3.5mm)をTIG溶接で接合するには、適切なエッジ準備と多層溶接が必要で、根隙間全体を適切に充填します。多層溶接は特定領域への熱入力レベルを増大させ、HAZ幅拡大、変形増大等を招き、通常望ましくありません。大量の高価な溶加材と多大な時間を要します。実は、大量溶加材堆積が必要な場合、TIG溶接は不向きで、ガスメタルアーク溶接(GMAW)が好ましい選択肢です。しかし、A-TIG溶接もエッジ準備や多層溶接を必要とせず、こうした用途に有利に使用できます。
参考文献
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
産業技術