



溶接継手とリベット継手の違い:永久接合の二大工法を比較
接合は、複雑形状部品の容易、効率的、経済的な生産を促進する製造の不可欠な要素です。接合の基本目的は、2つ以上の固体部品を、単一ユニットを形成し、その後意図した機能を遂行できるように組み立てることです。この目的のため、構造部材を様々な方法で接合できる多数の接合プロセスが時代とともに進化してきました。大別すると、これらのプロセスは一時接合と永久接合に分類されます。一時接合は組み立て部品を破壊せずに分解可能ですが、永久接合は組み立て部品を破壊せずに容易に分解できません。
溶接継手とリベット継手はともに永久接合と見なされますが、その接合技術、継手特徴、適用領域は異なります。定義により、溶接は、熱、圧力、溶加材の適用の有無にかかわらず、凝集形成によって2つ以上の部品を接合する永久接合プロセスの一種です。したがって、ここで意図される接合は、2部品間の溶接ビードまたは凝集形成によって得られます。
一方、リベット接合も永久接合プロセスの一つで、リベット接合前に部材に穴あけされた孔を通して長い円筒形リベットを挿入することで2部品を接合します。溶接では板厚が大きい場合エッジ準備が必要ですが、リベット接合では部材に予め穴あけが必要で、これが接合構造の耐荷重能力を低下させます。しかし、溶接継手の性能は振動下で低下しますが、リベット継手は同条件下で優れた性能を発揮します。
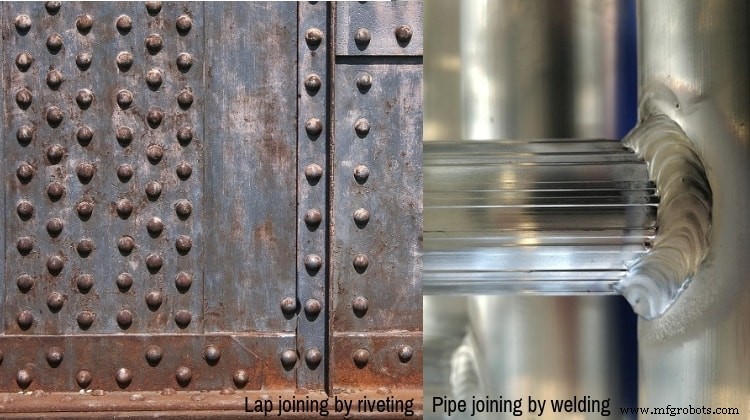
溶接継手とリベット継手の主な違い
| 比較項目 | 溶接継手 | リベット継手 |
|---|---|---|
| 部品への穴あけ必要性 | 接合部品に孔不要。ただし板厚大ならエッジ準備実施 | リベット通孔として部品に予め一連の孔あけが必要 |
| 接合強度 | 非常に高い。健全溶接なら母材と同等強度 | 孔あけによる断面積減少で母材より低強度 |
| 荷重支持能力 | 非常に高く、信頼性も高い | 同部品をリベット接合すると断面積減少で低下 |
| 冶金的特性変化 | 融解溶接特に、継手部と周辺(HAZ)で冶金的特性変化 | 母材に熱を加えないため冶金的特性変化なし |
| 振動下性能 | 振動に弱い(橋梁建設等で回避されてきた) | 振動下で優れた性能。橋梁、機械ケーシング等で伝統的採用 |
| 付属品必要性 | ストラップ、リベット等不要。根隙間大なら溶加材使用 | リベット、ストラップ等の付属品必須。溶加材不要 |
| 重量 | 追加プレート不要で軽量 | ストラップ使用で重量増 |
| 寸法変化 | 健全溶接なら構造寸法不変 | 追加プレートとリベットにより寸法変化は固有 |
| 外観 | 見事な継手外観 | リベット頭部と打ち潰し端部突出で外観損なう |
| 摺動面 | 突出部なしで摺動面提供可能。ビード補強は研削除去可 | 突出部固有で摺動面提供不可 |
| 設計容易性 | シンプルで時間・コスト効率良好 | 最適リベット数・サイズ・位置計算必要で複雑・時間要 |
| 加工速度 | 溶接プロセスも高速 | 穴あけとリベット打ち潰しに多大時間要し低速 |
| 接合可能材料 | 金属、セラミックス、プラスチック、複合材も可能 | 金属のみに適する |
| 接合形態 | 重ね継ぎ、突合せ、T継ぎ、円筒継ぎ等多様 | 突合せのみ適する。重ね継ぎは追加プレート必要 |
| 適用領域 | 家庭用から自動車、電気電子、土木、航空宇宙、配管まで極めて広範 | 応用範囲は狭い。圧力容器、ガスシリンダー、ボイラー等が典型 |
詳細解説
部品への孔あけ必要性
溶接では母材に孔やスロットを設ける必要はありません。ただし、部品厚が大きい場合はエッジ準備が望まれます。準備されたエッジは溶接中に溶加材で充填されます。リベット接合では、リベット通過用の孔を部材に設ける必要があります。このような孔は実際には弱点であり、次節で議論するように部品全体強度を低下させます。
接合強度と荷重支持能力
健全な溶接継手は100%強度を持つと見なされます。実は、欠陥フリー継手の強度は部品強度を超えます。したがって、溶接組立体は母材と同等強度を持ちます。しかし、リベット継手は、リベット通過用に部材に設けられた一連の孔により、著しく低い強度です。このような孔は、組立部品の実効断面積を減少させます。リベット自体は接合構造全体強度に寄与しません。これらの領域は、巨大な応力集中により機械的にも弱い部分です。強度は固体部材の荷重支持能力に比例するため、溶接構造の荷重支持能力はリベット構造より相当高くなります。
冶金的特性の変化
冶金的変化は、多くの溶接プロセスに固有です。主に高温加熱とその後の冷却によるものです。ほとんどの融解溶接プロセス(アーク溶接、ガス溶接、抵抗溶接、高エネルギービーム溶接)と、温度上昇が相当高い固相溶接プロセス(摩擦溶接等)は、結晶粒構造、結晶粒配向、結晶欠陥レベル等、様々な冶金的特性を変化させる傾向があります。このような変化は溶接ビードと、ビード周辺の熱影響部(HAZ)で観察されます。多くの場合、こうした変化は望ましくなく不利です。一方、リベット接合は母材に熱を誘導しないため、基本部品の冶金的特性に影響を与えません。
振動下での性能
溶接継手は絶え間ない振動下で故障しやすい傾向があります。このため、橋梁建設等の様々な接合で避けられてきました。しかし、過去数十年の溶接分野の広範な発展と多くの現代溶接技術の登場により、現在では溶接継手も大きな問題なくこうした用途に適用可能です。リベット継手は振動下で優れた性能を発揮し、伝統的に橋梁建設、機械ケーシング等の用途で使用されてきました。
付属品必要性と結果的重量
リベット継手は、継手片側または両側にストラッププレートを必須とします。このようなプレートは全体構造重量を増加させます。リベットも重量増に寄与します。単一リベットは、リベット通過用に穴あけで除去される部品材料より重いからです(リベット頭部とシャンク突出端部のため)。溶接は追加プレートを使用しないため、溶接組立体は軽量です。同質・異質溶接法では溶加材を使用しますが、これは2部品間の根隙間を埋めるのみで、構造重量増には寄与しません。
寸法増大、継手外観、摺動運動
ストラッププレート、リベット頭部、シャンク突出部の打ち潰し端部により、リベット組立体の全体寸法は著しく増大します。このような突出部は外観を損ない、表面での摺動運動も制限します。これは用途制約を課すことがあります。対照的に、欠陥フリー溶接組立体は、部品寸法変更なしに見事な継手を提供します。過剰溶加材によるビード補強が存在する場合、プロセス後にグラインディングで容易に除去可能です。外観改善に加え、これにより表面摺動特性も向上します。
設計・加工に要する時間
溶接組立体の設計は、より容易で時間・コスト効率も良好です。溶接プロセスも高速で、より生産的です。リベット接合は、必要な最適リベット数、そのサイズと位置等を算出するため多くの計算を要し、設計がより複雑で時間を要します。さらに、部品に多数の孔を正確な位置に穴あけし、リベット突出端部を打ち潰すには、人間オペレータが直接行う場合特に多大な時間を要します。したがって、リベット接合も溶接より時間を要します。
様々な材料を様々な方法で接合する可能性
溶接は、金属、セラミックス、プラスチック、複合材を含む幅広い材料の接合に有利に適用できます。この要件を満たす多数の溶接プロセスが存在します。さらに、重ね継ぎ、突合せ、T継ぎ、円筒継ぎ等、異なる姿勢での接合が溶接で可能です。リベット接合は、金属材料の突合せモード組み立てに好まれます。重ね継ぎには追加プレートが必要で、すべてのケースで実現可能とは限りません。
適用領域
過去数十年の溶接の広範な発展により、現在では多数の溶接プロセスが存在し、幅広い製造目的に使用できます。用途には、一般家庭用接合、自動車産業、電気電子産業、土木建設、航空宇宙接合用途等が含まれます(これらに限定されません)。シート、プレート、ロッド、パイプ等、様々な形状の接合に有利に使用できます。対照的に、リベット接合の適用分野は狭いです。リベット接合が一般的に使用される典型領域は、橋梁建設、圧力容器、ボイラー、船舶構造、家庭用フレーム等です。しかし、現在では溶接が後者をほぼ置き換えています。後者は、健全、強固、信頼性高く、リークフリーな接合を提供するためです。
参考文献
- Welding Processes Handbook by Klas Weman (1st edition, CRC Press).
- Springer Handbook of Mechanical Engineering, Volume 10 edited by K. H. Grote and E. K. Antonsson (Springer Science & Business Media).
- An Introduction to Metallurgical Laboratory Techniques by P. G. Ormandy (1st edition, Pergamon Press).
- Welding and Joining of Aerospace Materials edited by M. C. Chaturvedi (1st edition, Woodhead Publishing).
産業技術