



A-TIG溶接とFB-TIG溶接の違い:フラックス塗布位置による溶け込み向上メカニズムの比較
タングステンイナートガス(TIG)溶接は、非消耗タングステン電極と工作物の間に電気アークを構成する、アークベースの人気溶接プロセスです。溶加材の使用有無にかかわらず、金属部品を効率的かつ永久的に接合する信頼性の高い経済的プロセスです。健全な接合生成能力に加え、見事な溶接ビード外観により、構造から航空宇宙分野まで幅広い用途で圧倒的に受け入れられています。多くの利点がある一方で、最大達成可能溶け込み深さによって制限されます。最適パラメータセットとすべての好条件を用いても、単パスで最大3.5mm程度の溶け込みに留まります。したがって、厚物部品接合にはエッジ準備と多層溶接が必要で、時間を要し総合生産性に影響します。
タングステンイナートガス(TIG)溶接のバリエーション
限定的な溶け込みが研究関心を喚起し、達成可能溶け込み深さを著しく改善するTIG溶接のバリエーションがいくつか登場しました。活性化タングステンイナートガス(A-TIG)溶接とフラックスボンドタングステンイナートガス(FB-TIG)溶接は、従来型TIG溶接の様々な特性を改善する適切な活性化フラックスを利用する2つのバリエーションです。これらのプロセスは、接合部品に活性化フラックス層を必須とするため、フラックスアシストTIG溶接とも呼ばれます。
活性化フラックスと金属表面への塗布
両プロセスとも、薄い層(厚さ通常50µm以下)の活性化フラックスを溶接前に母材表面に塗布します。活性化フラックスには、チタン酸化物(TiO₂)、シリカ(SiO₂)、クロム酸化物(Cr₂O₃)、炭酸マグネシウム(MgCO₃)、酸化マグネシウム(MgO)、二酸化マンガン(MnO₂)、酸化カルシウム(CaO)、酸化アルミニウム(Al₂O₃)、二酸化ジルコニウム(ZrO₂)等、多数の金属酸化物とハライドが含まれます。これらのフラックスの均質混合物を様々な割合で使用することもあります。
フラックスをアセトンで混合し、ペースト状溶液を作り、母材表面に手動(軟らかいブラシ使用)または自動(機械式システム使用)で塗布します。混合比は重要ではありません。アセトンは高揮発性のため、金属表面へのフラックス層塗布中もこの比率は一定に保たれないからです。しかし、フラックス被膜厚の均一性を維持することが、欠陥フリー溶接を得るための重要因子です。フラックス被膜塗布後、従来型TIG溶接とまったく同じ方法で溶接を実施します。すべてのプロセスパラメータは同一で、閉回路電圧がわずかに上昇する場合があります(通常この変化は無視できるレベル)。
活性化タングステンイナートガス(A-TIG)溶接
A-TIGとFB-TIGは前述の同じ原理に従いますが、母材への活性化フラックス塗布位置で異なります。活性化タングステンイナートガス(A-TIG)溶接では、フラックスを母材のフェイ面とその周辺に塗布します。通常、根隙間を挟んでフェイ面から各側約4mm幅までフラックスを塗布します。したがって、溶接中フラックスはアーク直下に位置します。A-TIG溶接用の母材上の典型的なフラックス層を模式的に示します。
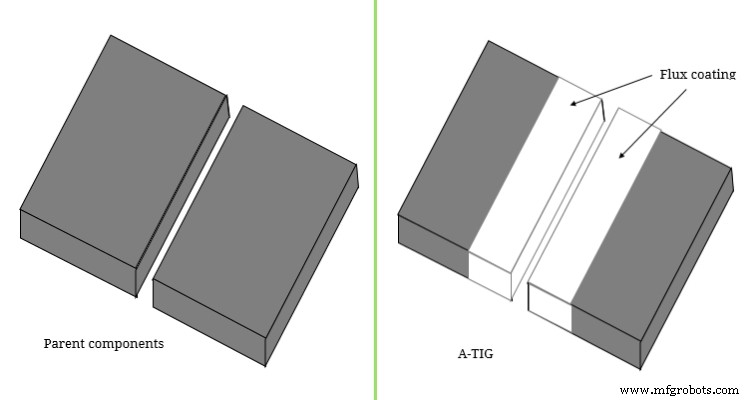
フラックスボンドタングステンイナートガス(FB-TIG)溶接
フラックスボンドタングステンイナートガス(FB-TIG)溶接では、フェイ面とその周辺にはフラックスを塗布せず、代わりに根隙間の後ろで母材の上面に、わずかな隙間を空けて塗布します。したがって、溶接中フラックスは電気アーク直下には位置しません。活性化フラックス、その金属表面への塗布方法、溶接手順はA-TIG溶接とまったく同一です。唯一の違いはフラックス塗布位置にあります。しかし、両者とも達成可能溶け込み深さに顕著な改善を示します。FB-TIG用の母材上の典型的なフラックス層を模式的に示します。
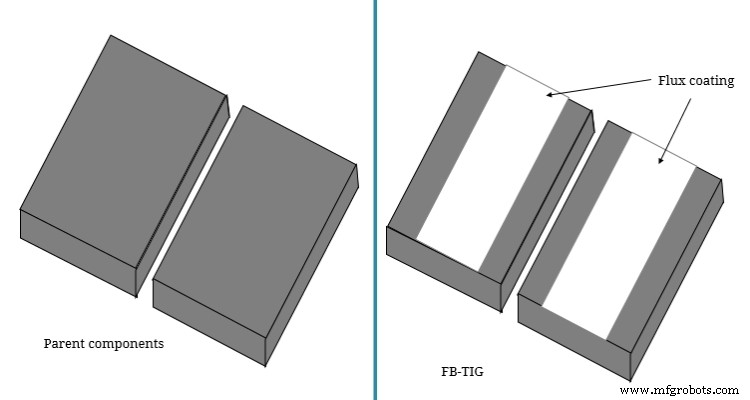
A-TIGとFB-TIGが従来型TIGに提供する利点
様々な調査により、このようなフラックス使用により、従来型TIG溶接に比べて多数の利点が得られることが明らかになっています。A-TIGとFB-TIGは同様の結果を提供するため、従来型と比較した際の利点も同一です。主な利点を以下に列挙します。
- 溶け込み深さの向上: 活性化フラックスの使用によりアーク収縮が生じ、アーク熱密度が増大します。多くの支持者は、マランゴニ効果の逆転がこの溶け込み増大の原因と主張しています。フラックスアシストTIG溶接では通常6〜9mmの溶け込みが得られますが、最適パラメータ使用で単パス11mmの深溶け込みも達成可能です。これは従来型TIG溶接プロセスの約3倍の溶け込み向上を示します。
- 狭い溶接ビード: アーク収縮は狭い溶接ビードももたらします。これにより、変形低減、熱影響部(HAZ)縮小等の間接的利点があります。HAZは溶接継手の弱点と見なされ、その冶金的特性がアーク加熱で著しく影響を受けるため、より狭いHAZは常に望ましいです。
参考文献
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
産業技術