



プロセスプランニング完全ガイド:手順、種類、メリット・デメリット
プロセスプランニングとは
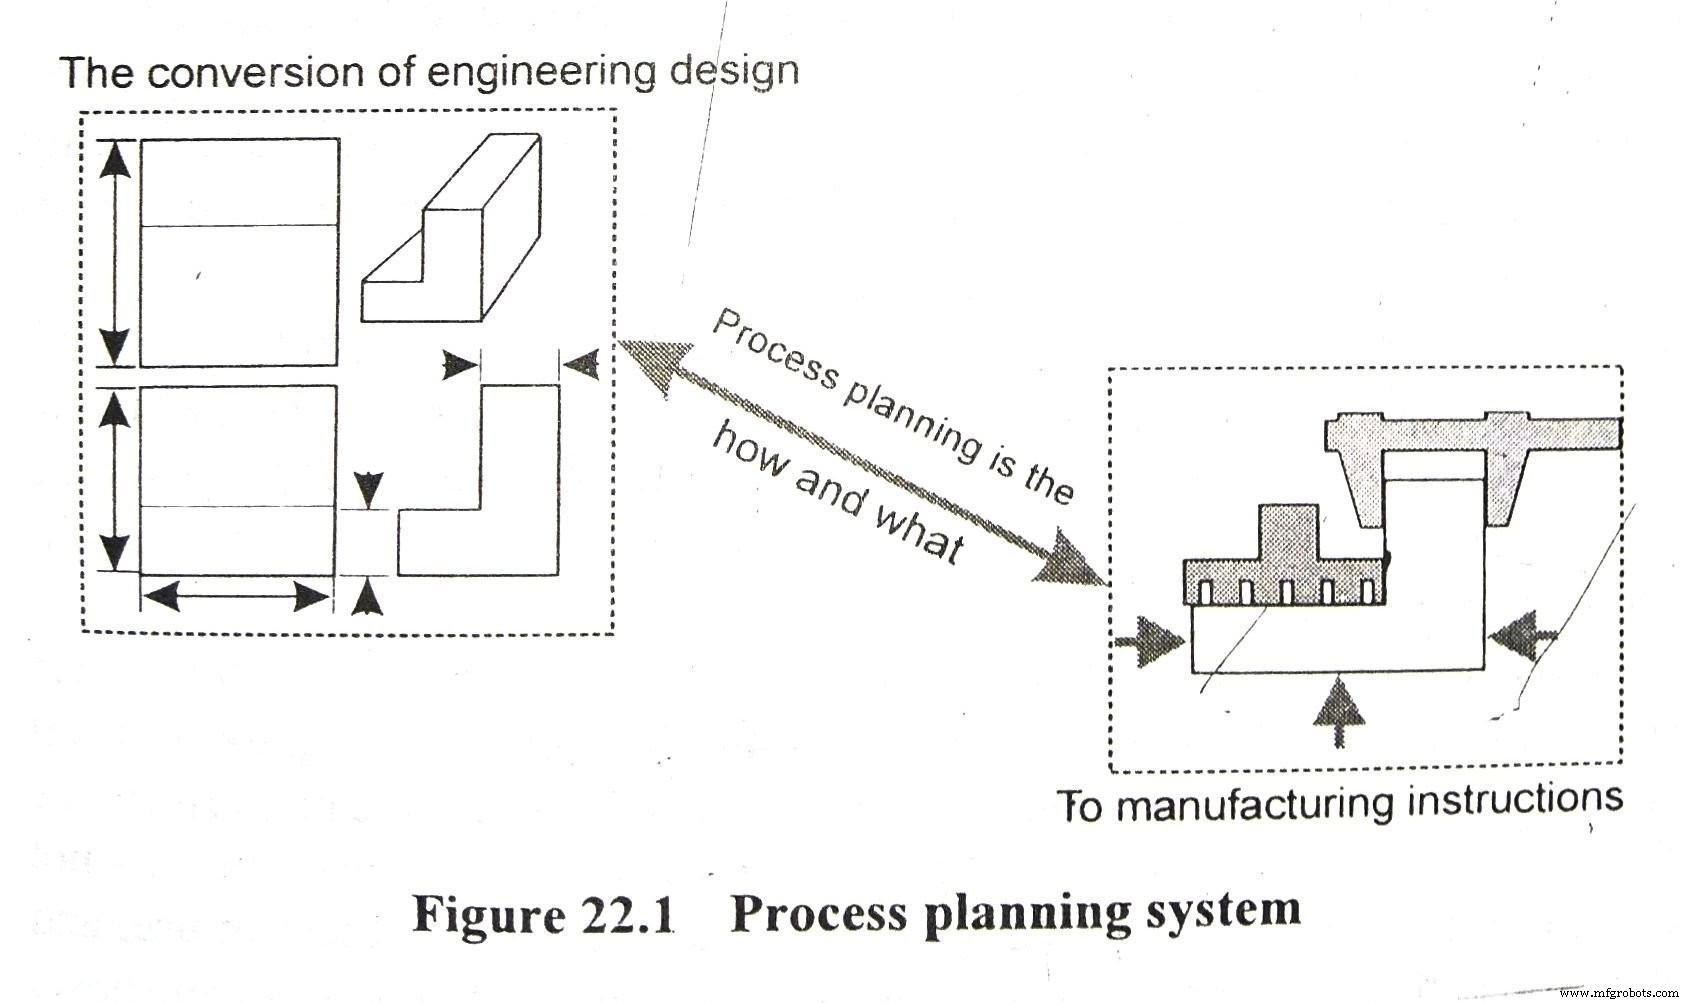
プロセスプランニングは、部品や製品の生産に必要な製造作業の詳細なリストを作成する手順です。製品設計と製品製造を結ぶリンクとなります。
プロセスプランニングは効率的な作業順序を確立し、適切な設備と工具を選定し、それらの操作を仕様書のすべての要求事項を満たすよう指定します。同時に、プロセスを最小コスト・最大生産性で実行できるようにします。
基本的にプロセスプランの生成には2つの方法があります:
- 手動プロセスプランニング
- コンピュータ支援プロセスプランニング(CAPP)
プロセスプランニングの要件
適切なプロセスプランは以下の要件を満たす必要があります:
- 製造対象ジョブの簡潔な説明で、その機能を明確かつ包括的に定義すること。
- 機能を規定する仕様と規格。
- 完全な仕様を備えたジョブの作業図面。
- ブランクの図面。
- 期間あたりの製造部品数、ユニットあたりのスペア部品数に関するデータ。
- 期間あたりの製造総部品数。
- 工作機械の仕様・能力データ、その他利用可能な設備、工場内の設備配置と負荷に関するデータ。
- 生産エンジニアリングと製造が組織・遂行される条件(新設・既存工場、工場内の利用可能設備、新規設備導入の可能性など)。
- 工場の立地。
- 工場を稼働させるための人的資源の可用性。
- 作業開始日と納期。
基本要件を理解した後、次はプロセスプランニングの手順です。
プロセスプランニングの手順
プロセスプランニングの目的は、部品製造に必要な最良のプロセスを決定・記述することです。以下の手順に従って目的を達成します:
- 部品の機能を理解する。
- 製造仕様と各種規格(精度、出力、効率など)を研究・批判的に分析する。
- 製品の年間生産量を把握する。
- 作業図面を研究・分析し、部品製造があらゆる面で実現可能か判断し、図面の誤りを発見・修正する。
- 製造すべき部品と購入すべき部品を、完全な識別と必要数量とともに決定する。
- 適切な品質・数量の原材料購入リストを作成し、形状・サイズ・特殊特性を記載する。
- ブランク入手のための最も経済的なプロセスを選定し、原価計算のために生産数量を決定する。
- 現在の生産約束、納期、生産数量、品質基準を考慮し、部品製造の最も経済的なプロセスを決定する。
- 各部品について特定プロセスでの最良の作業順序を決定する。
- 必要精度で作業を実行する工作機械を選定する。
- ジグ・治具・金型・ゲージなど、より高い生産率のために必要な付属品・設備を選定する。
- 設備と作業場をレイアウトし、機械負荷を計算し、プロセスに必要な修正を行う。
- 実際の生産でプロセスが実現された際に発見されたすべての誤り・欠点を修正するようプロセスを改訂する。
- 製造の各段階で正確かつ迅速に検査するための検査段階、検査手順、限界ゲージを決定する。
- 各作業の段取り時間と標準時間を決定し、支払い率を設定する。
- ジョブの成功的実行に必要な労働の種類を決定する。
- 製品の推定コストを算出し、販売市場で競争力があるか判断する。
プロセスプランニングは技術的変化を考慮してプロセスを簡素化する動的なものであり、プランナーは製造手順を分析する必要があります。上記手順のうち、さらなる説明が必要なものを以下に詳細に述べます。
製造仕様
製造仕様が記載される主要文書は詳細図面です。図面には以下が指定されます:
- 寸法と加工精度、適正幾何学形状からの許容偏差。
- 各面の調整精度と許容偏差。
- 熱処理対象箇所と必要な熱処理の種類。
- 表面品質。
- 必要な場合、指定表面仕上げを得るための加工方法。
- 防食被膜箇所とその種類・厚さ。7. 完成部品の寸法測定基準位置。8. 必要に応じた特殊検査手順(X線、水圧試験など)。
最後に、仕様は可能な限り加工プロセスと検査と調整されるべきです。必要であれば、プランニングを成功させるためにわずかな変更・修正を行うことがあります。
ブランクの決定
プロセスプランニングは実際にはブランクの選定から始まります。ブランクのサイズと仕様、完成部品の仕様は相互に関連し、加工・仕上げ作業の大まかな輪郭を決定します。
ブランクの精度(その製造方法に依存)と完成機械部品の仕様が、加工プロセスの大まかな輪郭と、荒加工・中仕上げ・仕上げへの細分化を決定します。
工作機械の選定
次のプロセスプランニング手順は工作機械の選定で、これは部品加工の方法・プロセスの選択によって大きく決まります。つまり、加工プロセスを支配する原理が工作機械選定の基礎となります。特定作業の工作機械選定に明確なルールを定めるのは困難ですが、以下の要因を考慮する必要があります:
- ワークのサイズ、形状、材質。
- 必要な精度と表面仕上げ。
- 必要生産量と工作機械の生産能力。
- 作業実行に十分な工作機械の動力かどうか。
- 作業が経済的かどうか。6. 工作機械の操作の容易さと利便性。
可用性チャート
可用性チャートは、工作機械をクラス別に整理したリスト(分類リスト)で、例:旋盤、タレット旋盤、自動盤など、それらの識別番号、モデル番号、設置場所、一般的状態、利用可能な工具、切削速度と送りなどを示します。新規工作機械の場合、切削速度と送りはカタログから入手します。この可用性チャートは、既存工場で新製品の工作機械を選定する際に必須です。
機械負荷チャート
どの機械がアイドルで、どの機械が負荷されているかを示します。プロセスプランナーはそれに基づいて加工作業に使用する特定の工作機械を選定します。プロセスプランナーは生産プランナーほど機械負荷チャートを気にしません。
能力チャート
能力チャートは、工作機械が仕事をこなす能力を示すチャートと定義できます。定格能力のどの程度を満足に発揮できるかを示します。工作機械も他の機械と同様、購入時の状態を維持することはなく、摩耗により長期的には精度を失います。機械の現在の状態を示す能力チャートは、プロセスプランナーが適切な機械を選択するための指針となります。
作業順序の計画
最良の作業順序を決定することは、プランニングプロセスの重要なステップの一つであり、生産向けに設計された製品の実現においても重要です。製品コストと製品品質の両方が作業順序と密接に関連しています。異なる作業順序では、異なる作業時間、作業センターへの異なる輸送時間、異なる位置決め・クランプ面による異なる工具が必要になります。
新しい工場を製品向けに建設する場合、プロセスプランナーは目的に最適な作業順序を決定する上でより多くの自由度があります。既存工場の場合、新製品の作業順序は利用可能な設備とその負荷状況に基づいて決定されます。後者の場合、プロセスプランナーには以下の情報が提供される必要があります:
- 利用可能な機械のリスト。
- 利用可能な汎用工具のリスト。
- 設備の能力。
- 機械負荷チャート。
- 標準データ。
いずれにせよ、最適作業順序の計画において守るべき基本原則があります:
- まず基準面を慎重に選定する。基準選定は以降すべての加工作業と検査に影響する。未加工のままの面は最初の加工作業でのみ最初のセットアップ基準面として選定可能。以降の作業では加工済み面のみがセットアップ基準面となり得る。
- 加工してもワークの剛性を著しく低下させない面を順序の早い段階で加工する。
- 内部加工を外部加工に先立って行う。これは常に守るべきルールではない。内部加工を早期に行う主な理由は、内部面が材料搬送と後続プロセスで損傷しにくく、その面がワーク保持のより良い手段となり、内外径の同心度確保に役立つため。
- 作業順序は最大肉厚の除去から始める。厚い層を重切削で除去すると、原材料(通常鋳造品や鍛造品)の内部欠陥が軽切削より容易に露見する。ワークも内部応力から解放され、後続作業での歪みの危険が排除される。重切削に伴う大きな切削・クランプ力は、同一ワークの別部分の仕上げ面精度に影響し、荒加工用機械が必要となる。さらに、粗い仕上げを伴う重切削は、精密仕上げより高速で、安価な作業者で可能。
- 上記のように欠陥露見により不合格品増加が予想される作業は、機械加工順序のできるだけ早い段階で実施する。欠陥材料上で作業していることを、二次プロセスへの最小投資でいち早く発見するのは常に有利。
- 仕上げ作業は作業順序の最後に行い、仕上げ面の損傷、寸法・他面との調整変更の危険を減らす。
- 荒加工と仕上げ加工は別々の機械で行い、仕上げ用機械の精度が荒加工の重負荷で乱されないようにする。
- 検査段階を導入する:(a) 荒加工後、(b) 他工場・部門での作業前、(c) 手間のかかる重要作業前(例:基準面準備前)と後、(d) 最終加工作業後。
- 機械加工順序を熱処理作業と調整する。熱処理は機械部品製造で極めて重要。熱処理後のワーク変形は、後続作業の加工代増加を必要とし、幾何形状の必要な補正を加工で行う。
- 材料搬送は、原材料、工程品、完成品、梱包材、スクラップ処分などの移動に適用されるため、あらゆる生産活動の必須要件。したがって作業順序と材料搬送は密接にリンク。これはコスト削減の有望な領域で、製造コストの大きな部分を占める。したがって現代的傾向は、実行可能な場所では搬送システムを機械化すること。
- 倉庫内および工程内での材料待ち時間は、関連するさまざまなコストパラメータを伴うため可能な限り避ける。したがって可能な限り使用点に隣接配置し、最小コストで済むようにする。
作業順序は固定的ではなく、製品ごと、同一製品内でも変動します。常に改善の余地があり、より良い方法の開発、生産性向上、コスト削減のために継続的に見直すべきです。
プロセスプランニングシート
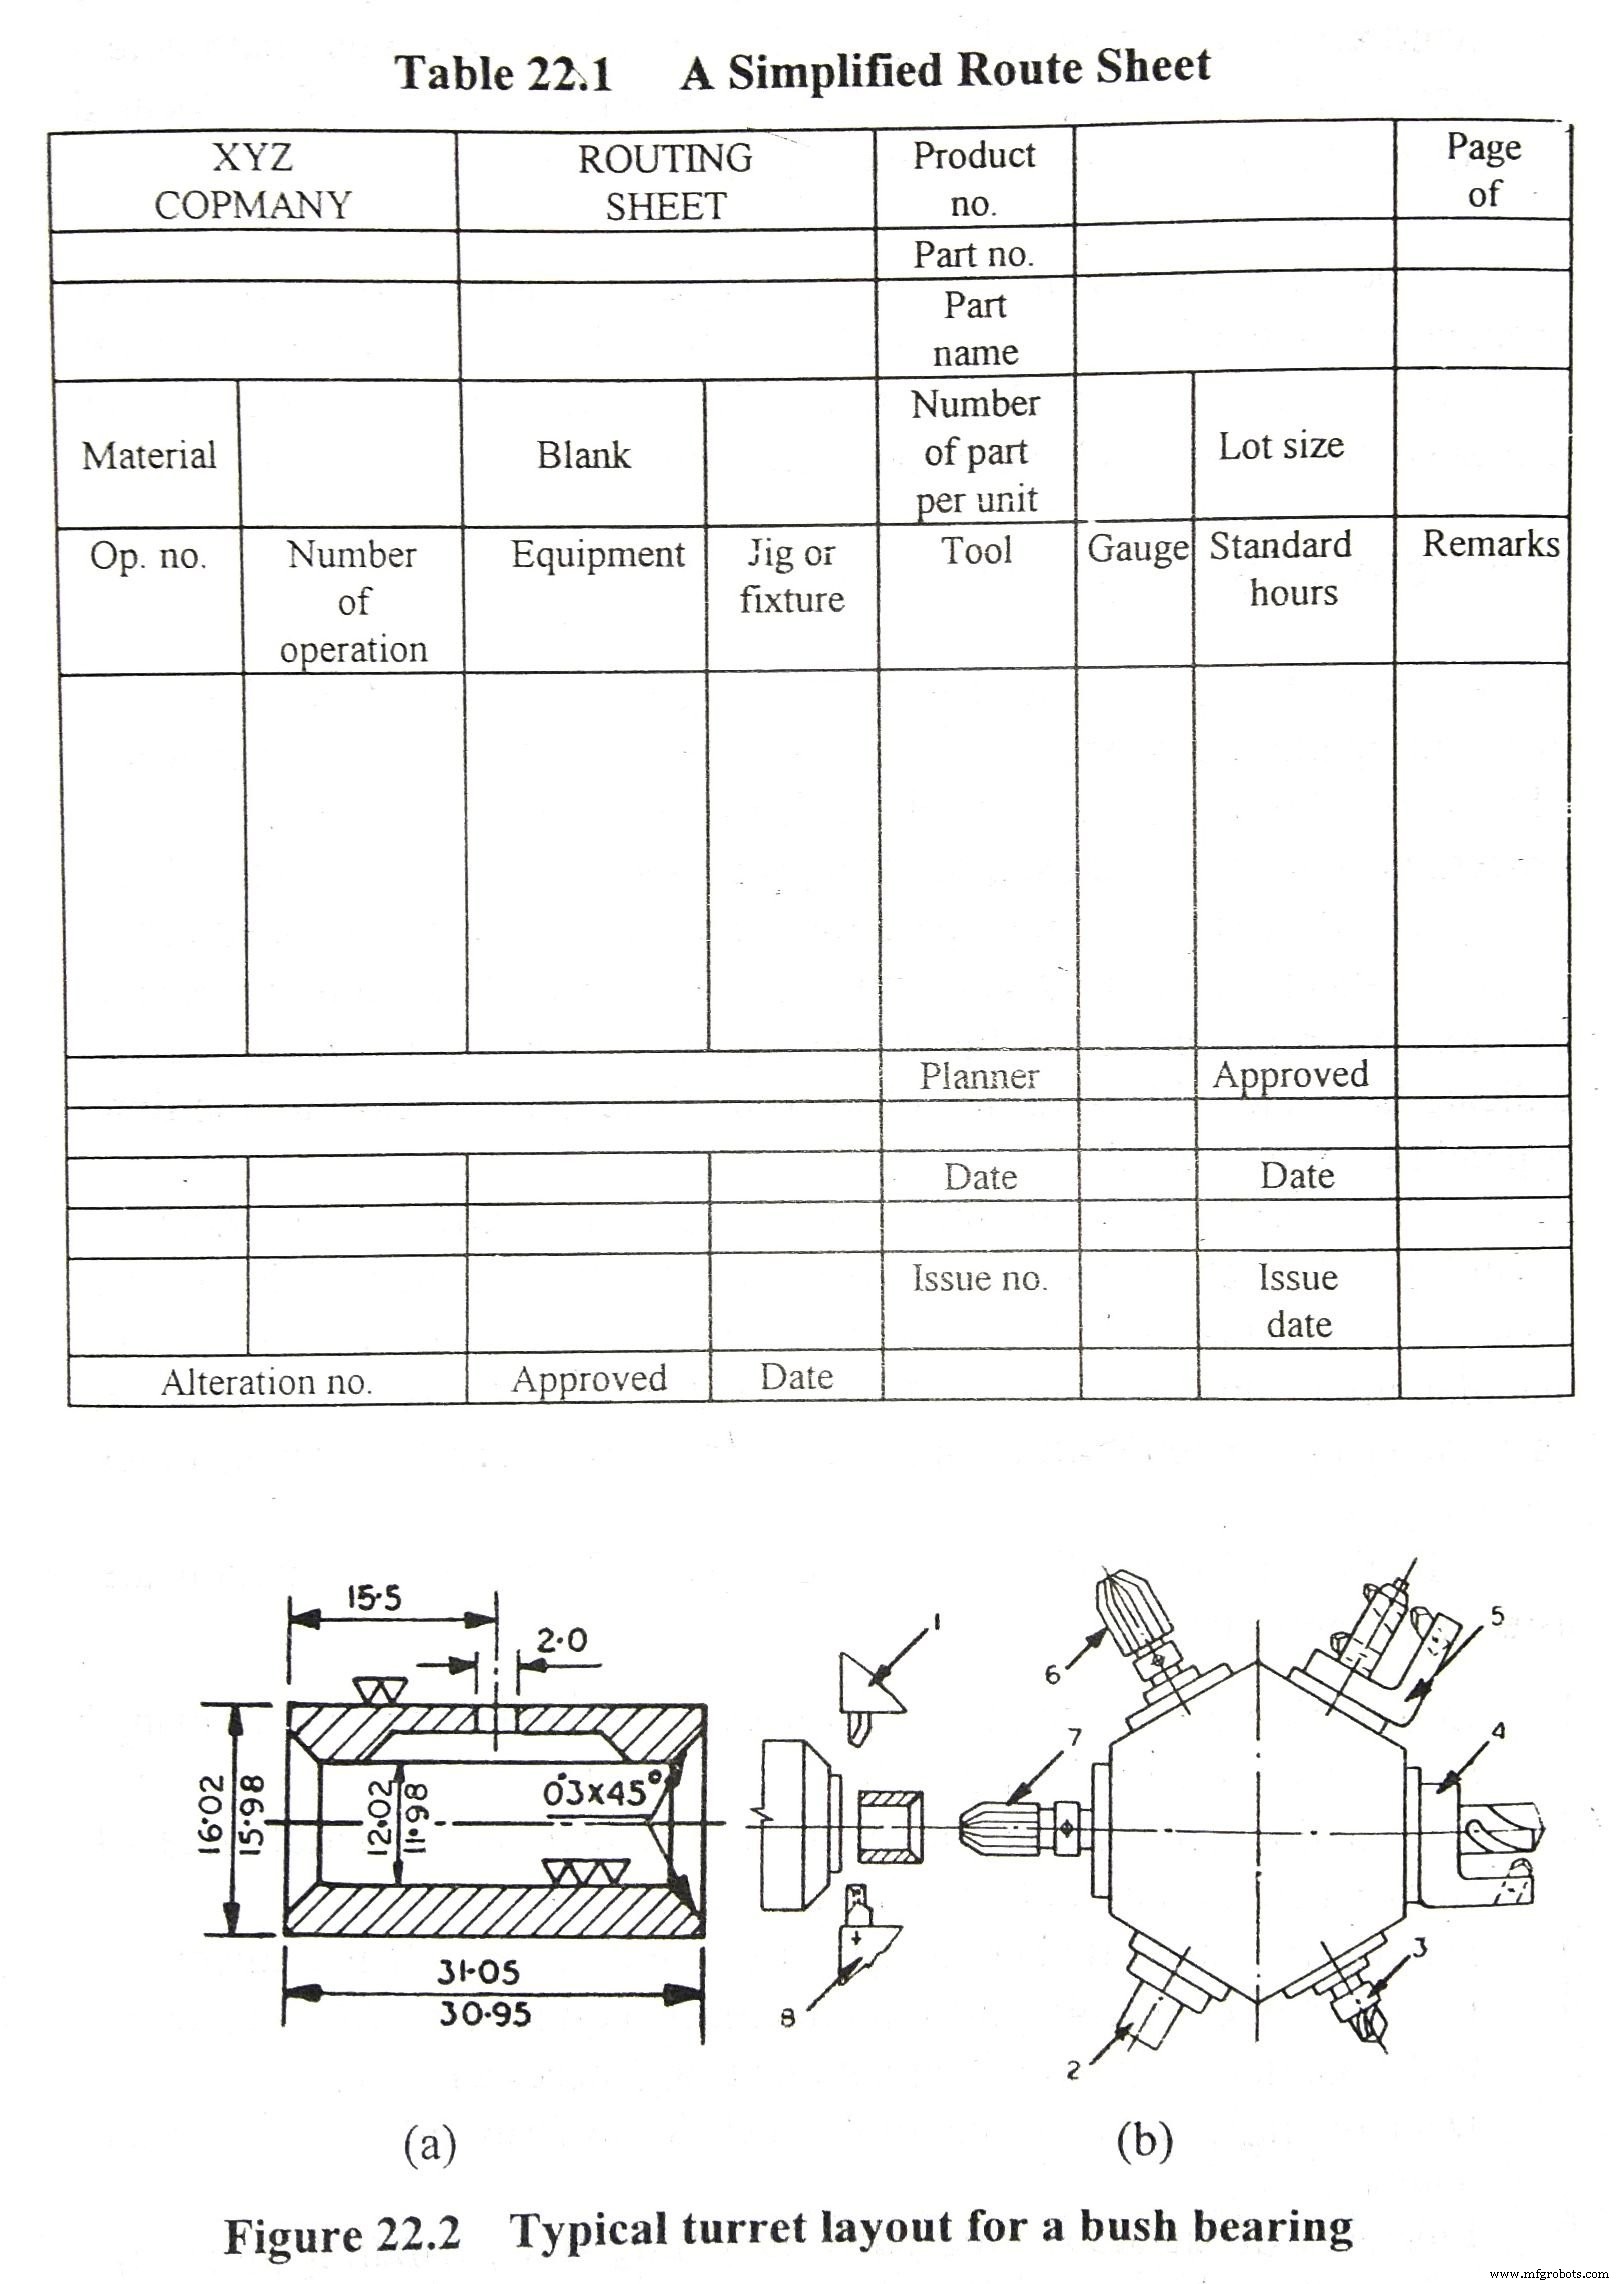
プロセスプランニングシートは、部品製造に必要なさまざまな作業に関するすべての情報を表形式で記録した詳細記録です。分析シート、指示書、作業シート、プロセス設計シートとも呼ばれます。表22.1にプロセスシートの例を示します。
プロセスシートに示される作業とその要素の記述は、何をなぜ行うかについて極めて簡潔かつ包括的な情報を与えるべきです。データは、いかに、何でジョブを実行するかを明確に示し、可能であれば必要時間も示すべきです。
このようなシートの形式は生産条件によって異なります。プロセスシートの性質は主に生産規模と製造製品の重要度に依存します。さらに、すでに稼働している製造コンセプトと、新工場を設計する組織では異なるタイプのシートが使用されます。
しかし大多数のケースでは、プロセスシートに以下の情報が記載されます:
- ワークに関する情報:名称、図面、可能なら機能。
- ブランクに関する情報:材質、ブランクとして使用時のストックサイズ、特性など。
- 作業とその要素の説明と番号。
- 製造設備に関する情報:機械付属品、工具、補助設備など。
- ジグ・治具・工具に関するデータ:説明、サイズ、コード番号。
- 標準時間の要素:段取り時間、ハンドリング時間、加工時間など。
- 各作業の作業者職能評価。
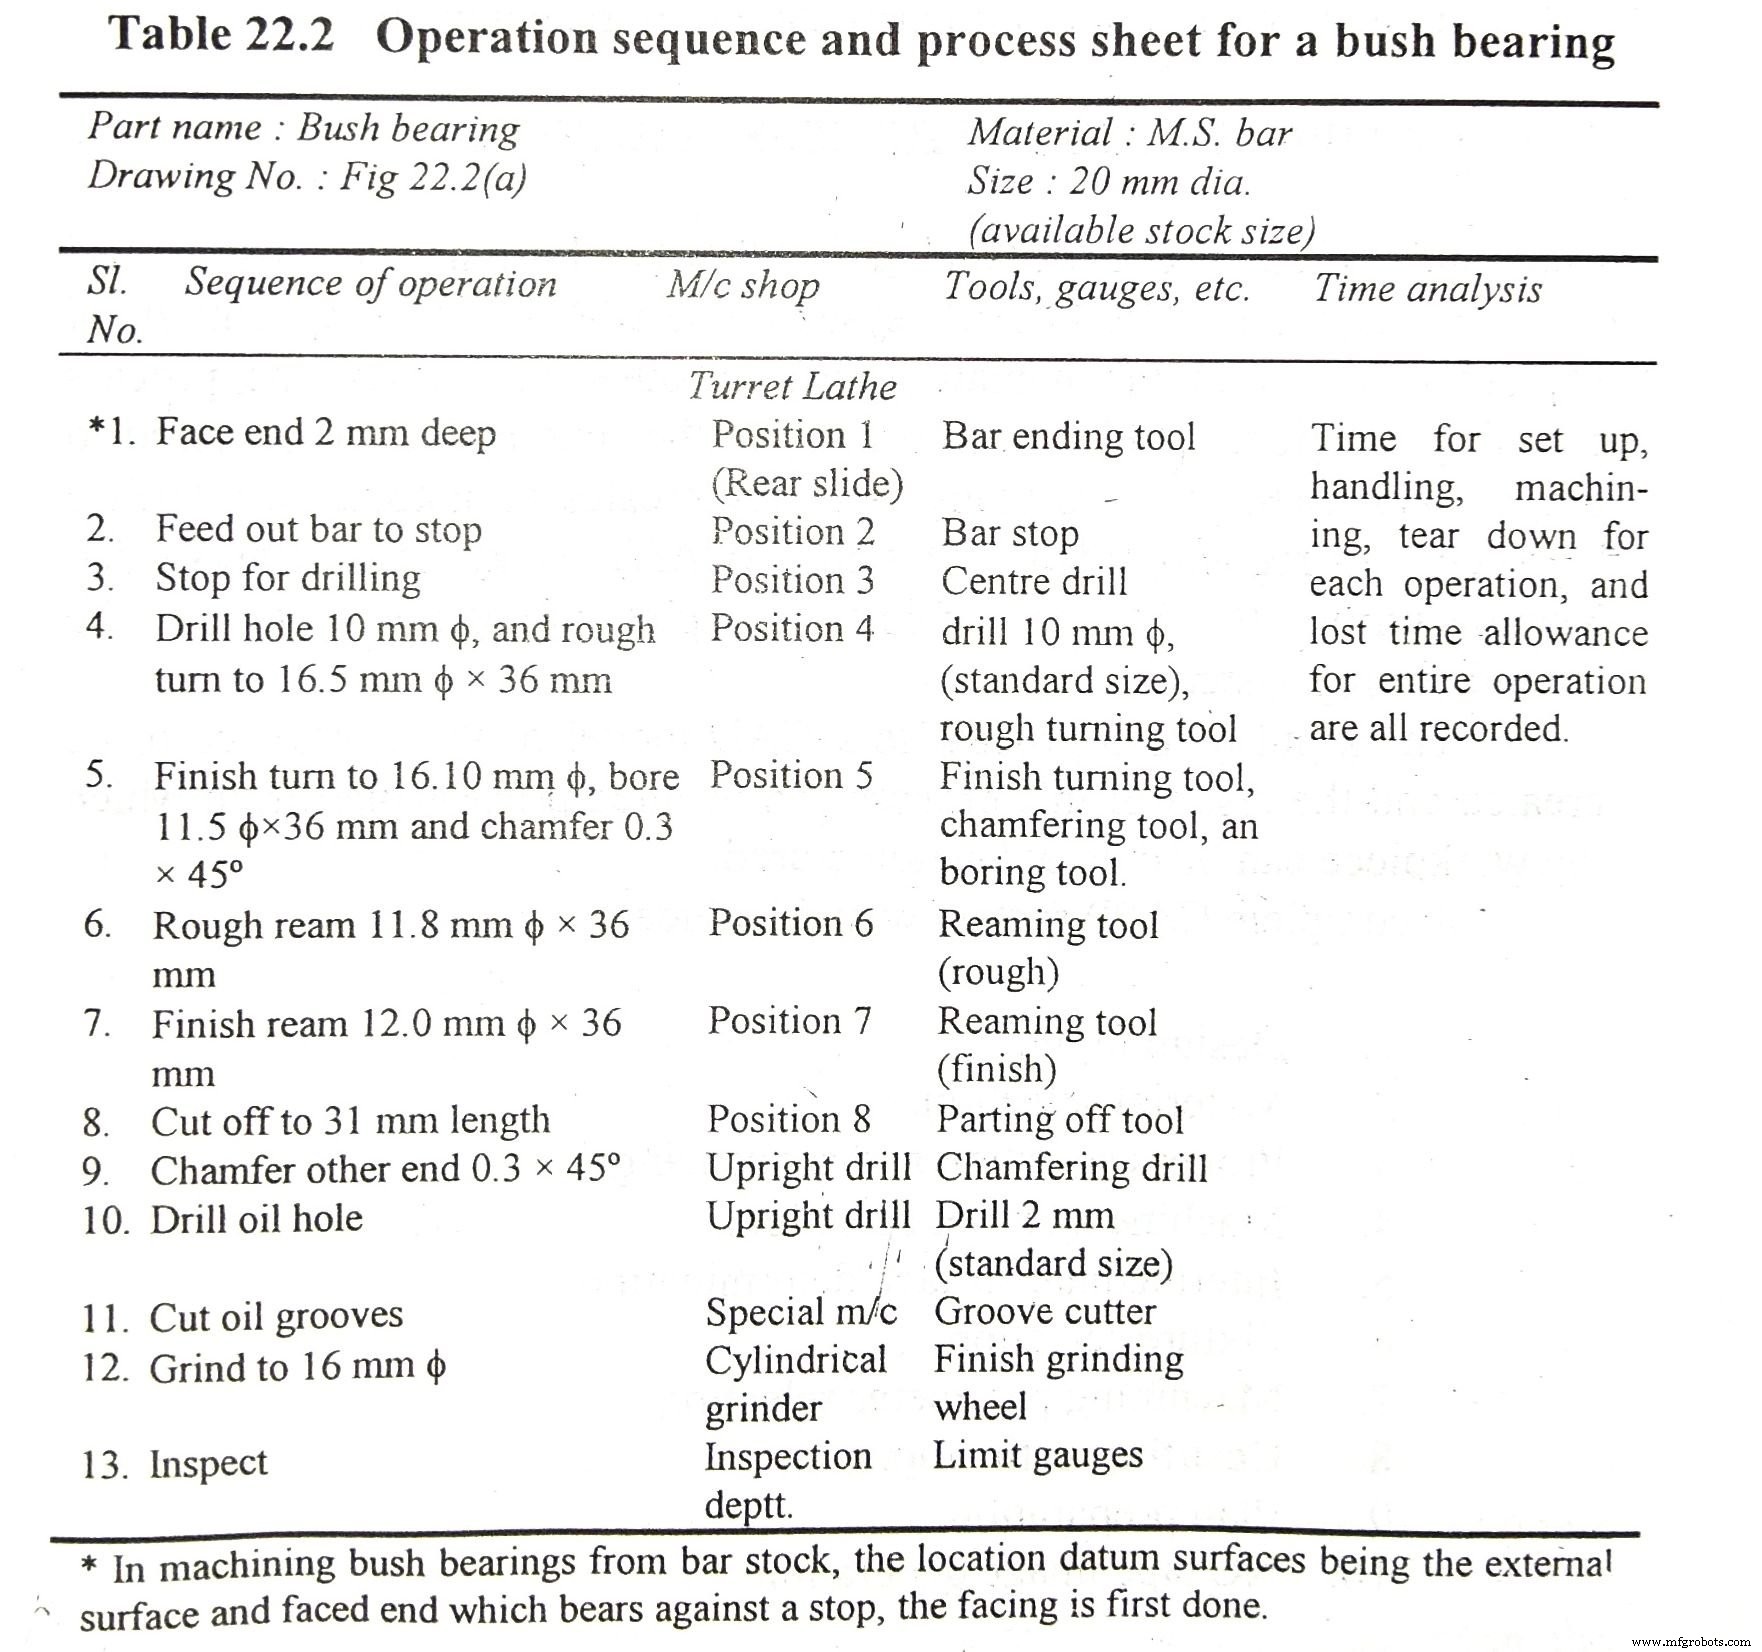
加工作業の製造プロセスを計画する際、図22.2のように各作業の作業スケッチが頻繁に描かれます。加工対象面と要求公差を示します。
作業順序の例
手動プロセスプランニングのデメリット
手動プロセスプランニング(MPP)には多くのデメリットがあります:
- MPPは主観的になりがち。
- プロセスプランの品質はプランナーのスキルと経験に直接依存。
- プロセス変更の組み込みが極めて困難。
- 技術的変化やロットサイズ変更でプロセスプラン変更が必要。MPPは対応が遅い。
- プロセスプランが一貫性があり最適化されているかチェックするのが困難。最適化されていないと過剰な工具・材料要件を指定することになる。
- 膨大な社内文書から類似部品のプロセスプランを手動で検索するのは骨が折れる。
コンピュータ支援プロセスプランニング(CAPP)
コンピュータ支援プロセスプランニング(CAPP)は、統合CAD/CAMシステムへの最も重要なリンクとなっています。CAPPは、人間のプロセスプランナーがプロセスプランニング機能を実行するのをコンピュータで支援するものです。CAPPは一貫性のあるプロセスプラン作成に必要な時間と労力を削減するだけでなく、CAD(コンピュータ支援設計)とCAM(コンピュータ支援製造)の間の自動化されたインターフェースを構築し、製造システム内での完全な統合を実現します。
このプロセスの入力は作成対象ワークのCADモデルで、出力はワークを作成・製造するための詳細なプロセスプランです。
完全なCAPPシステムには以下が含まれます:
- 設計入力
- 材料選定
- プロセス選定と順序決定
- 機械・工具選定
- 中間面決定
- 治具選定
- 加工パラメータ選定
- コスト/時間見積もり
- プラン作成
- NCテープイメージ生成
自動プロセスプランニングへの2つの基本アプローチ:
- バリアント型
- ジェネラティブ型
1. バリアント型
バリアント型:
バリアントプロセスプランニングは、コンポーネント(部品)間の類似性を探り、データベースを検索してコンポーネントが属する部品ファミリの標準プロセスプランを取得します。そのプランを取得・修正して新しい部品に適したプランを作成します。
バリアントアプローチでは、プロセスプランは2つの運用段階で生成されます:
- 準備段階
- 生産段階
準備段階
準備段階では、既存コンポーネントをコード化・分類・部品ファミリにグループ化します。分類とコード化は部品間の類似性を特定する比較的容易な方法を提供します。類似部品をクラスタリングして部品ファミリを形成します。
さまざまなコード化スキームが確立されています。MICLASS、DCLASS、OPITZ、CODEなどが分類スキームの例です。部品ファミリ形成後、各ファミリに標準プランが割り当てられます。標準プランは、部品を作るための共通プロセスセットを表す一連の加工プロセスで構成されます。
生産段階
生産段階では、着手コンポーネントをその幾何学的特徴または加工要件に基づいてコード化します。準備段階と同じコード化スキームが使用されます。結果として得られたコードに基づいて、部品が部品ファミリに割り当てられます。
コード化システムが効率的に活用されていれば、部品はそのファミリに属する他の部品と類似しているはずです。データベースから取得した標準プラン(新しい部品が属する部品ファミリのもの)を修正することで、新しい部品のプロセスプランを得られます。
2. ジェネラティブ型
ジェネラティブ型:
ジェネラティブCAPP(GCAPP)は、新しいコンポーネント(部品)のプロセスプランを作成するために製造情報を合成します。意思決定ロジックと最適化手法がシステム自体にエンコードされており、プロセスプランニングにおける人間の介入を最小限またはゼロにします。
ジェネラティブシステムは、エンジニアリング図面またはCADファイルから完全なプロセスプランを生成します。
GCAPPシステムの3つの領域:
- CADファイルによるコンポーネント定義。 部品特徴と部品仕様を含む。
- プロセスプランナーの知識の特定・取得・表現。 プロセス選定、順序決定などについてプランナーが決定した理由付けを考慮。
- プランナーのロジックとの互換性。
GCAPPでは設計仕様がシステムに入力されます。意思決定ロジックはストック材料と部品の加工特徴を認識し、さらに最適な作業順序と最適な治具タイプ・位置を決定します。
ジェネラティブCAPPのデメリット
GCAPPシステムでは以下のデメリットが観察されます:
- 現時点では利用が限定的。必要な情報(公差など)が通常CADモデルに含まれていない。
- 投入されるすべての異なるタイプの部品を処理できるようにするには、大量の知識をシステムに追加する必要がある。
- アルゴリズムの高度な複雑さと膨大な計算労力のため、一部システムは特定幾何形状のプラン開発に特化。ごく少数のシステムは部品の製造可能性をチェックし、必要なら設計変更を提案するまで至っている。
以上、プロセスプランニングの手順、定義、種類、活動順序、各タイプのメリット・デメリットについて学びました。この記事を友人と共有し、コメントでフィードバックをお寄せください。
産業技術
- 製造プロセスの4つのコアタイプを探る
- 成形プロセスの理解:種類、用途、メリット
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 機械加工の極意:一貫した高品質部品のための主要ステップ
- PCB実装プロセス完全ガイド:精度と品質を実現するステップバイステップ手順
- ソフトウェアテスト技法:種類、メリット、デメリット
- 仮想マシンを徹底解説:種類、アーキテクチャ、主要なメリット
- 組み込みシステム設計:手順、原則、実世界での応用
- 浸炭焼入れ(カーバライジング)とは:定義、種類、プロセス、鋼材表面硬化のメカニズム
- 金属鋳造の基礎:定義、種類、プロセス