



機械造型:種類・プロセス・メリットを徹底解説(図解付き)
この記事では、量産鋳造に不可欠な機械造型について、定義・手造型との比較・砂締め方式別・パターン引抜き方式別の分類・各機械の原理・メリット・限界・頻出MCQまで体系的にまとめました。
機械造型とは
複数の連結部品で構成され、力と運動を伝達・変換して砂型製作を補助する装置を「造型機」と呼び、これを用いた量産プロセスを機械造型と定義します。
機械造型 vs 手造型
- 手造型:少量生産に経済的。低速・高度な熟練必要。
- 機械造型:大量反復生産に最適。手造型より時間・労力・コスト削減。寸法精度高く、鋳物重量軽減・材料節約。単位面積当たり生産性向上。作業者に専門技能不要。
造型機の分類
造型機は「砂締め方式」と「パターン引抜き方式」の2軸で分類されます。パターンは金属・プラスチック等でパターンプレートに固定されます。
【砂締め方式別】
1. スクイーザー機(圧搾式)
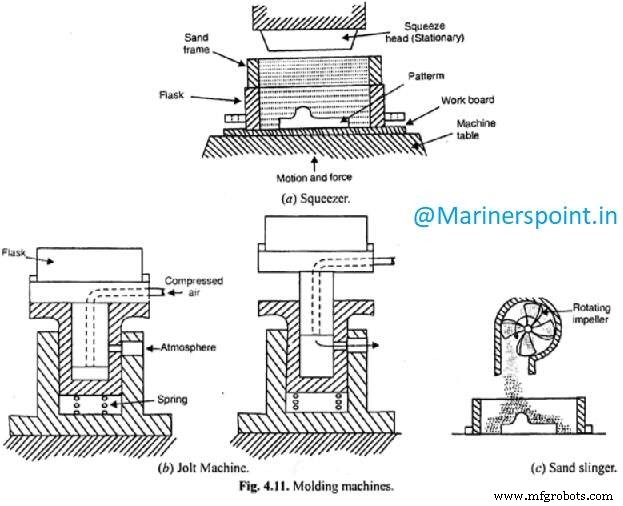
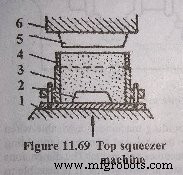
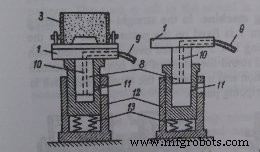
フラスコ内の砂をテーブルと上部スクイーズボードで空圧・油圧圧搾し所定密度に。トップスクイーザー(テーブル上昇で圧搾)とボトムスクイーザー(スクイーズヘッド固定でテーブル上昇)がある。欠点:圧力面から深さ方向に密度低下、パーティング面・パターン周りが最も疎。型深さ150 mmまでに限定される。
2. ジョルト機(衝撃式)
フラスコ載せたテーブルを30~80 mm上下動(ジョルティング)し、慣性力で砂を締固め。パーティング面・パターン周りが最も硬く、上面が疎くなるため後で手締め必要。水平面主体の型に適する。
3. ジョルト・スクイーザー機(複合式)
ジョルトでパターン面密度確保後、スクイーズで全層均一密度化。高圧タイプなら最大硬度・均一締め可能。
4. サンドスリンガー(砂投射式)
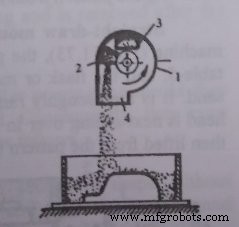
高速回転インペラ(500~2000 kg/min)で砂を高速投射、衝撃エネルギーで締固め。砂速度制御で硬度調整可能。中~大型型に最適。
【パターン引抜き方式別】
1. ストレートドロー機
パターンを上方に真直ぐ引き抜く。ストライピングピンでフラスコを持ち上げ分離。
2. ストリッピングプレート機
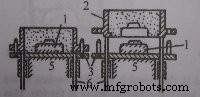
パターンとフラスコの間にパターン形状の窪みを持つストリッピングプレートを挟み、パターンを下方へ引き抜く際に型を支持。複雑形状に有利。
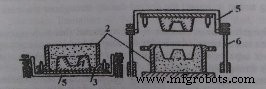
3. ターンオーバー機
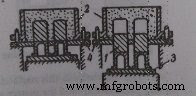
大型・高型で破損しやすい突起部がある場合に使用。フラスコごと作業台ごと180°回転し、ピンでテーブル・パターンを型から持ち上げ分離。
機械造型のメリット
- 大量生産に最適
- 作業者疲労・手間削減でコスト効率良好
- 半熟練工で対応可能(手造型は熟練必須)
- 高生産率・高型品質・低欠陥
機械造型の限界
- 大型・複雑形状には不向き
- 多品種少量では設備投資回収困難
- 特殊造型手順への柔軟性に欠ける
頻出MCQ(過去問対策)
- 型箱内の砂を締める機械は? → B. サンドスリンガー(高速回転ブレードで砂を投射・締固め)
- サンドスリンガーで砂密度を決めるのは? → A. 慣性(砂の慣性力が型内全域に均一作用)
- 浅いパターンに適す機械は? → C. スクイーズ機(圧力分布が浅型に適する)
- 動力造型機の動力源として使われないのは? → D. 砂の慣性(圧縮空気・油圧・電磁石が動力源)
- スクイーズ機では型端部も硬く締まるか? → A. True(現代機は型端部も硬化保証)
- 機械造型が向く鋳物サイズは? → A. 小型鋳物
- 永久型鋳造での湯注ぎは? → B. 重力注湯
- ゲート・ライザー等をマッチプレートに一体化できるのは? → A. 機械造型
結論
機械造型は大量・反復生産で時間・労力・コストを大幅削減する鍵技術です。スクイーザー・ジョルト・複合・スリンガー、引抜き方式各種の特性を理解し、製品形状・ロットに最適な機種選定が重要です。ご質問・ご意見はコメント欄へどうぞ。
産業技術
- 旋盤作業の種類と用途:旋削・ねじ切り・キー溝・成形加工まで
- 旋削加工(ターニング)完全解説:定義、種類、主要操作、切削条件
- スロッティングマシン(形削り盤)完全解説:定義、部品、種類、仕組み
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- ドリル盤(ボール盤)完全ガイド:定義、構成部品、種類、使い方
- 研削盤(グラインダー)とは:定義、種類、用途を徹底解説
- CNC工作機械完全ガイド:種類、プログラミング、用途を徹底解説
- 放電加工機(EDM):種類、メリット、デメリット解説
- フライス盤の理解:定義、プロセス、種類
- ドリリングマシン完全解説:定義、種類、操作方法
- CNC操作実践:ハースミルのセットアップと制御