



グリーンサンド鋳造:プロセス・メリット・デメリット・工法を完全解説
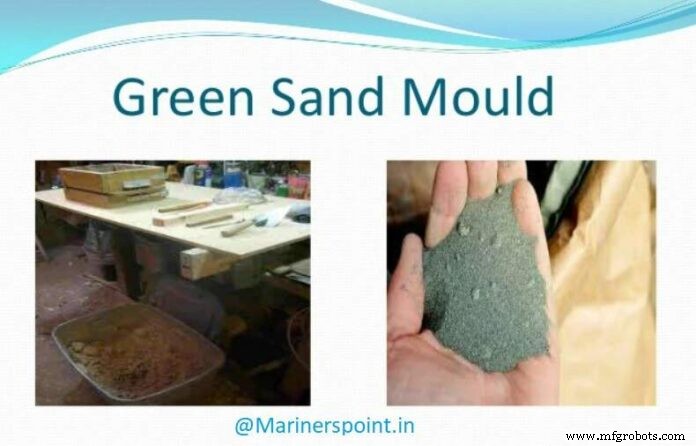
この記事では、鋳造現場で最も一般的なグリーンサンド鋳造(湿式砂型鋳造)について、定義・砂配合・型製作手順・長所短所・代表的な3工法(オープンサンド法・ベデッドイン法・ターンオーバー法)を図解付きで詳しく解説します。
グリーンサンド型とは
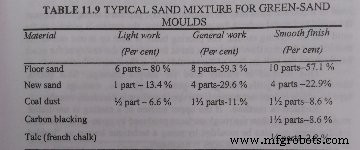
グリーンサンド型は、天然鋳造砂または珪砂・ベントナイト(粘土)・水を所定配合で混練したものを用います。代表的な配合例を以下の表に示します(図参照)。
グリーンサンド型の製作手順
砂は使用前に適切なテンパー(含水率・締まり具合)に調整します。乾きすぎなら水を、湿りすぎなら乾燥砂を足します。確認は握って離し、二つに割ったとき断面が形状保持し、エッジがシャープであればOKです。
溶湯と接する型面が最も重要です。鋳肌をきれいにし、砂焼けを防ぐため、パターン周りに面砂(フェイシングサンド)を敷きます。鉄鋳物用面砂には微粉シーコール(瀝青質炭)を旧砂10体積対1体積で配合し、新砂でバインダー力を補強します。シーコールは砂融着防止、新砂は液体金属による砂剥離防止に効きます。
さらに、グラファイト・コーク・木炭・ガスカーボン・プルンバゴ・黒鉛・シリカ・マイカ・タルク等の耐火コート(ブラッキング=炭素系、ミネラルコート=鉱物系)を湿式(粘土・ゴム糊等で接着)または乾式(粉末散布)で塗布し、鋳肌を滑らかにします。
グリーンサンド鋳造のメリット
- 型製作コストが最も安い。
- 乾燥工程がないため歪みが少ない。
- フラスコ(鋳型枠)を短時間で再利用可能。
- パーティングライン付近の寸法精度が良好。
- 他工法に比べホットティア(熱割れ)リスクが低い。
グリーンサンド鋳造のデメリット
- 砂質管理がドライサンドより厳しい。
- 大型鋳物では浸食(エロージョン)が発生しやすい。
- 鋳物重量増大に伴い鋳肌が悪化する。
- 鋳物重量増大に伴い寸法精度が低下する。
グリーンサンド鋳造の主な工法
1. オープンサンド法(床型法)
最も簡易で、ソリッドパターン向き。床面または床上砂床に直接型を造り、フラスコ不要、型上面は開放。砂床を平らに均し、パターンを押し付けて空洞形成。湯口・オーバーフロー溝を切る。金属ヘッド圧がないため軽い締固めで済む。平板・枠・格子・ウェイト等、上面粗くてよい簡易鋳物に適する。
2. ベデッドイン法(埋込法)
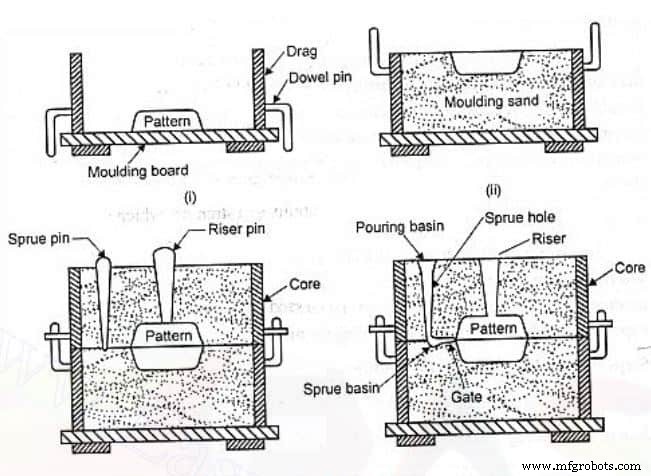
上面が平坦でない、またはオープンサンドより平滑な上面が必要なソリッドパターンに適用。パターンを床砂またはドラッグ砂に押し込み(ベッド)、慎重に締固め。ソフトスポットがあれば補砂・再締固め。ジョイント面を整えパーティング砂を振り、コープを載せて締固め、ランナー・ライザー切削後コープを外し、パターンを引き抜き、両型面を仕上げてコープを戻し完成。
3. ターンオーバー法(裏返し法)
スプリットパターン・ソリッドパターン両方に最適で最も汎用。パターン半分をモールディングボードの平面に置き、ドラッグを締固め後180°回転。もう半分のパターンとコープをセットし締固め。コープを外し、両パターンを別々にラッピング・引き抜き、コープをドラッグに戻して組み立て完了。
以上、グリーンサンド鋳造の基礎から実践工法までを解説しました。ご感想・ご質問はコメント欄へお寄せください。
産業技術