



溶接プロセス完全解説:種類、技術、実践的応用
この記事では、溶接とは何か、10種類の異なる溶接プロセスとそれらの働き、利点、欠点、用途などについて学びます。
また、この記事のPDFファイルを最後にダウンロードできます。
溶接とは
溶接は、2つの金属片をそれらの融点まで加熱して1つのピースに接合する永久接合プロセスです。加熱プロセス中にフィラー金属と呼ばれる追加の金属も添加され、2つのピースの結合を助けます。
一般的に、同種(または異種)の2つの金属片を、金属を融合させるのに十分な高温まで加圧の有無にかかわらず、フィラー材の有無にかかわらず接合するプロセスです。
溶接機
溶接機は、熱を発生させフィラー金属を適用するために使用されます。フィラー金属は電極自体から(または)フィラー材料によって接合部を形成するために供給されます。発生する熱の温度は6000℃〜7000℃のオーダーです。では、さまざまな種類の溶接プロセスとは何か、そしてそれらが産業でどのように使用されるかを議論しましょう。
関連記事:
- TIG溶接とMIG溶接:TIGとMIG溶接の違い
- 水中溶接の仕組みと水中溶接の種類
溶接プロセスの種類
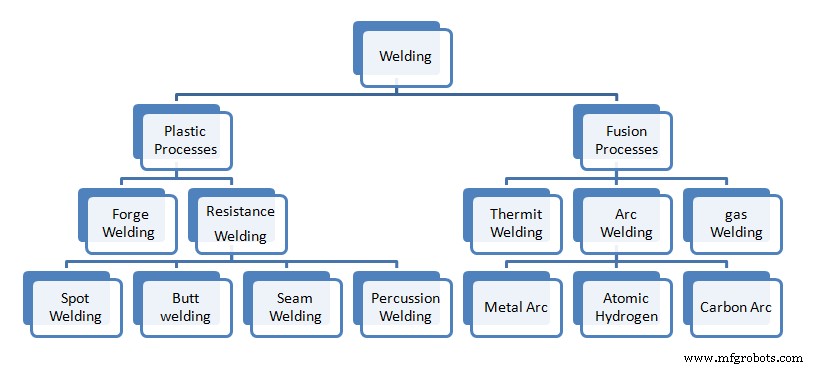
熱発生方法に従った溶接プロセスの種類は以下の通りです:
- MIG溶接
- 棒溶接(スティック溶接)
- TIG溶接
- プラズマアーク溶接
- 電子ビーム溶接
- レーザービーム溶接
- ガス溶接
- フラックスコアードアーク溶接
- 原子水素溶接
- エレクトロスラグ溶接
1. MIG溶接
MIG溶接は金属不活性ガス溶接を意味します。このMIG溶接プロセスは、ガスメタルアーク溶接(GMAW)としても知られ、ワイヤー溶接と呼ぶこともできます。
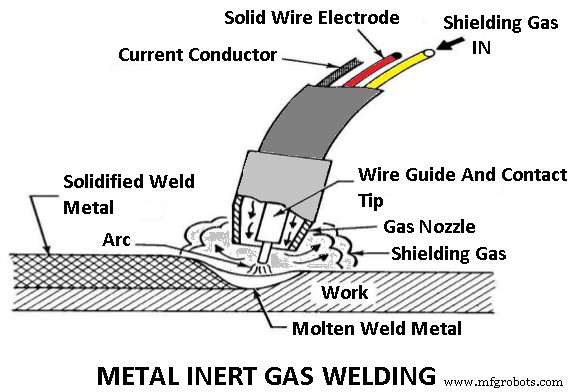
この溶接タイプでは、細いワイヤーが電極として働き、ガンに取り付けられたスプールから柔軟なチューブを通って溶接ガンまたはトーチのノズルから出てきます。溶接ガンのトリガーを引くと、ワイヤーが連続的に供給されます。
2. シールドメタルアーク溶接(SMAW)
手動金属アーク溶接、フラックスシールドアーク溶接、またはスティック溶接としても知られています。このタイプの溶接プロセスでは、金属棒または電極(フラックス被覆)と工作物の間でアークが打たれ、棒と工作物の両方の表面が溶融して溶融池を作ります。
棒のフラックス被覆の同時溶融によりガスとスラグが生成され、溶接継手を環境から保護します。シールドメタルアーク溶接は、あらゆる位置での材料厚さに関わらず、鉄系および非鉄系材料の接合に理想的な多用途プロセスです。
3. TIG溶接
TIG溶接はタングステン不活性ガスアーク溶接を意味し、米国溶接協会ではGTAWとしても知られています。この溶接プロセスはガス溶接とも呼ばれます。
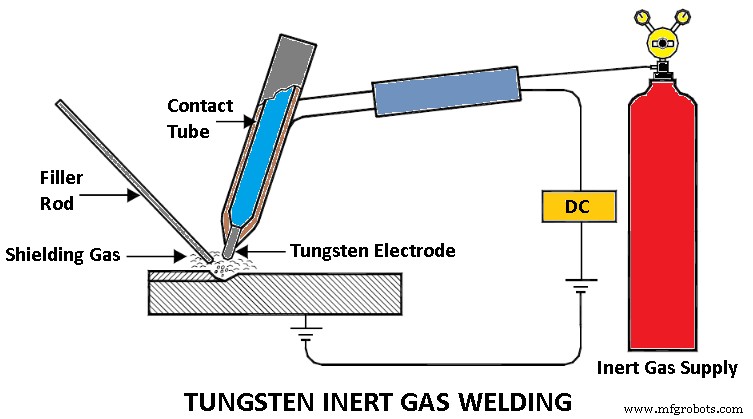
TIG溶接はタングステン電極を使用します。タングステンは高融点を持つためです。TIG溶接電極を取ると熱くなりますが、溶けません。これを非消耗電極と呼びます。非消耗電極とは永遠に持続するという意味ではなく、溶けて溶接の一部にならないという意味です。
4. プラズマアーク溶接(PAW)
プラズマアーク溶接(PAW)は、タングステン非消耗電極と工作物(移行アークプロセス)または水冷収縮ノズル(非移行アークプロセス)の間の圧縮アークによって生成される熱を利用するアーク溶接プロセスです。
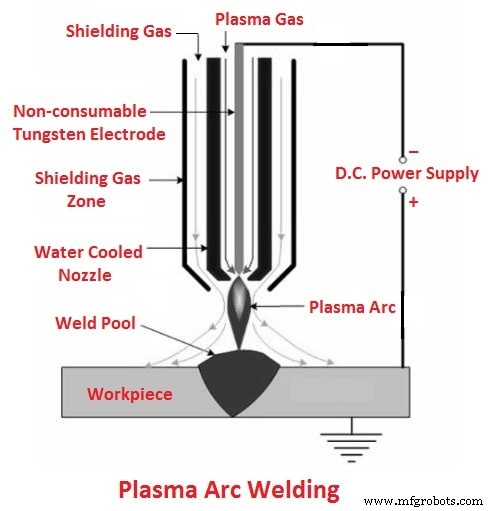
プラズマは正イオン、電子、中性ガス分子の気体混合物です。移行アークプロセスは高エネルギー密度のプラズマジェットを生成し、セラミックス、銅合金、鋼、アルミニウム、ニッケル合金、チタン合金の高速溶接と切断に使用できます。
5. 電子ビーム溶接(EBW)
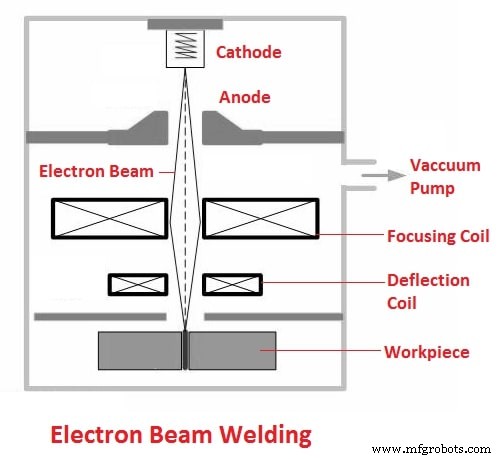
電子ビーム溶接は、高エネルギー電子ビームによって生成される熱を適用する溶接プロセスです。電子が工作物に衝突し、その運動エネルギーが熱エネルギーに変換され、金属を加熱して工作物の端部を接続し、凍結後に溶接が形成されます。
EBMは液相溶接プロセスでもあります。金属間接合が液体または溶融状態で行われます。電子の運動エネルギーを受け入れて2つの金属工作物を接合する溶接プロセスとしても説明されます。
6. レーザービーム溶接(LBW)
レーザービーム溶接(LBW)は、工作物に標的を定めた高エネルギーレーザービームによって熱が形成される溶接プロセスです。レーザービームは工作物の端部を加熱・溶融させ、接合を作ります。
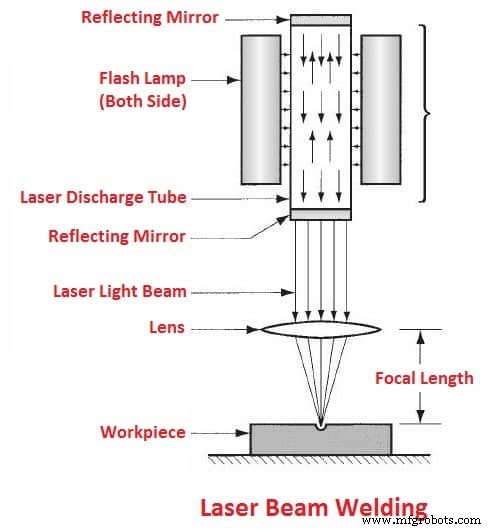
レーザー溶接(LBM)では、接合部は重なり合ったスポット溶接のシーケンスとして、または連続溶接として形成されます。レーザー溶接は、小さな部品を組み込んだ医療・科学機器の製造のために、電子工学、通信、航空宇宙産業で採用されています。
7. ガス溶接
ガス溶接は、ガス炎によって接続される側面または表面を溶融させ、溶融金属を一緒に流れさせ、冷却時に固体連続接合を作ることで実行されます。
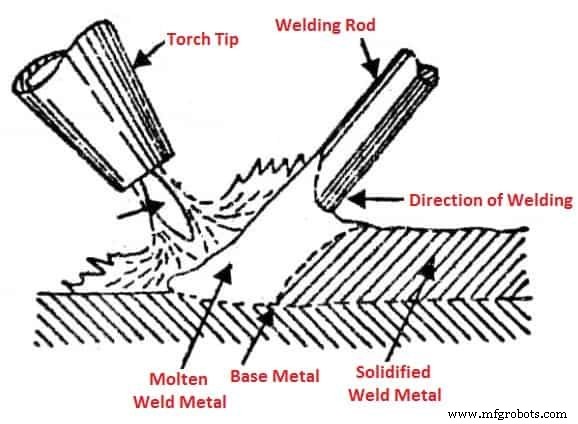
酸素-アセチレン混合気は他よりもはるかに広く使用され、溶接業界で著名な地位を占めています。酸素-アセチレン炎の最も高温な領域での温度は約3200℃、酸素-水素炎で達する温度は約1900℃です。
8. フラックスコアードアーク溶接(FCAW)
このタイプの溶接はMIG溶接とほぼ類似しています。実際、MIG溶接機はしばしばフラックスコアードアーク溶接を実行できます。この溶接では、ワイヤーにフラックスのコアがあり、溶接周囲にガスシールドを形成します。これにより外部ガス供給の需要が減ります。
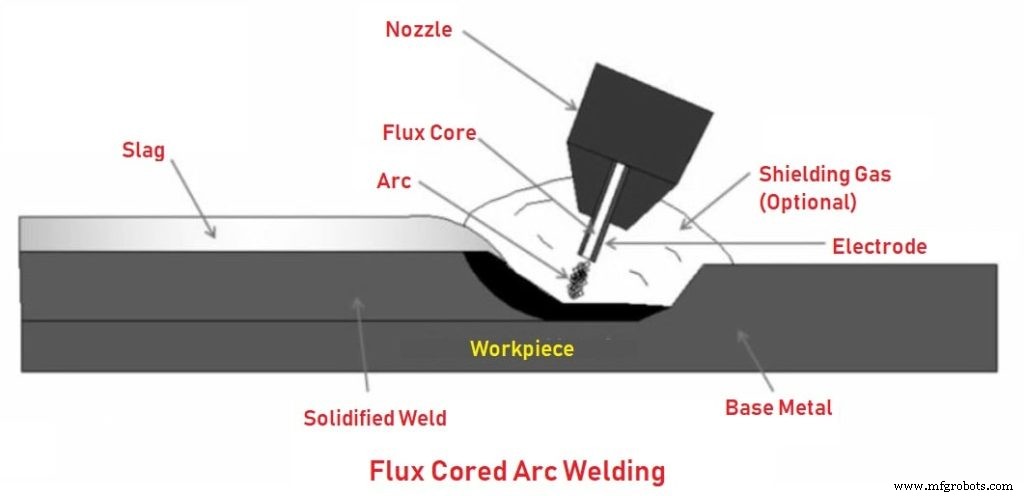
FCAWは粗く重い金属に適しています。高熱溶接プロセスだからです。通常、重機修理にこの目的で使用されます。あまり廃棄物を生み出さないプロセスです。外部ガスが不要なため、コストも安くなります。
9. 原子水素溶接
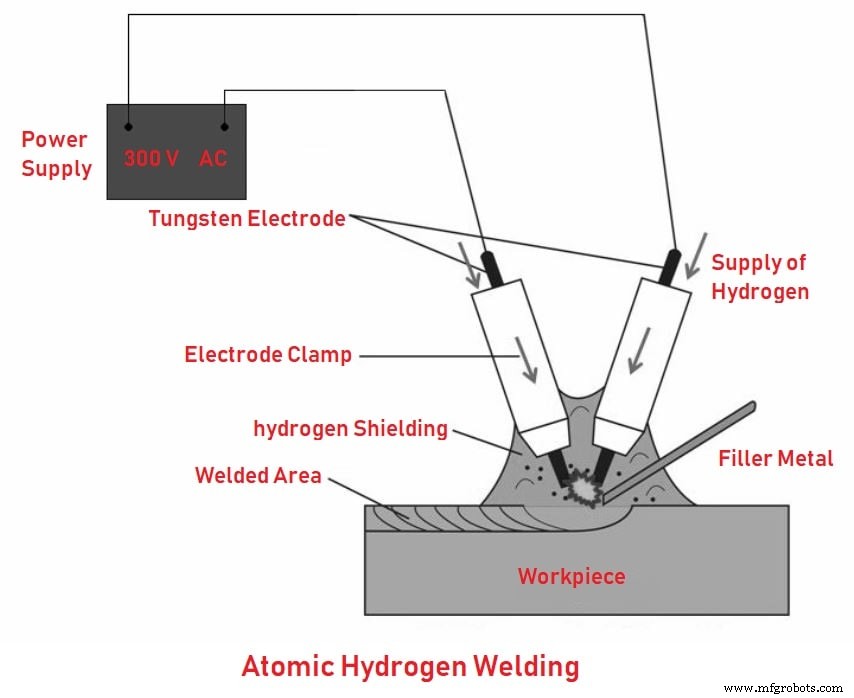
原子水素溶接は、アーク原子溶接として知られる非常に高温の溶接形式です。このタイプの溶接では、水素ガスを使用してタングステンで形成された2つの電極をシールドします。アセチレントーチ以上の温度に達し、フィラー金属の有無にかかわらず実行できます。
10. エレクトロスラグ溶接
2つの金属片の薄い端部を垂直に接続するために使用される高度な溶接プロセスです。継手の外側に溶接を施す代わりに、2つのピースの端部の間で行われます。
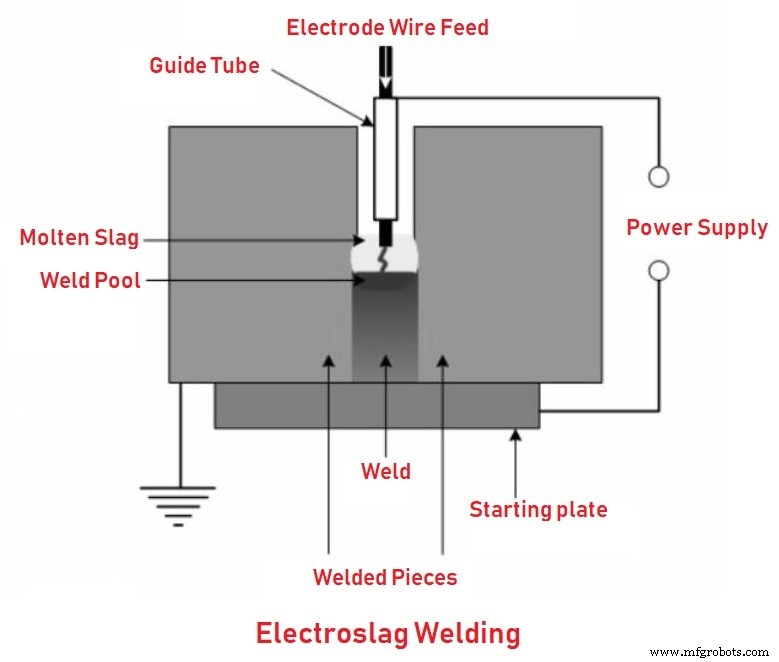
銅電極ワイヤーが金属ガイドチューブを通して供給され、フィラー金属として機能します。電力が加えられるとアークが発生し、継目より下で溶接が開始され、ゆっくりと上に移動して継目の場所に溶接を作ります。
溶接姿勢の種類
以下は4つの主要な溶接姿勢の種類です:
- フラットポジション(1Gおよび1F)
- 水平ポジション(2Gおよび2F)
- 垂直ポジション(3Fおよび3G)
- オーバーヘッドポジション(4Gおよび4F)
1. フラットポジション
実行する最も明確なタイプはフラットポジションで、ダウンハンドポジションとも呼ばれます。これは継手の上部での溶接を含みます。この場合、溶融金属は継手で下方に引っ張られます。結果はより速く簡単な溶接になります。
1Gと1Fでは、数字の1はフラットポジションを表し、文字Gはグルーブ溶接、文字Fはフィレット溶接を表します。
2. 水平ポジション(2Gおよび2F)
これはフラットポジションよりも難しいポジションで、溶接オペレーターにより多くの技術を要求します。
2Gは、溶接軸を水平面またはほぼ水平に配置するグルーブ溶接ポジションです。溶接面はほぼ垂直面に位置しなければなりません。
2Fはフィレット溶接ポジションで、ほぼ水平な表面の上側で、ほぼ垂直な表面に対して溶接が実行されます。このポジションでは、トーチは通常45度の角度で保持されます。
3. 垂直ポジション(3Fおよび3G)
このポジションでは、工作物と溶接の両方が垂直またはほぼ垂直に位置します。3Fと3Gは垂直フィレットと垂直グルーブポジションを導きます。
垂直に溶接すると、重力が溶融金属を下方に押し、スタックする傾向があります。これを打ち消すために、上向きまたは下向きの垂直ポジションを使用できます。
上向き垂直ポジションでチェックするには、炎を上向きに向け、工作物に対して45度の角度に配置します。このようにして、溶接作業者は工作物の下部から金属を適用し、重力に向かって溶接します。
4. オーバーヘッドポジション(4Gおよび4F)
この溶接姿勢のタイプでは、継手の底部から溶接が実行されます。最も複雑で作業が難しいポジションです。4Gと4Fポジションはグルーブ溶接とフィレット溶接用です。
オーバーヘッドポジションでは、継手に堆積した金属が工作物に穴を生じさせ、より高いクラウンを持つビードになります。これを避けるため、溶融プールを小さく保ちます。溶接プールが長くなりすぎた場合、溶融金属が冷えるよう一瞬炎を止めます。
溶接プロセスの利点
- 良い溶接は母材またはベースメタルよりも強くなります。
- リベットと鋳造と比較して高速プロセスです。
- 溶接プロセスで完全な剛性継手を提供できます。
- すべての金属と合金に適用可能です。
- 困難な形状を溶接で生産できます。
- 溶接装置は携帯可能で、容易にメンテナンスできます。
- リベットの場合のような騒音は溶接プロセス中に発生しません。
- 溶接プロセスはリベットと比較して少ない作業スペースで済みます。
- 継手のどのスペースも容易に作れます。
溶接プロセスの欠点
- 有害な放射線、ヒューム、スパッタ(火花の突然の飛散)を放出します。
- 溶接継手はより脆く、したがって疲労強度は接合部材より低くなります。
- 歪みと内部応力の誘発をもたらします。
- 金属を適切に保持するために特定のジグと治具が必要です。
- 熟練作業者と電気が溶接に必要です。
- 溶接作業の検査はリベット作業よりも困難でコストがかかります。
溶接の用途
溶接の用途は非常に多様で広大であり、いかなる金属産業も、溶接を何らかの形で利用していない工学の分野もないと言うのは誇張ではありません。すなわち自動車産業、造船、航空宇宙、建設。主に製作に使用されます。
いくつかの用途は:
- 造船
- 鉄道車両
- 自動車シャシーとボディ製造
- 建設機械ボディ
- 窓シャッター
- ドア、ゲート
- あらゆる種類の製作作業
結論
ご存知の通り、溶接は、金属の2つの部分をそれらの融点まで加熱して1つの部分を形成する強力な接合プロセスです。一部の溶接タイプは機械で作られ、高価な専門装置を必要とします。溶接はリベットと鋳造に関連して高速な方法です。
溶接プロセスについての疑問がすべて解消されたことを願っています。まだ「溶接プロセスの種類」について疑問がある場合は、お問い合わせいただくかコメントで質問してください。
皆さんのためのFacebookコミュニティもあります。ご希望の方はご参加ください。こちらがFacebookグループへのリンクです。
以上です。読んでいただきありがとうございます。記事が気に入ったら友達と共有してください。どんなトピックについても質問があればコメント欄でお聞きください。
この記事のPDFをダウンロード
最新投稿の通知を受け取るためにニュースレターを購読してください。
産業技術
- 11種類の溶接プロセス完全ガイド:図解付きで徹底比較
- 電気アーク溶接の作動原理:コア原理を徹底解説
- 電気アーク溶接の主要プロセスと用途:消耗・非消耗電極方式を徹底比較
- アーク溶接設備の種類と機能:電源・ケーブル・電極ホルダー・防護具等を徹底解説
- GMAWとGTAWの違い:2大アーク溶接プロセスの包括的比較
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 電子ビーム溶接(EBW)とは?原理、工程、メリットを徹底解説
- フライス盤の理解:定義、プロセス、種類
- 金属鋳造の包括ガイド:定義、種類、プロセス