



超音波加工の解説:原理、メリット、用途
この記事では、超音波加工とは何か、その仕組み、構成要素、用途、メリット、デメリットについて解説します。記事の最後には無料のPDFファイルをダウンロードできます。
超音波加工プロセス
超音波とは
超音波とは、人間の可聴域の上限周波数、すなわち16kHz以上の振動波を指します。
あらゆる種類のエネルギーを超音波に変換する装置は超音波トランスデューサーと呼ばれます。
この電気エネルギーは機械的振動に変換されます。その際、天然または合成の結晶、あるいは一部の金属が示す圧電効果や磁歪効果が利用されます。
磁歪とは、強磁性材料の振幅変化が交流磁場によって生じる現象です。
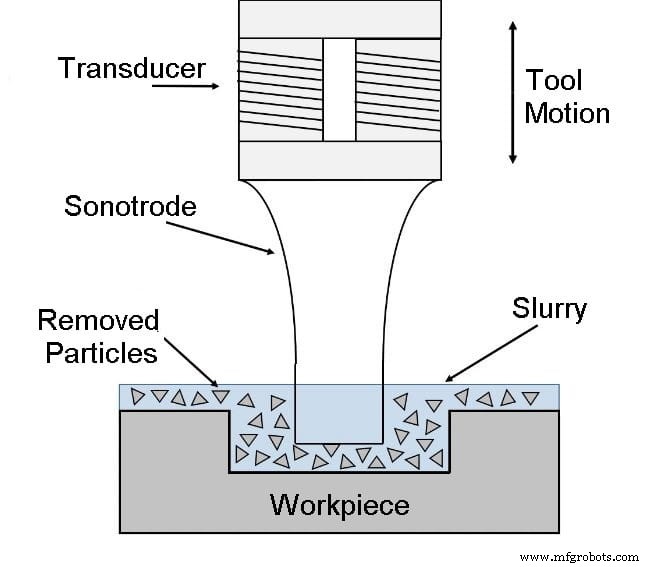
超音波加工では、20kHz〜30kHzで縦方向に振動し、振幅0.01mm〜0.06mmの工具を、軽い力でワーク表面に押し当てます。
工具が特定の周波数で振動すると、研磨粒子と水を一定比率(20〜30%)で混合した研磨スラリーが、工具とワークの界面に圧力をかけて流れ込みます。
工具先端の振動とスラリーの流れによって生じる衝撃力により、数千個の微細な粒子が研削作用でワーク材料を除去します。工具は加工したい空洞と同じ形状をしています。
この方法は、導電性・非導電性を問わず、硬くて脆い材料の加工に用いられます。USMプロセスによる材料除去メカニズムの分析から、超音波研削(USG)と呼ばれることもあります。
超音波加工の作動原理
図は超音波加工の動作を示しています。電子発振器と増幅器(ジェネレーターとも呼ばれる)が、低周波の電気エネルギーを20kHz程度の高周波電力に変換し、トランスデューサーに供給します。
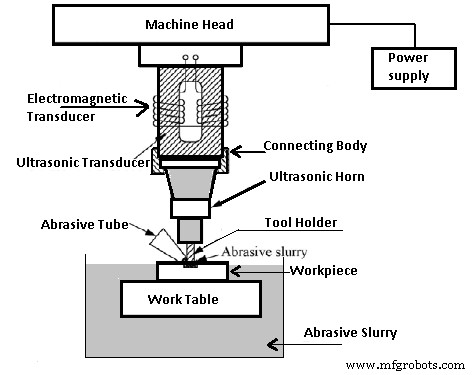
トランスデューサーは磁歪効果で動作します。高周波電源が磁歪材料のスタックを駆動し、工具の縦方向振動を生み出します。この振動振幅は切削には不十分なため、機械的集光装置(速度変換器、テーパーシャンクまたは「ホーン」と呼ばれる)を介して工具に伝達し、工具先端で所望の振幅を得ます。
ホーンの上端は磁歪材料の下面にクランプまたはろう付けされ、下端に工具を固定する手段が設けられています。低炭素鋼またはステンレス鋼で目的の空洞形状に作られた工具を含むこれら全ての部品は、一体の弾性体として振動を工具先端に伝えます。
関連記事:非従来型加工プロセスの種類
一般的に使用される研磨材
酸化アルミニウム(アルミナ)、炭化ホウ素、炭化ケイ素、ダイヤモンド粉末などです。炭化ホウ素は最も高価ですが、超硬合金、工具鋼、宝石の切削に最適です。炭化ケイ素が最も広く用いられます。ガラスやセラミックスの切削にはアルミナが最適とされています。
研磨スラリーはポンプで工具・ワーク界面に供給されます。冷却システムでスラリーを5〜6℃に冷やすか、切削ゾーンの浴槽にスラリーを保持する方法が採られます。
研磨粒子のサイズは#200〜#2000の範囲です。粗い粒度は荒加工に、細かい粒度(例:#1000)は仕上げ加工に適しています。新しい研磨材の方が切れ味が良いため、スラリーは定期的に交換する必要があります。
USMの精度
軟らかく脆い材料(軟質セラミックスなど)への最大切り込み速度は約20mm/分ですが、硬くて靭性の高い材料ではより低くなります。寸法精度は±0.005mm、表面粗さはRa 0.1〜0.125μmまで達成可能です。
最小コーナー半径0.10mmの仕上げ加工が可能です。USM装置の規模は、入力20W程度の軽量携帯型から、入力2kWまでの大型機まで多岐にわたります。
プロセスの制約
主な制約は金属切削速度が比較的低いことです。最大除去率は3mm³/sで、消費電力が大きいです。円筒孔の深さは現在、工具直径の2.5倍に制限されています。
工具摩耗により穴のテーパー角が大きくなり、鋭いコーナーが丸くなるため、精密な止まり穴を作るには工具交換が必須です。また、現状では比較的小さな面の加工に限られます。
最近の開発動向
最近、ダイヤモンド粉末を含浸させた工具を用い、スラリーを使わない新しい超音波加工が開発されました。工具は超音波振動に加えて回転運動も行います(工具が回せない場合はワークを回転させます)。
この革新により、深穴加工における従来の欠点がいくつか解消されました。例えば、穴径公差を±0.125mm以内に制御でき、セラミックスへの75mm深さの穴あけで、従来プロセスで見られた加工速度の低下がありません。
超音波加工の用途
プロセスがシンプルなため、幅広い用途で経済的です。主な例:
- 工具が作れる形状であれば、丸穴や任意形状の穴を作成可能。ワークを移動させながら切削すれば形状のバリエーションが広がります。
- 導電性・非導電性を問わず、ドリル、研削、フライスなどの加工が可能。
- ガラス、セラミックス、タングステン、超硬合金、合成ルビーなどの宝石加工。
- 硬い金属・合金部品へのネジ切り(ワークまたは工具を回転・移動させながら)。
- 超硬合金やダイヤモンドの線材引き抜きダイス、鍛造・押出ダイスの製作。
- 歯科治療で、患者に痛みを与えずに歯に任意形状の穴を開ける。
超音波加工のメリットとデメリット
メリット
- 極めて硬く脆い材料を容易に加工できる。
- 高精度な形状と良好な表面仕上げが得やすい。
- 加工ワークに残留応力が生じない。
- 熱が発生しないため、ワーク材料の物理的特性が変化しない。
- 作業騒音が少ない。
- 装置の操作が比較的安全。
デメリット
- 金属除去率が低い。
- 初期設備コストが従来の工作機械より高い。
- 大量の金属除去には不向き。
- 工具コストも高い。
- 軟らかい材料の加工が難しい。
- 消費電力が大きい。
- 加工可能な空洞のサイズに制限がある。
結論
超音波加工は製造業で多くの利点を持っています。USMについて網羅的に解説しましたが、ご質問があればコメントでお気軽にお尋ねください。
この記事がお役に立てば、ぜひシェアをお願いいたします。
ニュースレターの購読もどうぞ(無料)。
産業技術
- 成形盤の動作原理と実践ガイド:クイックリターン機構から加工手順まで
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 超音波加工:原理、種類、用途を徹底解説
- アブレッシブジェット加工:構成、原理、実用応用
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- 超音波加工:原理、プロセス、主要メリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド