



レーザー加工完全ガイド:構成、原理、用途、メリット・デメリット
レーザー加工とは
レーザー加工は非従来型加工プロセスの一種で、レーザーをワークに照射して加工を行います。このプロセスは熱エネルギーを用いて、金属または非金属の表面から材料を除去します。
レーザーは電磁放射です。ほぼ平行なビームの形で単色光を生成し、光学的に0.002mm径未満の極めて小さなスポットに集光可能です。
「LASER」はLight Amplification by Stimulated Emission of Radiation(誘導放出による光増幅)の頭字語です。
レーザー加工の作動原理
媒質(例:ルビークリスタルロッド)の原子が基底状態にあるとします。光源からのエネルギー量子をこの媒質に照射すると、媒質原子による放射吸収が起こります。
これにより、媒質原子の電子が上位エネルギー準位に飛びます。上位エネルギー準位の原子は励起状態と言われ、即座に準安定(中間)状態へ自発的に遷移し始めます。
準安定状態から、元のエネルギー準位に戻る前にランダムに光子を放出します。この光子放射を自然放出と呼び、極めて高速です。
しかし、適切な周波数の光が存在する場合、上位エネルギー準位で誘導放出が起こり、原子が放出を始め、さらに多くの原子を誘導して連鎖反応が発生し、全体が一緒に遷移します。これがレーザー発振作用です。
レーザー回路の構成部品
レーザー加工の主要構成部品は以下の通りです:
- 一対のミラー
- エネルギー源
- 光学増幅器(レーザー)
これら基本部品に制御システムと冷却システムを追加する必要があります。レーザー装置で最も重要なのはレーザー結晶です。一般的に使用されるのは人工ルビーで、酸化アルミニウムに0.05%のクロムを添加したものです。
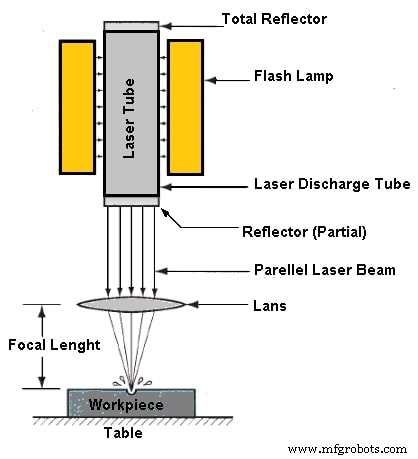
結晶ロッドは通常円形で、端面はミラーで反射面にされています。レーザー材料にはポンプと呼ばれるエネルギー源が必要です。キセノン、アルゴン、クリプトンガスを充填したフラッシュランプが使用されます。ランプは高反射率のシリンダー内で増幅器/結晶ロッドに近接配置され、フラッシュランプからの光をロッドに導き、レーザー材料が可能な限り多くのエネルギーを吸収できるようにします。
ルビー中のクロム原子が励起され高エネルギー準位に達します。励起原子は基底状態に戻る際にエネルギー(光子)を放出します。このようにして、短いパルスで非常に高いエネルギーが得られます。ルビーロッドは高温で効果が低下するため、水、空気、液体窒素で連続冷却されます。
レーザー加工の動作
動作時、加工対象ワークはアルミニウム製ワークテーブル(レーザービームで切断されにくい)上に置かれます。
レーザーヘッドをワーク上で移動させ、オペレーターが切断状態を目視検査しながらコントロールパネルを手動調整します。実際のプロファイルは、マスタ図面または実際のプロファイルをコピーする連結機構から得られ、近くのベンチに配置されます。
短パルスレーザーの出力は、ビーム断面積あたり約10kW/cmです。レーザービームを1/100平方mmのスポットに集光すると、短いフラッシュで100,000kW/cmの電力密度と、極めて短時間持続する数ジュールのエネルギーを集中させられます。
加工には100ジュール程度の短パルスが必要です。したがって、レーザーは既知のあらゆる材料を溶融・気化させる十分な熱を供給できます。
レーザービームが被加工面から材料を除去するメカニズムは、溶融と蒸発の混合プロセスです。ただし、一部の材料では純粋な蒸発メカニズムとなります。
加工速度
レーザーは切断と穴あけの両方に使用可能です。LBMにおける材料除去率は比較的低く、約4000mm³/hrのオーダーです。
切断速度は以下の関係式から求められます:
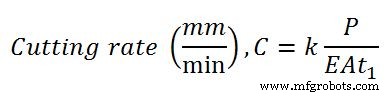
ここで、
| P = ワーク表面に入射するレーザー出力、W |
| E = 材料の気化エネルギー、W/mm(mm²) |
| A = 焦点におけるレーザービーム面積、(mm²) |
| t1 = 材料厚さ、mm |
| k = 材料特性とレーザーエネルギーの材料への変換効率の定数、mm/min |
金属のある体積を気化点まで昇温するのに必要な概算エネルギーEは:
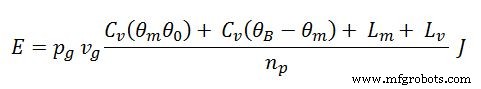
ここで、
| ρ = 材料密度、kg/m³ |
| V = 気化体積、m³ |
| Cp = 比熱、cal/kg·K |
| θm = 融点、K |
| θb = 沸点、K |
| θ0 = 周囲温度、K |
| Lm = 融解潜熱、cal/kg |
| Lv = 気化潜熱、cal/kg |
| η = プロセス効率 |
精度
この加工プロセスの精度は?
- レーザーは切断と穴あけの両方に最適です。
- 穴あけで最良の結果を得るには、材料を焦点から±0.2mm以内の公差内に位置決めすることが不可欠です。
- 数値制御または光電トレーサーによるプロファイル切断精度は約±0.1mmです。
レーザー加工の用途
- 現在、レーザー加工プロセスは、セラミックスなどの薄く硬い材料への微小穴あけや複雑プロファイル切断など、例外的なケースにのみ適しているとされています。
- 部分切断や彫刻にも使用されます。
- その他の用途には、鋼板トリミング、ブランキング、抵抗トリミングがあります。
- LBMは大量材料除去プロセスではありませんが、マイクロマシニングの量産に使用可能です。
レーザー加工のメリット
- 工具とワークの間に直接接触がない
- 非金属を含むあらゆる材料の加工が可能
- アクセス困難な領域の穴あけと切断が可能
- 平行ビームにより熱影響区域が小さい
- 極めて小さな穴の加工が可能
- 工具摩耗がない
- ゴムやプラスチックなどの軟らかい材料も加工可能
レーザー加工のデメリット
レーザーの主な制限の1つは、熱伝導率や反射率が高い金属(Al、Cuおよびそれらの合金など)を切断できないことです。さらに以下のデメリットがあります:
- 全体効率が極めて低い(10~15%)
- 薄板に限定される
- 材料除去率が非常に低い
- 加工穴が真円ではなく真直でない
- フラッシュランプの寿命が短いためレーザーシステムは非効率
- コストが高い
結論
レーザー加工は優れた従来型加工の一つで、分解せずに溶融可能なあらゆる固体材料をレーザービームで切断できます。このトピックについて全て説明しましたが、まだ疑問や質問があればコメントでお尋ねください。
Facebookコミュニティにもご参加いただけます。記事がお役に立てばシェアをお願いします。
ニュースレター購読は無料です。
産業技術
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 3Dプリンティング入門:原理、種類、主要応用を徹底解説
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- イオンビーム加工(IBM):原理、プロセス、産業応用を徹底解説
- アブレッシブジェット加工:構成、原理、実用応用
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- オートコリメータ完全解説:原理、種類、メリット・デメリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド