



レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
レーザービーム加工(LBM)
レーザービームで熱を発生させる熱機械加工プロセスです。ワーク表面で金属を溶融・気化除去。物理工具を使用しない非従来型加工。金属・非金属両方に適用可能。切削・穴あけ加工に主用。
原理
レーザーは「Light Amplification by Stimulated Emission of Radiation」(誘導放出による光増幅)の略。原子電子が外部エネルギー源からエネルギー吸収し、基底状態から励起状態へ遷移。不安定なため吸収エネルギーを光子として放出し基底状態へ復帰。既に励起状態の原子がエネルギー吸収すれば、基底復帰時に2倍のエネルギー放出。放出エネルギーは刺激エネルギーと同一周波数・波長。これがレーザーの基礎。レーザー材料を他エネルギー源存在下に置くと、一定程度エネルギー吸収し吸収限界で放出。この高増幅光ビームがレーザーです。
この加工はレーザーの基本特性を利用。狭く単色・高強度の光ビームで、ワーク硬度に関わらず任意の金属・非金属を切削・加工可能。地球上最硬のダイヤモンド切削も可能。
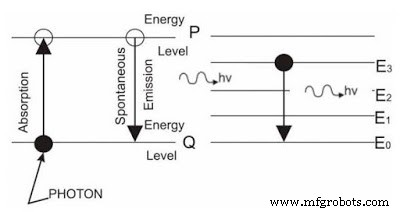 |
| レーザービーム溶接の原理 |
装置
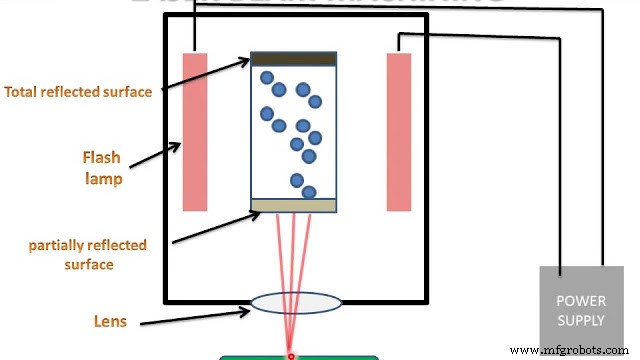 |
| レーザービーム加工 |
電源
電子を低エネルギー準位から高準位へ励起するエネルギー供給。キセノンフラッシュランプに電力供給し光エネルギー生成。レーザー材料を光エネルギーに曝露しエネルギー蓄積。
レーザー放電管
レーザー材料を充填。電子励起・基底復帰プロセスが進行。片側はレーザー出射用に半透明、反対側は100%反射。フラッシュランプ間に配置。
レーザー材料
多種多様だが、機械加工では主にCO₂(パルス/連続波)とNd:YAGを使用。CO₂は赤外領域光放出、連続波で最大25kW出力可能。Nd:YAG(ネオジムドープイットリウムアルミニウムガーネット)は固体レーザーで光ファイバー伝送可能。パルスモードで約50kW、連続モードで1kW出力。
集光レンズ
レーザー加工で使用。ワークに焦点を合わせる凸レンズ。
作業手順
- レーザー材料(CO₂等ガス)をレーザー放電管に充填
- フラッシュランプ接続電源投入。ランプ発光で電子励起
- レーザー材料原子がフラッシュランプ光エネルギー吸収。軌道電子が低準位から高準位へ遷移(不安定状態)
- 十分エネルギー吸収で連続放出開始。同一周波数・波長の高増幅コヒーレント光
- 集光レンズでレーザー光収束、ワークへ照射
- レーザー衝突で接触面の材料溶融・気化、加工開始
用途
- 難削材・セラミックスへの直径約0.005mm微細穴あけ
- 金属・非金属の穴あけ・切削
- 電子・自動車産業で広範使用
- 航空宇宙産業で主用
- 工具加工不可能な複雑プロファイル加工
メリットとデメリット
メリット
- 全材料切削可能
- 物理工具不要で工具コストゼロ
- 仕上げ部品・高仕上げ面獲得
- 工具摩耗なし(物理工具不使用)
- 微細穴高精度加工可能
- レーザー経路自由で複雑形状加工容易
- 超硬質材料切削可能
- 高精度達成可能
- 自動化容易、フレキシブル
デメリット
- 同形状大量切削ではスタンピング比で非経済的
- 高い設備投資・メンテナンスコスト
- 止まり穴加工不可
- レーザー安全ハザード懸念
以上、レーザービーム加工の原理、作業、装置、用途、メリット・デメリット、図解について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- 電子ビーム加工:仕組み、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説