



電子ビーム加工:仕組み、装置、用途、メリット・デメリット
電子ビーム加工(EBM)
物理工具を使用しない非伝統的機械加工プロセスです。レーザービーム加工と類似だが、レーザーの代わりに高速電子ビームをワークに照射。高熱エネルギーを発生し、ワークから金属を溶融・気化除去。全プロセスは真空室内で実施。任意形状の微細穴あけに主用。
原理
電子運動エネルギーの熱エネルギー変換原理で動作。高速電子がワークに衝突し、運動エネルギーを熱エネルギーに変換。この熱で接触面の材料を気化除去。真空中で実施(大気中では電子が空気粒子と衝突し、ワーク到達前にエネルギー損失)。これがEBMの基本原理です。
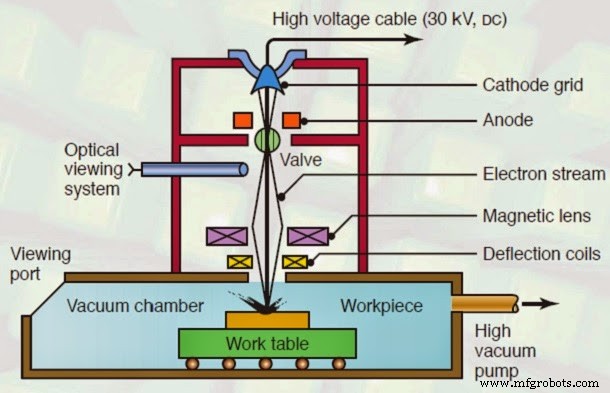
装置
電子銃
EBMの心臓部。電子を生成、十分な速度まで加速、微小スポットに集束。ブラウン管タイプで、陰極はタングステンまたはタンタル製。陰極フィラメントを2500℃まで加熱し、熱電子放出で電子加速。室内は超高真空。
環状バイアスグリッド
EBMの次の要素。電子銃直後に配置。負バイアス接続された陽極で、陰極生成電子が発散せず次要素へ到達するよう制御。このセクション通過時、電子速度は光速の約半分。
磁気レンズ
陽極後に配置。ビーム形状制御、電子発散防止・発散低減。収束電子のみ通過させ高集束ビーム獲得。低エネルギー電子も捕獲しビーム品質向上。
電磁レンズと偏向コイル
電磁レンズで電子ビームをスポットに集束。ワーク表面に高集中ビーム到達させ発熱増大・加工改善。偏向コイルでビーム偏向防止、全電子を直列移動させ高強度ビーム形成。
ワークとワーク保持装置
金属・非金属両方加工可能。ワークは適切な治具で保持、CNCテーブルに搭載。テーブルは3方向移動可能で加工形状制御。
作業手順
レーザービーム加工と同様。手順は以下の通り。
- 電子銃で高速電子粒子生成。陰極管後部に配置された陽極へ移動
- 高強度電子ビームが磁気レンズ通過。レンズ系列で収束電子のみ通過、発散・低エネルギー電子吸収。高品質ビーム獲得
- 電磁レンズと偏向コイル通過。電子ビームをスポットに集束
- 高強度電子ビームがワークに衝突、電子運動エネルギーが熱エネルギーに変換
- 接触面で高熱発生により金属溶融・気化除去。全プロセスは真空室内で実施(大気中では電子が空気粒子と衝突し運動エネルギー損失)
用途
- 約100μm〜2mmの微小穴を任意形状で製作
- ディーゼル燃料噴射ノズルの穴あけ
- 航空宇宙産業で超音速エンジン用タービンブレード、原子炉部品製造
メリットとデメリット
メリット
- 任意形状の微小穴加工可能
- 材料硬度・機械的特性に依存せず加工可能
- 良好な仕上げ面。EBM後仕上げ加工不要
- 高反応性材料も真空下で容易加工
デメリット
- 高い設備投資コスト
- 高度熟練オペレータ必要
- 材料除去率低い
- 定期メンテナンス必要
- 従来プロセス比で除去率極めて低い
- 完全真空実現が困難
以上、電子ビーム加工の原理、作業、装置、用途、メリット・デメリット、図解について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。
製造プロセス
- ウォータージェット・研磨ウォータージェット加工:原理、プロセス、装置、用途、メリット・デメリット
- レーザービーム加工:原理、プロセス、装置、用途、メリット・デメリット
- 研磨粒子ジェット加工:原理、装置、メリット・デメリット
- 超音波加工:原理、装置、用途、メリット・デメリット
- 超音波溶接:原理、プロセス、装置、用途、メリット・デメリット
- 電気化学加工:原理、プロセス、装置、用途、メリット・デメリット
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- エレクトロスラグ溶接の原理、プロセス、用途、メリット・デメリットを徹底解説
- プラズマアーク溶接(PAW)の原理、種類、装置、用途、メリット・デメリットを徹底解説
- サーメイト溶接(テルミット溶接)の原理、プロセス、装置、用途、メリット・デメリットを徹底解説
- 摩擦攪拌溶接(FSW)の仕組み、用途、メリット・デメリットを徹底解説