



超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド
超音波センサー、超音波流量計、超音波検査などを聞いたことがあるでしょう。今日は「超音波加工」としても知られるUSMという別の非伝統的な加工プロセスを見ていきます。
記事の最後に超音波加工のPDFコピーをダウンロードできます。
超音波加工とは?
超音波加工プロセスは、研磨スラリーをノズルを通じて工具とワークピースの間に挟み、高周波で振動する工具がワークピース材料に当たる非伝統的な加工プロセスです。CNCマシンのような従来のマシンとは異なり、超音波加工プロセスはセラミックス、鋼、貴石などの材料加工に使用できます。
超音波加工の作動原理
超音波加工プロセスは研磨ジェット加工プロセスと似ています。
超音波加工の構造
- 電源
- 高周波発生器
- 電気機械式トランスデューサー
- 超音波振幅変換器
- 工具ホルダー
- 工具
- 研磨スラリー
- ポンプ
電源
超音波加工プロセスには、交流電源が必要です。高周波発生器
高周波発生器は、交流電流の50-60Hzの周波数を約20,000〜40,000 Hzの範囲に増幅します。電気機械式トランスデューサー
電気機械式トランスデューサーは、高周波発生器から電流を受け取り、機械的振動に変換します。超音波振幅変換器
電気機械式トランスデューサーで生成された振動を増幅するために使用されます。「ホーン」としても知られています。工具ホルダー
超音波振幅変換器の端に工具ホルダーが位置します。名前の通り、工具を操作中にしっかりと固定します。工具
工具はステンレス鋼、軟鋼などの材料で作られます。また、工具はワークピースに形成される空洞の形状をしています。研磨スラリー
研磨スラリーは、炭化ケイ素、アルミナ、または炭化ホウ素などの研磨粒子を水または油と混合したものです。研磨粒子により、ワークピース材料の浸食が起こります。
ポンプ
遠心ポンプを使用して、研磨スラリーを所望の圧力でワークピースに送ります。超音波加工プロセスの動作
電源をONにすると、交流電流が高周波発生器を通って流れ、周波数が20kHz〜40kHzに増幅されます。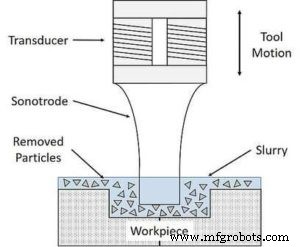 |
| Source – Four30, CC BY-SA 4.0, via Wikimedia Commons |
これらの振動は増幅され、工具に伝達されます。
研磨スラリーは工具とワークピースの間に連続的に送られます。
工具の振動により研磨スラリーがワークピースに衝突します。スラリーの研磨作用により、ワークピースが少しずつ除去されます。
これが超音波加工プロセスの動作です。
超音波加工プロセスの30秒のアニメーション動画をご覧ください:
超音波加工の利点
- 超音波加工は脆性材料の加工が可能。
- 良好な表面仕上げが得られる。
- 高精度。
- 操作が経済的。
- 導電性・非導電性の両材料を使用可能。
合わせて読みたい:
- 放電加工プロセスとは?
- 知っておくべき材料の機械的特性。
- 押出プロセス。
- レシプロポンプとは?
超音波加工の限界
- 超音波加工は大量の電力を消費する。
- 金属除去率が低い。
- 研磨スラリーを定期的に交換する必要がある。
- 高額な初期投資。
- 工具先端が摩耗しやすく、寿命が短い。
超音波加工の用途
- 脆性材料の加工に使用。
- 脆性材料の研削。
- 段付き穴あけ
- 穴あけ。
- 彫刻。
- 微細で複雑な形状の生産。
- タングステン、カーバイド、貴石などの材料加工。
また次回、面白い記事でお会いしましょう。それまで学び続けてください!
産業技術
- 超音波加工:原理、装置、用途、メリット・デメリット
- ホーニングプロセス完全解説:定義、構造、原理、メリット、用途
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- 超音波加工:原理、種類、用途を徹底解説
- アブレッシブジェット加工:構成、原理、実用応用
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- ウォータージェット加工:原理、メリット、デメリット、応用の完全ガイド
- 電気化学加工(ECM):原理、装置、メリット、デメリット、実用応用
- 超音波加工(USM):構成要素、原理、メリット・デメリット、実用応用
- 超音波加工:原理、プロセス、主要メリット