



CNC Gコード&Mコード完全ガイド – ダウンロード可能なPDF付き
今日はThe Mechanical Postで、CNC加工におけるGコードとMコードについて見ていきます。記事の最後にあるボタンをクリックしてPDFをダウンロード・印刷できます。
CNCプログラミングの紹介
CNCマシンの初期には、パンチテープや磁気テープを使用してCNCマシンに入力や指示が与えられていました。しかし、技術の進歩により、コンピュータに置き換わりました。コンピュータ制御のCNCコントローラーを以下に示します。
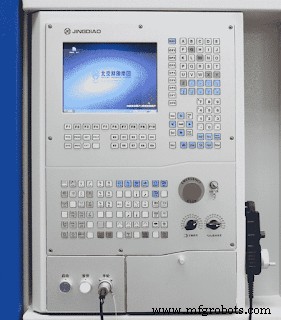 |
| HafeezJD, CC BY-SA 4.0, via Wikimedia Commons |
CNCマシンは特定の言語でコマンドを理解します。この言語は、GコードとMコードと呼ばれる事前定義されたコードのセットで構成されています。
各コードには特定の機能があり、様々なコードを組み合わせることでワークピースが適切に加工されます。CNC、その動作、種類、利点、用途については以前の投稿で詳しく説明しています。CNCと関連用語について理解を深めるにはこちらを参照してください:CNCマシンとは?その動作、種類、利点、用途(PDF付き)
CNCパートプログラムにおけるGコードとMコードを始める前に、加工プロセス全体を完了するために使用される他のコードやワードもあります。CNCで使用される様々なコードやワードを見てみましょう。
Nワード
これらのワードはシーケンス番号を表し、ブロックを特定するのに役立ちます(各命令行をブロックと呼びます)。簡単に言うと、手順を書くときに各ステップに番号を振るようなものです。ポイントNo.1、ポイントNo.2のように。同様にCNCパートプログラミングでは、各コード行またはブロックにN100、N110、N120のように番号が振られます。通常10または5刻みで書かれます。
送りワード(Fコード)
送りワードはマシン工具の送り速度を指します。以下の形式で書かれます:F_ _ に必要な送り速度を指定。例:F240は送り速度240を意味します。送り速度はmm/min(G94)またはmm/rev(G95)のいずれかで、オペレーターによって決まります。
X、Y、Zワード
これらは工具位置の座標を指定するために使用されるワードまたはコードです。X、Y、ZワードはX、Y、Z軸を表します。これらの直線軸に加えて、角度位置はI、J、Kワードで指定されます。
主軸速度ワード(Sワード)
主軸速度は文字Sで示されます。主軸速度はrpm単位です。例:S800は主軸速度800rpmを意味します。
工具選択(Tワード)
この機能は自動工具交換装置付きCNCマシンで使用されます。CNC加工中に異なる工具が必要なとき、工具選択機能がTワードで呼び出されます。工具マガジンまたは工具ライブラリの各工具には特定のアドレスがあります。例:現在テーパー工具を使用中で、今度は穴あけが必要な場合、工具選択コマンドを使用して位置4のドリルビットをT04で呼び出します。
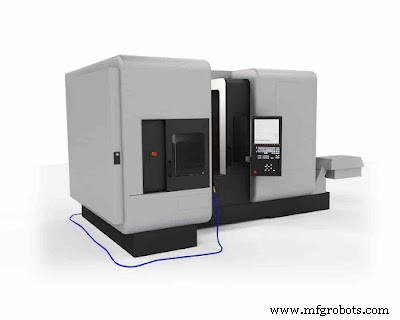 |
| CNCフライス盤 |
CNCフライス盤用Gコード
以下はCNCフライス盤でよく使用されるGコードとその説明です:
- G00 – 高速移動(ラピッドポジショニング)
- G01 – 直線移動/補間
- G02 – 円弧移動/補間(時計回り)
- G03 – 円弧補間(反時計回り)
- G04 – ドウェル
- G10 – プログラマブルデータ入力
- G17 – XY平面選択
- G18 – ZX平面選択
- G19 – YZ平面選択
- G20 – インチ単位プログラミング
- G21 – メトリック単位プログラミング
- G27 – 基準点復帰チェック
- G28 – 基準点へ自動復帰
- G29 – 基準点から自動復帰
- G30 – 第2、第3、第4基準点へ復帰
- G40 – カッター直径補正キャンセル
- G41 – カッター直径補正左
- G42 – カッター直径補正右
- G43 – 工具長補正(正)
- G44 – 工具長補正(負)
- G45 – 工具オフセット増加
- G46 – 工具オフセット減少
- G49 – 工具長オフセットキャンセル
- G53 – マシン座標系
- G54-59 – ワーク座標系
- G80 – 固定サイクルキャンセル
- G81 – ドリリングサイクル(固定)
- G82 – カウンターボアリング/カウンターシンキングサイクル(固定)
- G83 – ペックドリリングサイクル(固定)
- G84 – タッピングサイクル(固定)
- G85 – リーマサイクル(固定)
- G86 – ボーリングサイクル(固定)
- G90 – 絶対位置決め
- G91 – 増分位置決め
- G92 – ゼロプリセット
- G94 – 送り速度 mm/min
- G95 – 送り速度 mm/rev
- G96 – 定周速制御ON
- G97 – 定周速制御キャンセル
CNC旋盤用Gコード
CNC旋盤ではCNCフライス盤と比べてGコードに若干の変更があります。コードは以下の通り:
- G00 – 直線方向への高速移動
- G01 – 直線加工
- G02 – 時計回り加工
- G03 – 反時計回り加工
- G04 – ドウェル
- G09 – 正確な停止チェック
- G10 – プログラマブルデータ入力
- G17 – X-Y平面選択
- G18 – X-Z平面選択
- G19 – Y-Z平面選択
- G20 – インチ単位プログラミング
- G21 – mm単位プログラミング
- G27 – 基準点復帰チェック
- G28 – 基準点へ復帰
- G29 – 基準点へ復帰
- G30 – 第2、第3、第4基準点へ復帰
- G32 – 固定定リードねじ切り(主軸と同期したG01のようなもの)
- G40 – 工具カッター補正オフ(半径補正)
- G41 – 工具カッター補正左(半径補正)
- G42 – 工具カッター補正右(半径補正)
- G43 – 工具長補正(正)
- G44 – 工具長補正(負)
- G49 – 工具長補正キャンセル
- G50 – すべてのスケールファクターを1.0にリセット
- G51 – スケールファクターON
- G52 – すべての座標系のローカルワークシフト
- G53 – マシン座標系(ワークオフセットキャンセル)
- G54 – ワーク座標系(第1ワークピース)
- G55 – ワーク座標系(第2ワークピース)
- G56 – ワーク座標系(第3ワークピース)
- G57 – ワーク座標系(第4ワークピース)
- G58 – ワーク座標系(第5ワークピース)
- G59 – ワーク座標系(第6ワークピース)
- G70 – 仕上げ旋削サイクル(固定)
- G71 – 荒取り旋削サイクル(固定)
- G72 – 荒取り端面加工サイクル(固定)
- G73 – パターン繰り返しサイクル(固定)
- G74 – ペックドリリングサイクル(固定)
- G75 – 溝入れサイクル(固定)
- G76 – ねじ切りサイクル(固定)
- G80 – 固定サイクルキャンセル(固定)
- G83 – 端面ドリリングサイクル(固定)
- G84 – 端面タッピングサイクル(固定)
- G86 – ボーリング固定サイクル、主軸停止、高速退避(固定)
- G87 – 側面ドリリングサイクル(固定)
- G88 – 側面タッピングサイクル(固定)
- G89 – 側面ボーリングサイクル(固定)
- G90 – 絶対プログラミング(タイプBおよびCシステム)
- G91 – 増分プログラミング(タイプBおよびCシステム)
- G92 – ねじ切りサイクル(固定)
- G94 – 端面旋削サイクル
- G96 – 定周速ON
- G97 – 定周速キャンセル
- G98 – 送り速度 mm/min
- G99 – 送り速度 mm/rev
CNCのMコード
CNCのMコードは旋盤とフライス盤でほぼ同じです。Mコードは通常、様々なプロセスのON/OFFに使用されます。以下はMコードです:
- M00 – プログラム停止
- M01 – オプショナル停止
- M02 – プログラム終了
- M03 – 主軸起動
- M04 – 主軸起動(反時計回り)
- M05 – 主軸停止
- M06 – 工具交換
- M07 – クーラントON(主軸内)
- M08 – クーラントON
- M09 – クーラントOFF
- M30 – プログラム終了
- M98 – サブルーチン呼び出し
- M99 – サブルーチン終了
合わせて読みたい:
- 鋳造とは?詳細説明。
- 産業オートメーションとは?その種類は?
- TIG溶接(GTAW)とは?
よく使用されるGコードの説明
G00 – 高速移動
G00コードは高速移動を意味します。工具をある地点から別の地点へ高速で移動するために使用されます。このコードを使用すると、工具は最大速度で移動します。この速度はメーカーによって指定されます。工具の移動中は切削操作は行われません。このコマンドは通常、工具がワークピースから遠いときに使用されます。通常工具をある地点に呼び出すと、より遅い速度で移動します。これにより時間が増え、最終的に損失となります。したがってG00コードが使用されます。G00コードの形式は:G00 X_ Y_ Z_ まずG00コードを呼び出し、次に目的地のX、Y、Z座標を指定します。例:G00 X25 Y05 Z00
G01 – 直線移動/補間
このコードは、ある地点から別の地点へ直線方向に切削または加工するために使用されます。G01コードの形式は:G01 X_ Y_ Z_F_ まずG01コードを呼び出し、次に目的地のX、Y、Z座標を指定します。これに送り速度も指定します。例:G01 X30 Y15 Z2 F120。送り速度はmm/min(G94)またはmm/rev(G95)のいずれかで、ワークピースの設計とオペレーターによります。
G02 – 円弧移動/補間(時計回り)
工具を円弧経路に沿って切削または加工する必要がある場合、G02コード(時計回り)が使用されます。同様に、反時計回りの工具移動にはG03コードが使用されます。
G04 – ドウェル
このコードは加工が不要なときに使用されます。ドウェル中は工具がアイドル状態です。G04コードの形式:G04 X_ または G04 P_ まずコードを書き、次にドウェル時間を指定します。Xは秒、Pはミリ秒を表します。例:G04 X5 / G04 P60
以上が広く使用されるGコードの簡単な説明でした。上記の各Gコードの詳細についてはmachinistguides.comでも確認できます。また、完成ワークピースを生産するために使用される実際のパートプログラムの例を示します。╍╍╍╍╍╍╍╍╍╍
以上がCNCマシンで使用されるGコードとMコードの概要です。この投稿が気に入ったら、またはご提案があればコメントでお知らせください。喜んでお聞きします。
また、機械工学の最新情報を得るためにTelegramチャンネルにご参加ください。またすぐに別の面白い記事でお会いしましょう。それまで読み続けてください!
PDFダウンロードリンク産業技術
- CNC旋盤とフライス盤の理解:機能、メリット、用途
- 精密製造ニーズにCNCボーリングミルショップを選ぶ理由
- CNCジュエリー加工の完全ガイド:マスターメイキング
- CNC基礎:コンピュータ数値制御をマスターする
- CNC加工:精密製造におけるメリットと制約
- CNCフライス vs 手動フライス:違いと使い分けの判断基準
- CNC工作機械の精度・位置決め精度向上:包括的ガイド
- Top-Turn S50 斜めベッドCNC旋盤─ 長尺・大径ワークの精密加工に対応
- トップターンS50傾斜床CNC旋盤:長尺ワーク精密加工用(重複記事)
- CNC工作機械を徹底解説:種類、構成要素、主要メリット
- CNC工作機械の代表的な8つの故障とエキスパートトラブルシューティングガイド