



放電加工(EDM):プロセス、メリット、用途
今日はThe Mechanical Postで、放電加工とは何か、その構造、動作、用途、利点、制限を見ていきます。
記事の最後にあるボタンをクリックしてPDFをダウンロードまたは印刷できます。
放電加工とは?
放電加工はEDMとしても知られ、非伝統的な加工プロセスの一種です。EDMは電気火花を使用してワークピースから少量の材料を除去し、ワークピースを加工します。
EDMは、旋盤、フライス盤などの伝統的な加工プロセスでは不可能だった非常に硬い材料の加工に使用されます。スパークエロージョンまたはスパークマシニングとしても知られています。
放電加工の原理
工具とワークピースの間の火花放電によるワークピース浸食の原理で動作します。アノード(+極)とカソード(-極)の2つの電極を十分に近づけると電気火花が発生します。約20,000〜100,000ボルトの電圧が印加されます。
両電極を十分に近づけると(約0.05mm〜0.005mm)、激しい火花が発生し、大量の熱が生成されます。
両電極が同じ材料でできている場合、アノードの方が速く浸食されるため、ワークピースをアノードに接続します。
工具はワークピースに生成したい印象の形状に作られます。アノードとカソードの両方が効率的な動作のために誘電体流体に浸されます。
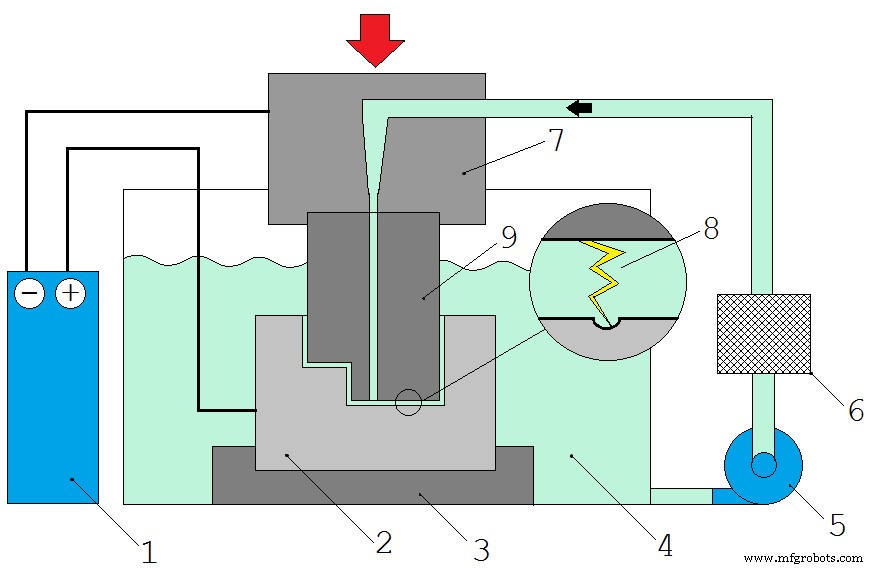
放電加工の構造
 |
| Frank50 s, CC BY-SA 4.0, via Wikimedia Commons |
- DCパルス発生器
- ワークピース
- 治具
- 誘電体流体
- ポンプ
- フィルター
- 工具ホルダー
- 火花
- 工具
DCパルス発生器
交流電源を高電圧直流電源に変換し、火花を生成する機能を持ちます。ワークピース
加工を行う材料がワークピースです。ワークピースはDCパルス発生器の正極に接続されます。治具
ワークピースを固定するために使用されます。治具は磁気テーブル、チャック、バイスなどです。誘電体流体
誘電体流体は、破壊電圧に達するまで絶縁体として働き、破壊電圧に達すると導体として働きます。溶融金属を運び去り、火花ギャップを清掃します。また、工具と加工面を冷却するクーラントとしても機能します。蒸留水、パラフィンオイル、シリコーンオイルなどが誘電体流体として使用される液体の種類です。
循環ポンプ
誘電体流体をシステム全体に循環させるために使用されます。フィルター
循環中に誘電体流体に混入する微細な金属粒子やその他の異物をろ過します。工具ホルダー
工具をしっかりと保持します。また、工具とワークピースの間に一定のギャップを維持し、送りを提供するサーボモーター機構も収容します。工具
ワークピースに生成したい印象の形状に作られます。工具はDCパルス発生器の負極に接続されカソードとなります。工具は電気の良導体であり、高融点である必要があります。 |
| NezzerX at English Wikipedia, Public domain, via Wikimedia Commons |
放電加工の動作
- 工具とワークピースは両方とも誘電体流体に浸され、その間に火花ギャップと呼ばれる小さな隙間で分離されます。
- 電源をONにすると、数千の火花が発生します。ただし、各火花の持続時間は非常に短いです。
- 火花により近くの誘電体流体が電離し、誘電体流体が導体として働きます。
- 火花により激しい熱が発生し、ワークピース材料が溶融します。
- この溶融材料は誘電体流体の流れによって運び去られ、ワークピースと工具を冷却します。
- 誘電体流体はろ過され、再循環されます。
- 材料が除去されるにつれ、サーボモーターが適切な送りを提供して火花ギャップを一定に保ちます。
- これが放電加工プロセスで材料が加工される仕組みです。
合わせて読みたい:
- 押出とは?詳細説明(PDF付き)
- 圧延プロセス – 動作、種類、利点、用途(PDF付き)
- GMAWまたはMIG溶接とは?(PDF付き)
放電加工の利点
放電加工の利点は以下の通り:- EDMはあらゆる種類の材料を加工可能。
- 従来の加工プロセスでは生産困難な複雑な形状を生産可能。
- 非常に厳しい公差での加工が可能。
- 良好な表面仕上げが得られる。
- 工具とワークピースの間に接触がないため、機械的応力が発生しない。
 |
| Qw5646, CC BY-SA 3.0, via Wikimedia Commons |
放電加工の制限
放電加工の制限は以下の通り:- 高電力消費。
- 材料除去率が低い。
- シャープなコーナーを生成できない。
- EDMは電気伝導性材料のみに使用可能。
- オーバーカットの形成がある。
- テーパー穴が生成される。
放電加工の用途
放電加工の用途は以下の通り:- 非常に小さな穴の生産に使用可能。
- ロータリースピンドルを使用してねじを生成可能。
- ギア製造にも使用される。
- 航空宇宙産業での加工にも使用される。
- 押出ダイ、スタンピング工具などの製造にもEDMが使用される。
このアニメーション動画の視聴をお勧めします(非スポンサー):
以上が放電加工の概要です。この投稿が気に入ったら、またはご提案があればコメントでお知らせください。喜んでお聞きします。
購読ボタンをクリックして購読を検討し、私たちの投稿をお見逃しなく!
またすぐに別の面白い記事でお会いしましょう。それまで学び続け、The Mechanical Postをお読みください!
産業技術
- 放電加工(EDM)の原理、プロセス、装置、メリット・デメリットを徹底解説
- 放電加工(EDM):メカニズム、原理、回路設計を解説
- 電子ビーム溶接:定義、プロセス、用途、メリット・デメリット
- 放電加工(EDM):精密金属加工の究極ガイド
- ウォータージェット加工:原理、応用、メリット・デメリット
- 超音波加工:原理、メリット、用途を徹底解説
- ウォータージェット加工:原理、メリット、デメリット、応用の完全ガイド
- 電気化学加工(ECM):原理、装置、メリット、デメリット、実用応用
- 超音波加工(USM):構成要素、原理、メリット・デメリット、実用応用
- 超音波加工:原理、プロセス、主要メリット
- 超音波加工(USM):構成部品、プロセス、用途、メリット – PDFガイド