



CNCフライス加工の座標系をマスターする:実践的ガイド
CNCフライス加工の座標系の基礎は、特定の機種に限らずあらゆる場面で応用されます。最新のCNCマシンも、その核心は変わりません。X、Y、Z軸で機械内部の座標空間を定義し、工具(エンドミル、押出機、レーザービームなど)がその空間内を移動します。テクノロジーは進化しても、基本原理は本質的に同じです。本記事では、CNC座標系の基本であるデカルト座標系、ワーク座標系(WCS)、オフセットについて解説します。
なぜCNCフライス加工で座標が重要なのか?
積層造形(アディティブ)は造形板の上からパーツを積み上げます。パーツがどこから始まるかは自明です。しかし、フライス盤のような除去加工では、外部からワークにアプローチして材料を削り取ります。そのため、機械は物理空間におけるワークの位置を正確に把握する必要があります。単に金属ブロックを押し込んで「スタート」を押せば済むほど単純ではありません。
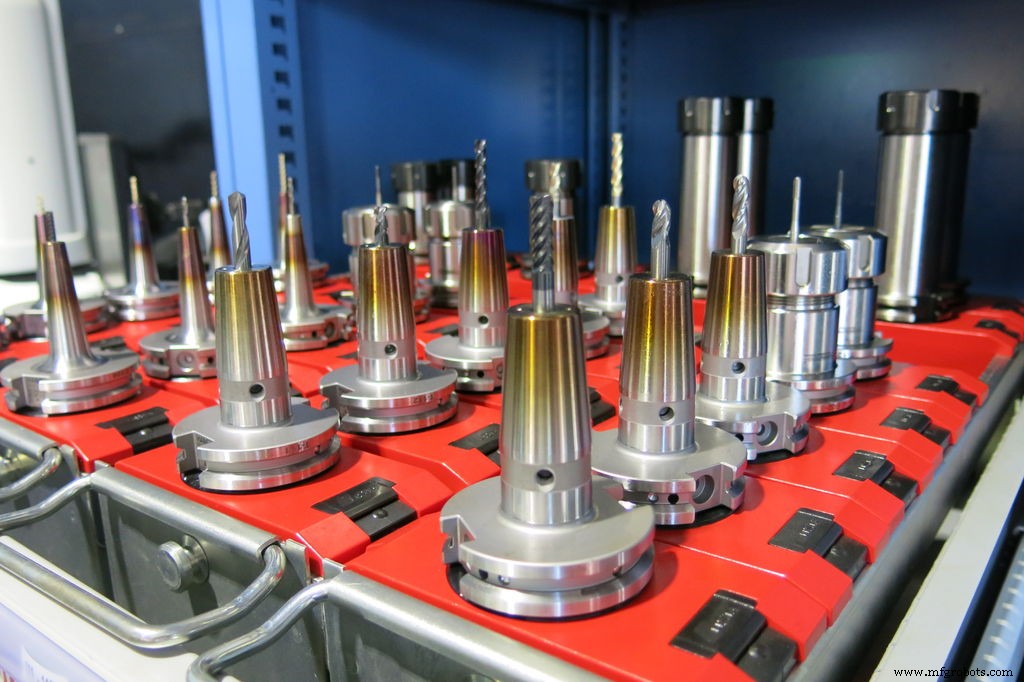
複数のフライス工具を使う場合、さらに複雑になります。各工具の長さが異なるため、スピンドル基準点とワークの距離が変わるからです。1インチのエンドミルで設定した原点が、3インチのドリルでは通用しません。
座標系は、CNCマシンが3次元空間を理解するための言語と言えます。これがなければ、マシンは以下のことが一切わかりません:
- ワーク材料がどこにあるか
- 工具がパーツからどれだけ離れているか
- パーツを加工するためにどの動きをすればよいか
一見複雑に見える座標系も、シンプルな要素に分解できます。まずはデカルト座標系の基礎から始めましょう。
デカルト座標系の基礎
ほぼすべてのCNCマシンは、X、Y、Z軸に基づくデカルト座標系を使用します。このシステムにより、機械は特定の平面上を特定の方向へ移動できます。
デカルト座標系を要素に還元すると、馴染みのある数直線になります。直線上の一点を原点と定めます。原点より左は負、右は正の値です。
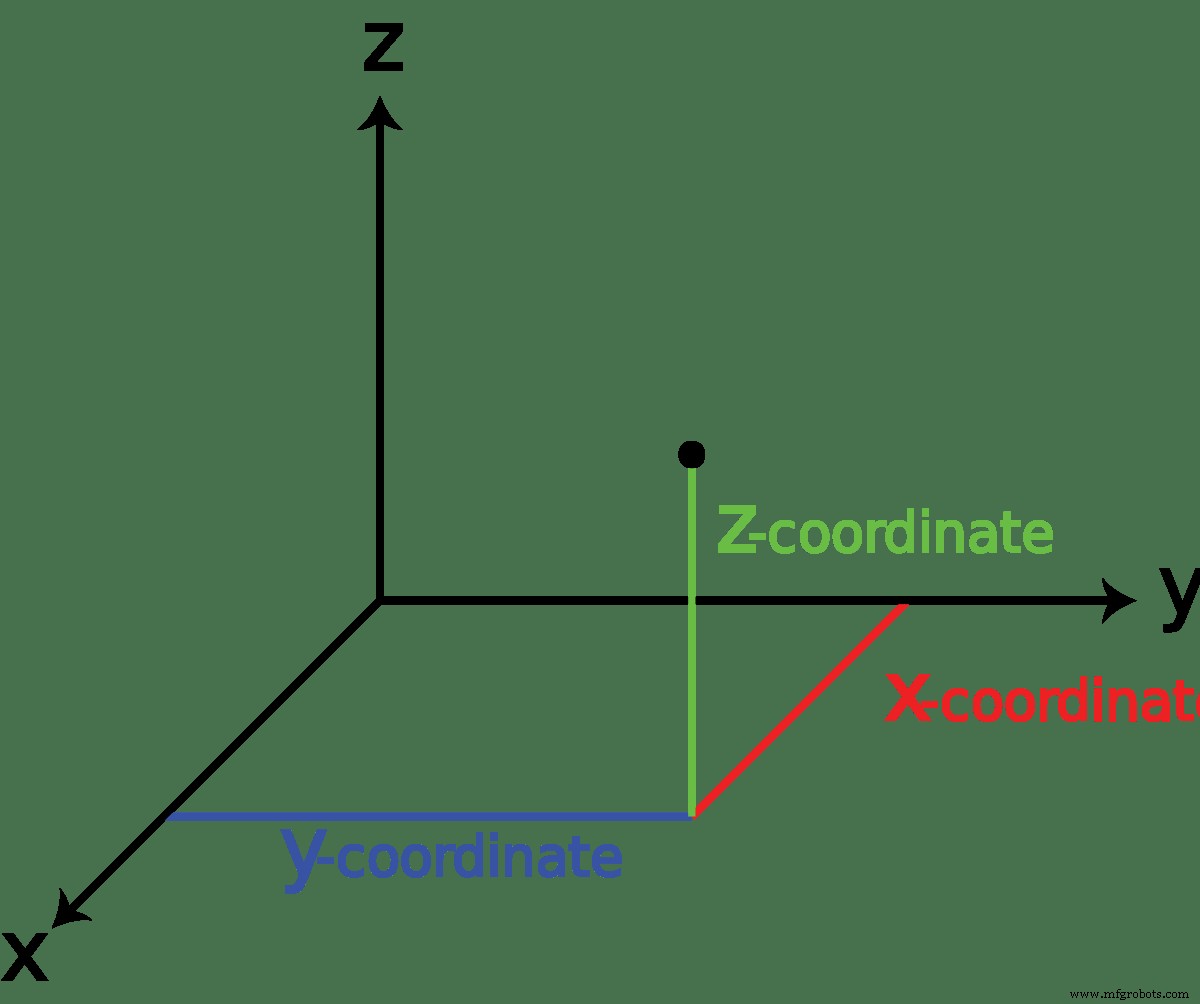
X、Y、Z軸を90度で組み合わせると、CNCマシンが動き回る3次元空間が生まれます。各軸は原点で交わります。
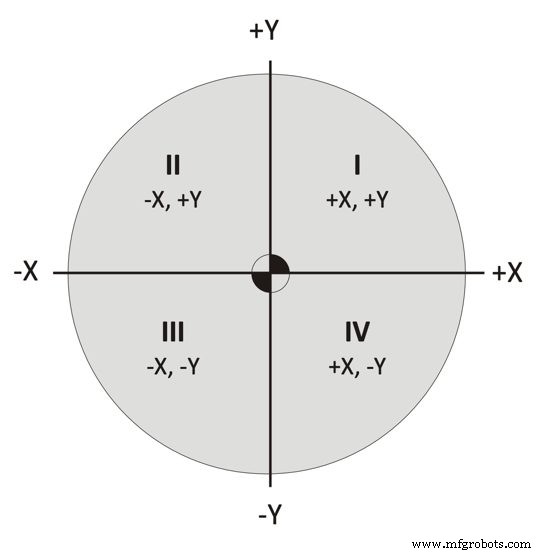
2軸が交わると平面が形成されます。例えばX軸とY軸が交わるとXY平面となり、2.5Dパーツの大半の加工はここで行われます。これらの平面は4つの象限(1〜4)に分かれ、それぞれ固有の正負の値を持ちます。
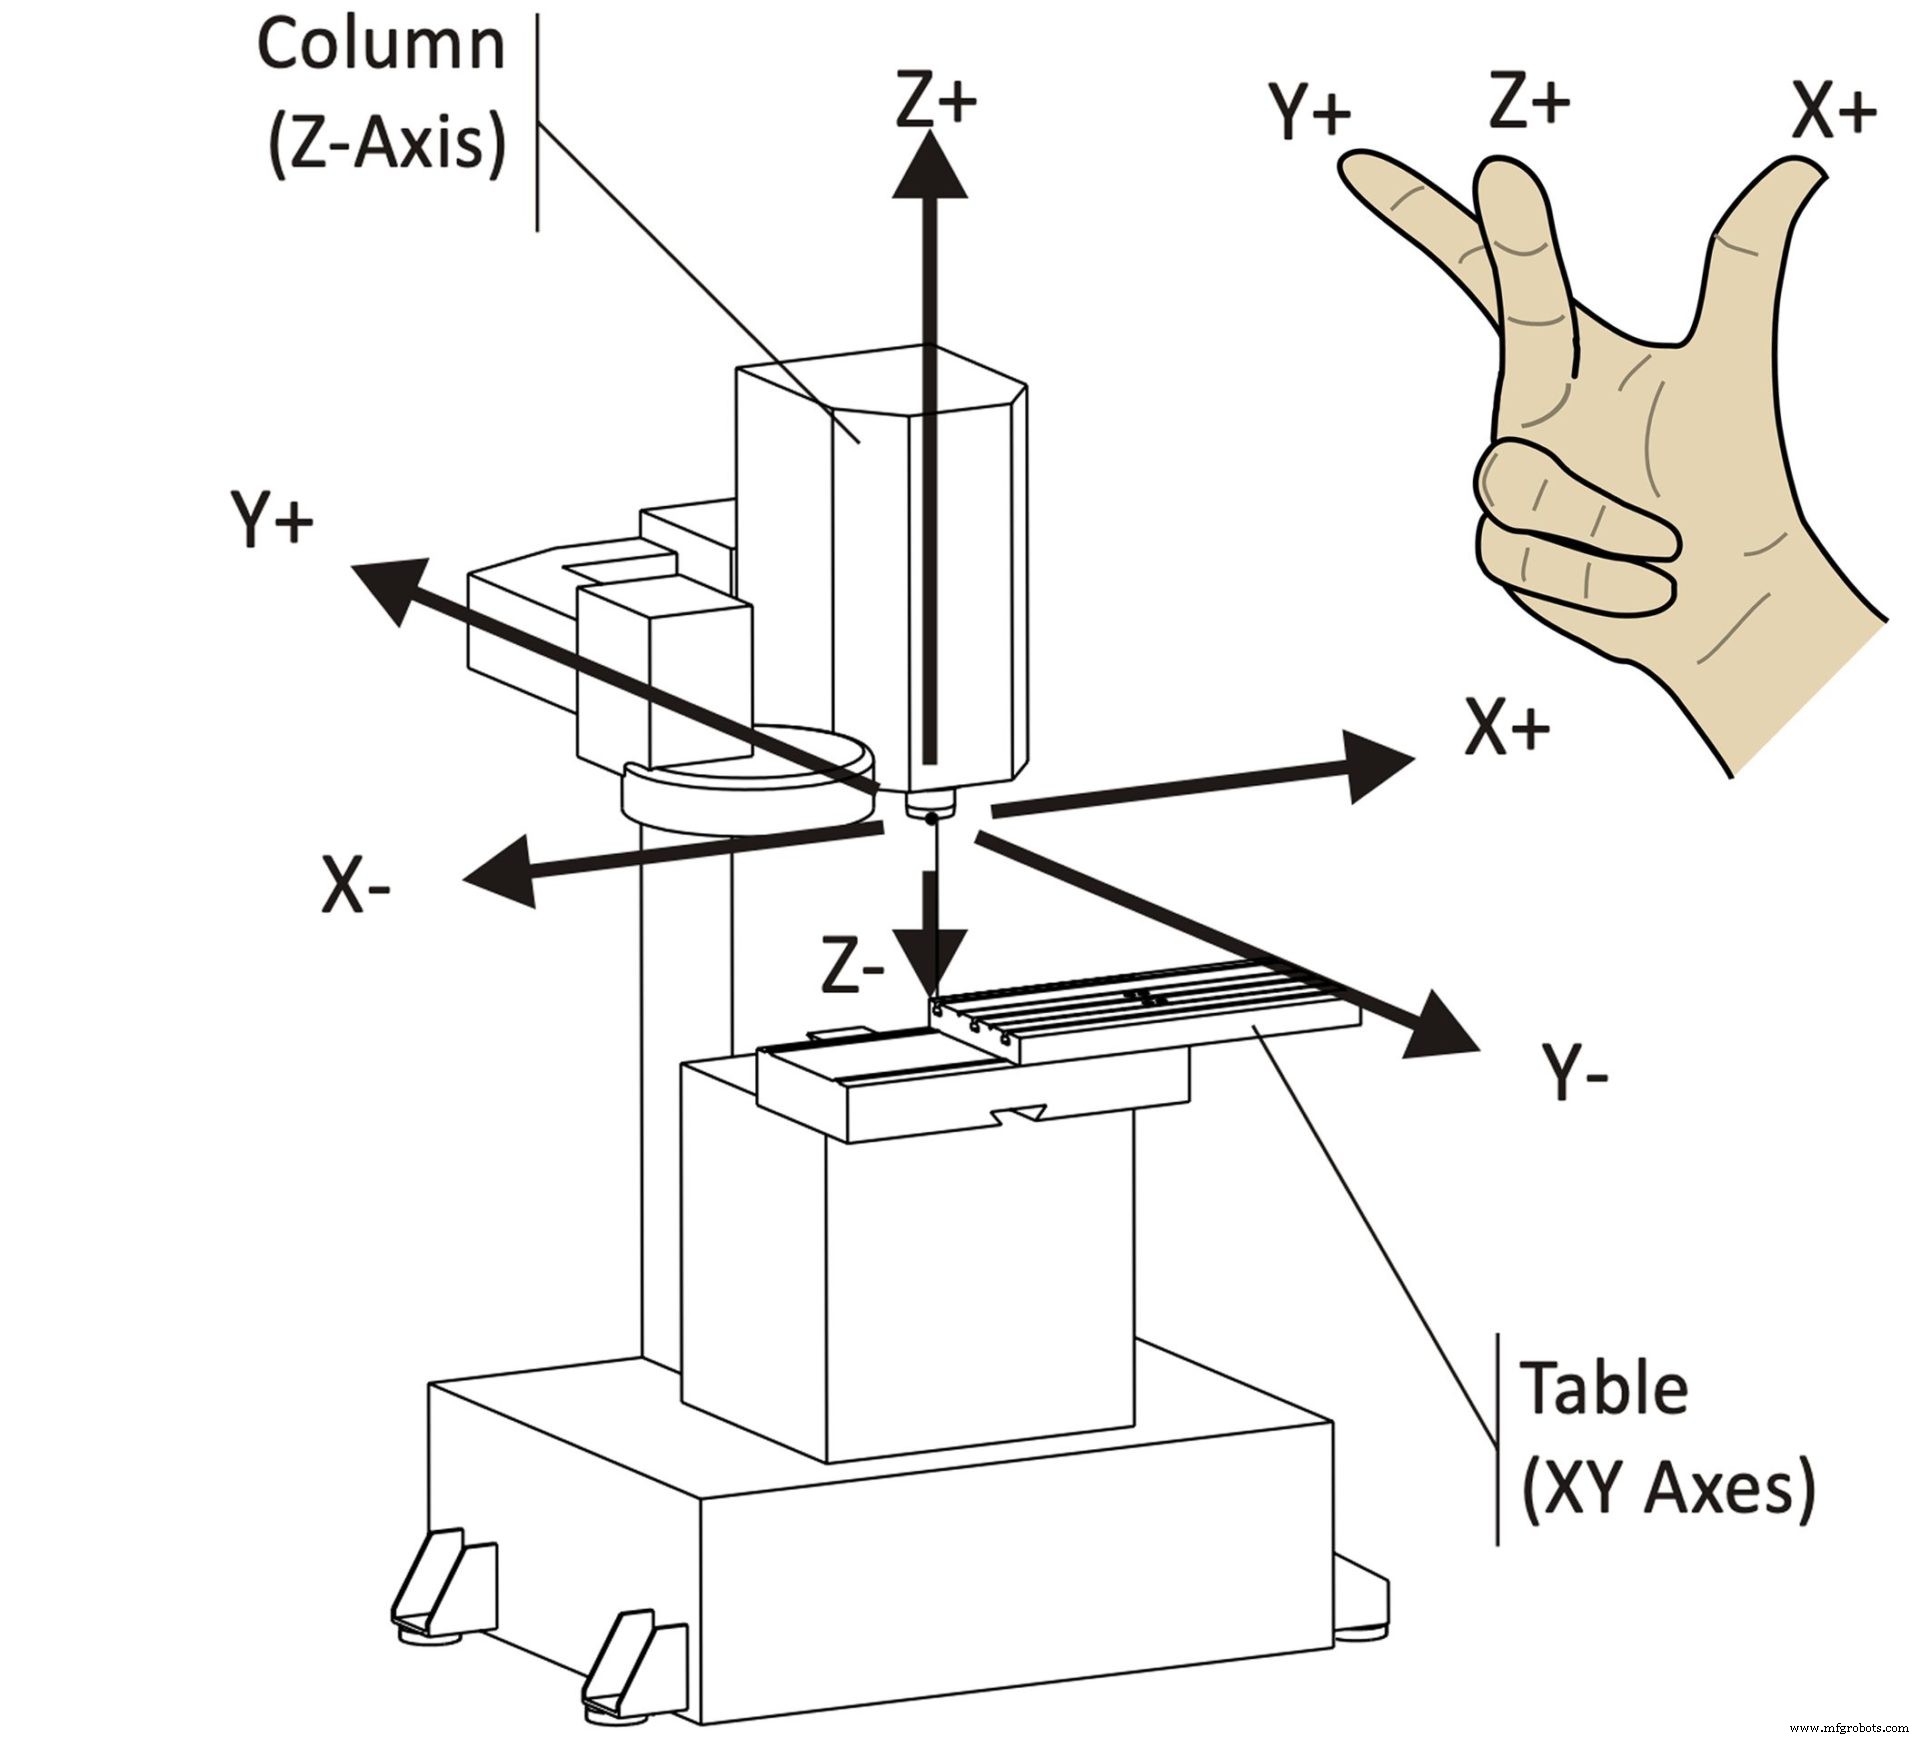
CNCマシンに対するデカルト座標系の理解に役立つのが右手の法則です。手のひらを上に向け、親指と人差し指を前方に、中指を上方に伸ばします。この手をCNCマシンの前でスピンドルに合わせて置くと、軸が完璧に一致します。
- 中指=Z軸
- 人差し指=Y軸
- 親指=X軸
CNCマシンが座標をどう使うか
デカルト座標系を用いて、各軸に沿ってCNCマシンを制御し、材料ブロックを完成品へと変えます。軸を相対的な用語で説明するのは難しいですが、オペレーターが機械に向かって立った視点では、通常以下の動きになります:
- X軸:「左」と「右」の移動
- Y軸:「前進」と「後退」の移動
- Z軸:「上昇」と「下降」の移動
これらを組み合わせると、XY平面上のパーツ各面を、Z軸方向のさまざまな深さで加工できるようになります。フライス盤、ルーター、レーザーのいずれも、この基本動作システムを共有しています。
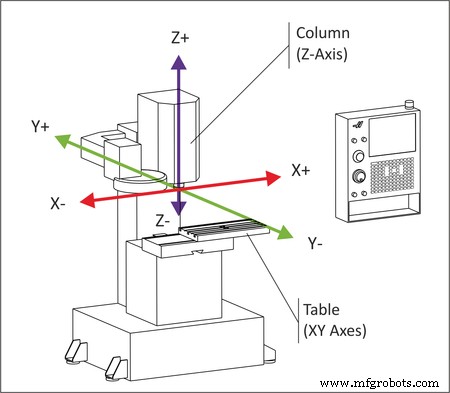
CNCの座標系上での移動は、常に工具の動き基準であり、テーブルの動き基準ではありません。例えばX座標値を増やすとテーブルは左に動きますが、工具視点ではワークに対して右へ移動しています。
Z軸座標を増やせばスピンドルが上昇し、減らせばワークへ下降(切削)します。切削は負のZ軸方向に対応します。
言葉で読むと混乱するかもしれませんが、工具とテーブルの動きの違いは、動画で見る方が圧倒的にわかりやすいです。Robert Cowan氏の以下の動画をご覧ください:
CNCマシンの原点:マシンホーム
すべてのCNCマシンにはマシンホームと呼ばれる内部原点があります。起動直後、マシンは物理空間での自己位置を知らないため、キャリブレーション(原点復帰)が必要です。
このプロセスでは、3軸すべてが機械的な最大ストローク端へ移動します。リミットに到達するとコントローラーへ信号が送られ、その軸のホームポジションが記録されます。3軸すべてで完了すると、マシンは「ホーミング完了」状態になります。
内部的には機種により実装が異なります。物理リミットスイッチで検知するタイプもあれば、サーボシステムで極めて滑らかかつ高精度に行うタイプもあります。コントローラーが基板経由でサーボモーターに指令を送り、ボールネジを回転させてテーブルを動かします。
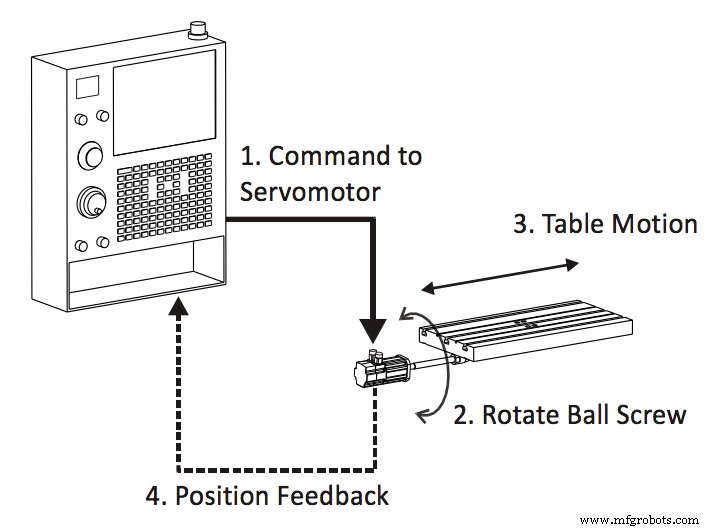
テーブルの前後動作は、0.0002インチ(約5μm)精度で瞬時に座標変化として伝達されます。
機械技師がCNC座標をどう使うか
ここまでCNCマシン内部の座標系について語ってきました。問題は、この座標系が人間にとって扱いにくいことです。マシンホームは通常、X、Y、Z軸の機械的限界端にあります。この極端な座標値をCNCプログラムの起点にしなければならないとしたら、悪夢です。
そこで、人間が扱いやすいよう設計された別の座標系、ワーク座標系(WCS:Work Coordinate System)を使用します。WCSはワーク材料上の特定の点を原点として定義し、通常はFusion 360などのCAMソフトで設定します。
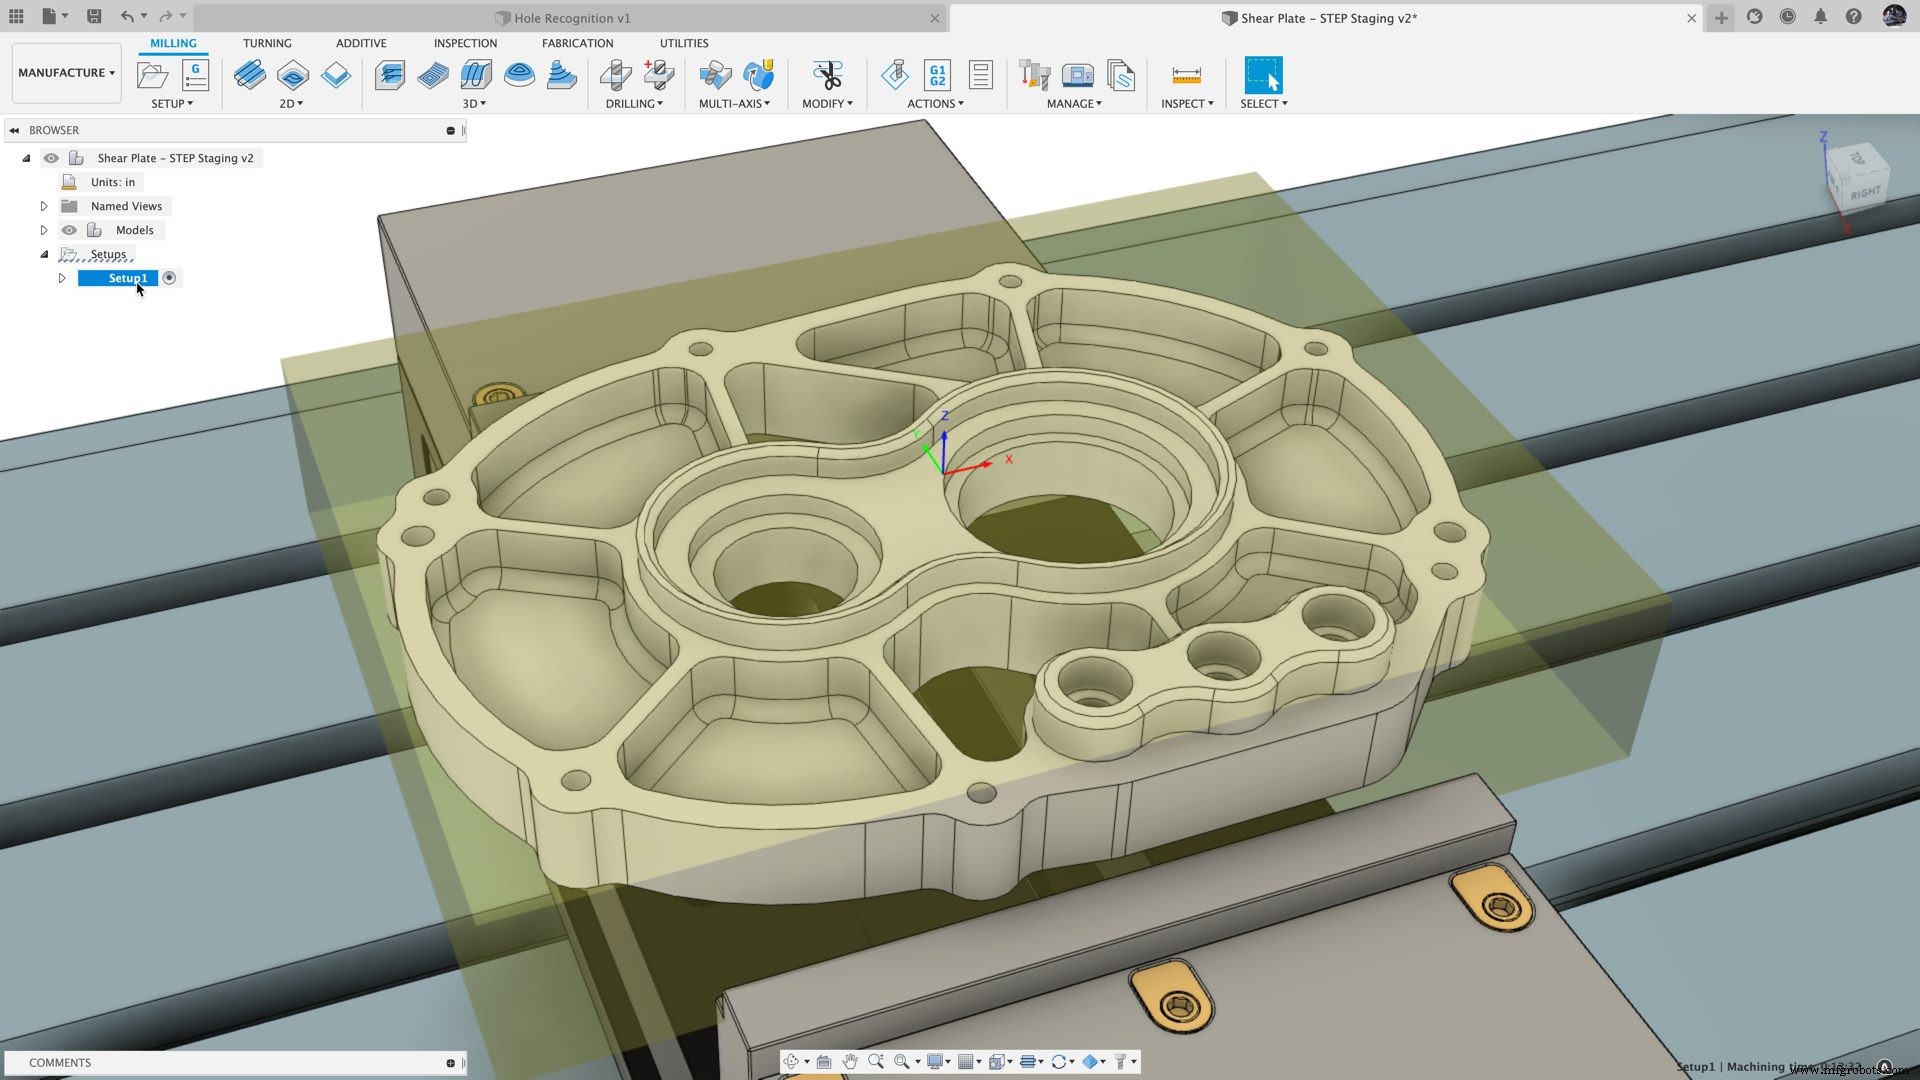
ワーク材料上の任意の点をWCS原点として定義できます。一度原点を決めたら、エッジファインダー、ダイヤルインジケーター、プローブなどで、その位置をCNCマシン内部で特定する必要があります。
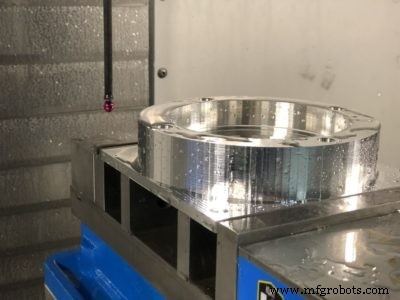
WCS原点の選定には慎重な計画が必要です。以下の点に留意してください:
- エッジファインダーやプローブなど機械的手段で原点を特定できること
- 繰り返し可能な原点であれば、パーツ交換時の時間短縮になる
- 下流工程で要求される公差を考慮した原点であること
特に後工程になるほど公差の積み上げが大きくなるため、各セットアップでの最適な原点選定は別記事で扱えるほど奥が深いテーマです。過去に加工した形状の公差、位置決め機構の精度、機械精度を考慮し、最終パーツが仕様通りになるよう管理してください。
CNC座標と人間座標の連携:オフセット
人間はWCSを使ってプログラムを書きますが、これらの座標は常にマシン座標とは異なります。どうやって両者を合わせるのか? 答えはオフセットです。
CNCマシンはワークオフセットを用いて、WCSとマシンホームの距離差を把握します。これらのオフセットはコントローラーに記憶され、オフセットテーブルで参照できます。
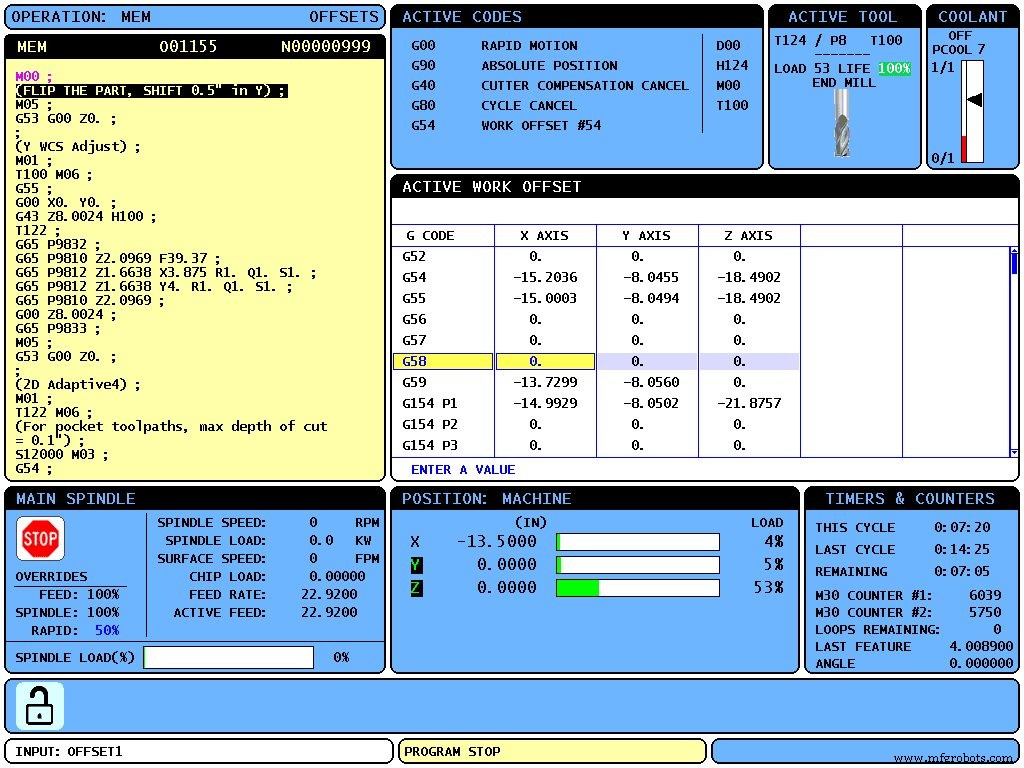
ここではG54、G55、G59など複数のオフセットがプログラムされています。複数オフセットのメリットは? 1回のジョブで複数パーツを加工する場合、各パーツに固有のオフセットを割り当てられます。これにより、異なる位置にある複数パーツに対して、マシン座標系を正しく関連付け、複数セットアップを一度に完了できます。
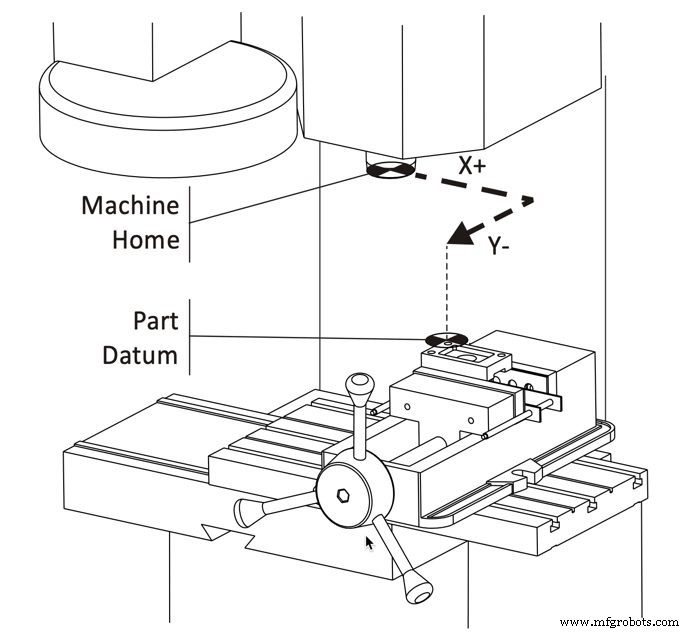
工具オフセット
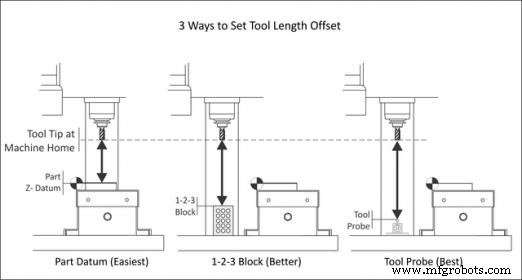
同一ジョブで複数工具を使うのは一般的ですが、工具長の違いを吸収する仕組みが必要です。工具オフセットをコントローラーに登録すれば、各工具がスピンドルからどれだけ突き出ているかをマシンが正確に把握できます。工具オフセットの取得方法はいくつかあります:
- ジョグ送り:マシンホームからパーツのゼロ点まで工具を移動させ、移動距離を測定してオフセットとして登録
- 精密ブロック(1-2-3ブロック):マシンテーブル上のブロック上面を共通のZ位置として、全工具を合わせる
- プローブ:プローブで自動測定。最も効率的だが、プローブ装置が必要なためコストが高い
実践:サンプルジョブを通して理解する
座標の基礎が揃ったので、サンプルジョブを追ってみましょう。手動加工で外形が決まったパーツに対し、CNCで穴あけ、ポケット、スロットを加工します。
ジョブ1
まずワークを固定し、軸と原点を確立します:
- パーツをバイスで挟み、マシンテーブルにボルト固定し、機械軸に対して直角に出す
- これによりWCSのX軸がマシンのX軸と一致
- パーツ左面をバイスストップに当て、繰り返し可能なX軸原点を確立
- バイスの固定ジョーを基準に、エッジファインダーやプローブで繰り返し可能なY軸原点を決定
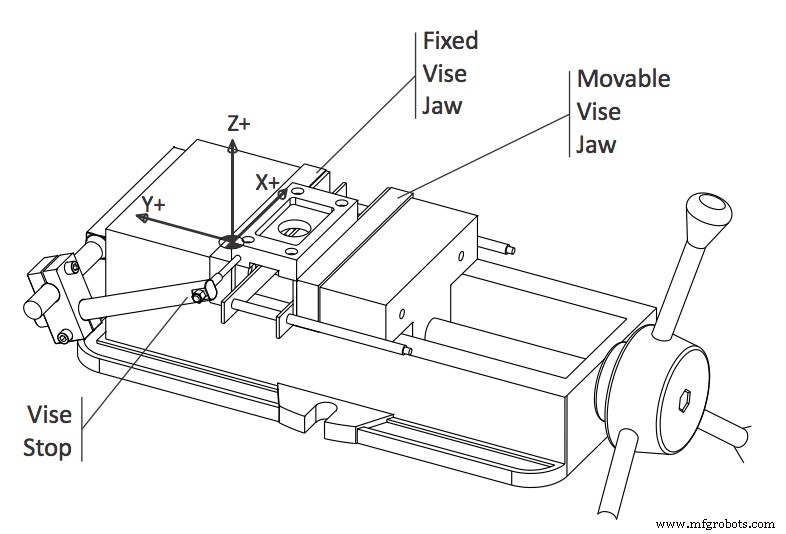
WCSが確立されれば、マシンは自座標系から見たワーク位置を理解します。第1面のポケット加工と穴あけから加工開始です。
ジョブ2
パーツを裏返して反対面を加工します。180度回転させただけで外形が対称、前回のX/Yオフセットが繰り返し可能なら、WCSは変更不要です。同一工具を使うためZオフセットもそのまま使えます。
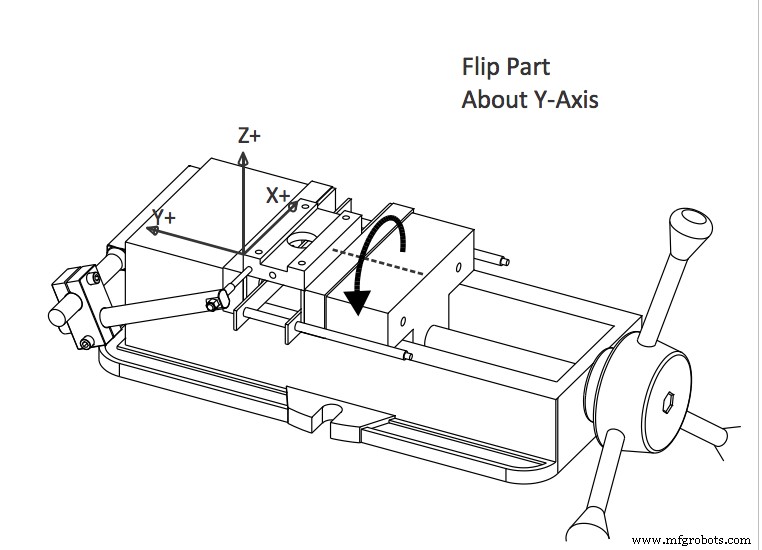
ここで重要なのがバイスの締め付け力です。現場ではバイスの閉じ位置をマジックでマークしたり、トルクレンチを使ったりします。なぜか? パーツ移動・回転時の締め付け圧を一定にするためです。締め付け圧の変化はパーツ位置のズレや、形状による変形・反りを招きます。締め付け力が概ね同じと仮定すれば、ジョブ2を加工できます。
ジョブ3
今度はパーツを立てて穴あけを行います。この回転でWCSのXY原点は変わりません。しかし、工具とパーツの距離が短くなります。
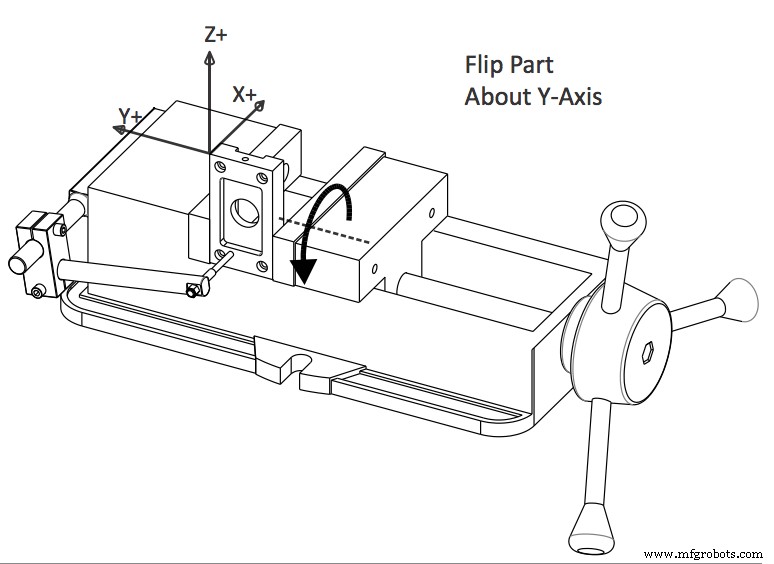
新しいオフセットで原点をパーツ上面のコーナーにシフトします。パラレルブロックを外して把持面を広げ、バイスストップを下げてパーツ底面のポケットではなく面に当たるようにします。元の参照面のうち2つはまだ使えます。
この例はシンプルです。パーツが角材で、XY原点が3セットアップ全てで繰り返し可能、Z原点も1回しか変わっていません。しかし、ワークホールディングの合わせ、繰り返し精度、過去加工形状の精度を意識する思考プロセスは重要で、現場では何度も繰り返す基本動作です。
準備万端:座標知識を武器に
これでCNC座標の精密な知識があなたのツールベルトに加わりました。どこへ行っても活用してください! ワーク座標系(WCS)は、マシン内部座標とあなたのCNCプログラムを橋渡しします。これら3つのシステムが連携して、パーツを高精度に位置決めし、安定した品質で加工し続けます。Bridgeport、Tormach、Haasのいずれであっても、座標系の原理は普遍です。
統合CAD/CAMソフトで次のCNCプロジェクトの座標を決める準備はできましたか? 今すぐFusion 360をお試しください!
産業技術
- 精密CNC縦形フライス盤——木材・金属高性能切削
- 垂直CNCマシン解説:仕組みと主要メリット
- CNCフライス加工の選択:精密金属加工が重要なとき
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- M-TECH:Apolloルーター向け高度CNC制御システム
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- CNCフライス加工のマスター:精密加工のための包括的ガイド
- CNCフライス盤とCNCルーターの違いと適切なツールの選び方
- CNC Gコード・Mコード 総合ガイド:フライス盤・旋盤対応
- NCT 201 Gコード完全リファレンス:CNC旋盤とフライス盤
- CNC旋盤(ターニングセンター)入門:複雑加工をシンプルにする最新工作機械