



ダイカスト:メリット、デメリット、比較分析
ダイカストは、金属部品を製造するための最も柔軟で革新的な製造技術の一つです。ギア、ロック、自動車部品、オートバイ部品などの多くのコンポーネントがダイカストで製造されています。用途にダイカストプロセスを選択する場合、事前にその長所と短所を知っておくのが最善です。
この記事では、ダイカストの利点と欠点について詳細に学びます。また、他の一般的な製造技術と比較し、最適な選択ができるよう支援します。
ダイカストとは?
ダイカストは、極端な温度と圧力条件下で溶融金属と合金を鋼製金型に注入し、目的の形状を作る製造プロセスです。ダイカストプロセスはプラスチック射出成形とかなり似ています。しかし、主に融点が低く流動性の高い非鉄金属(アルミニウム、亜鉛、銅、マグネシウムなど)に使用されます。
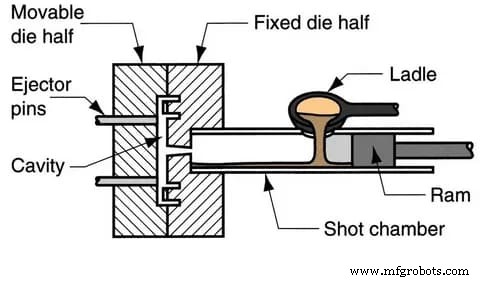
ダイカストには、ホットチャンバーとコールドチャンバーの2種類の機械があります。
ホットチャンバーダイカスト機は、内蔵炉を備え、金属を溶融状態に加熱してから成形のために金型に移送するため、サイクル生産を加速できます。対照的に、コールドチャンバー機では、金属の加熱が別の炉で行われます。
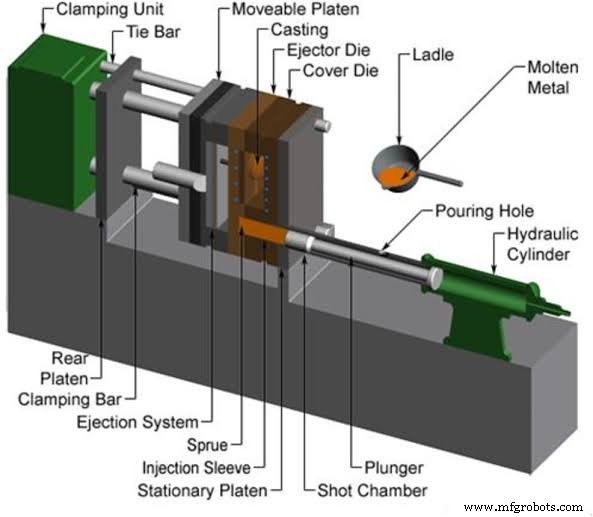
ホットチャンバー機は、亜鉛、銅、鉛など融点の低い金属合金を鋳造します。一方、コールドチャンバー機は、高融点金属と耐食性が求められる場合に好まれます。したがって、プロセスに選択する材料が使用する機械を決定します。
ダイカストの長所と短所
ダイカストプロセスを簡単に理解したところで、その利点と欠点について詳しく見ていきましょう。まず、以下に簡単なまとめを示します。
| No. | 利点 | 欠点 |
| 1 | 高い生産効率を提供 | 金型コストが高額になる可能性がある |
| 2 | 薄肉部品と高精度を要求する内部部品の容易な製造を可能にする | 大型部品の製造時に製造困難が生じる |
| 3 | 微細結晶構造と優れた機械的特性を持つ部品を生産 | 非鉄金属と融点の非常に高い金属合金には不向き |
| 4 | 大量生産では特に経済的な製造プロセス | ガス溜まりを引き起こしやすく、鋳造品の気孔につながる |
| 5 | 製造部品の表面仕上げが良好なため、後処理コストが低い | 部品の複雑さによってはサイクル生産に長時間かかる場合がある |
ダイカスト技術の5つの利点
1. 複雑な薄肉部品
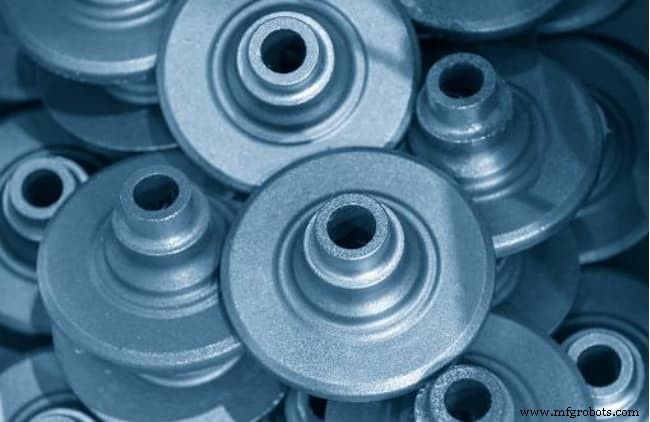
アルミニウムダイカストは、複雑な形状で軽量な部品を製造できますが、優れた強度重量比を持ち、他の金属鋳造やインベストメント鋳造より優位に立っています。アルミニウム合金で作られるダイカスト部品の壁厚は0.5mmまで薄くできます。亜鉛で作られる鋳造部品の壁厚は、さらに0.3mmまで薄くできます。
2. 高い機械的特性
ダイカスト製品は優れた機械的特性を備えています。液体金属が高圧下で凝固するため、製品は微細で緻密、結晶質に見えます。ダイカスト部品は高硬度・高強度で剛性があります。また、耐久性が向上し、高い導電性を持ちます。
3. 高い寸法公差
ダイカストは、高耐久性と寸法精度を持つ部品を生産します。過酷な条件にさらされても、部品は時間経過とともに寸法精度を維持します。その結果、高い精度と正確さの基準を要求する機械の複雑で内部の部品製造にダイカストが使用されます。
ダイカストは他の鋳造プロセスより厳しい公差を維持します。つまり、部品は最小限のバラツキで生産されます。ダイカストの典型的な公差クラスはGB/T 1800-2009でIT13〜IT15です。より高精度ではIT10〜W 11に達します。したがって、ダイカストの優れた寸法精度は機械加工の必要性を回避し、合金の利用率を向上させます。
4. 滑らかな表面
ダイカスト部品は滑らかで一貫した結晶質表面を持っています。ダイカストプロセスでは溶融金属合金がダイを満たし、正確な形状を作ります。したがって、ダイが適切に成形され、プロセスが適切な条件下で行われれば、部品は微細で滑らかになります。
光沢のある部品を作るため、カスタムニーズを除いて追加の後処理操作の必要性が低くなります。さらに、ダイカスト完了後、製品を納品のために出荷できます。これにより、総サイクル生産時間を短縮できます。
5. 大量生産でコスト効率が良い
ダイカストの表面は滑らかで優れた機械的特性を持つことが多いため、ダイカスト部品は機械加工をほとんど必要としません。場合によっては全く不要です。その結果、二次操作への支出必要性が低くなります。ダイカストが後処理コストを削減する能力は、そのコスト効率を確保するのに役立ちます。
注目すべきは、ダイカスト機械、金型、その他関連装置はかなり高価です。しかし、大量生産によりコストが生産プロセス全体に適切に分散されるため、ダイカストプロセスが経済的になります。
ダイカスト技術の5つの欠点
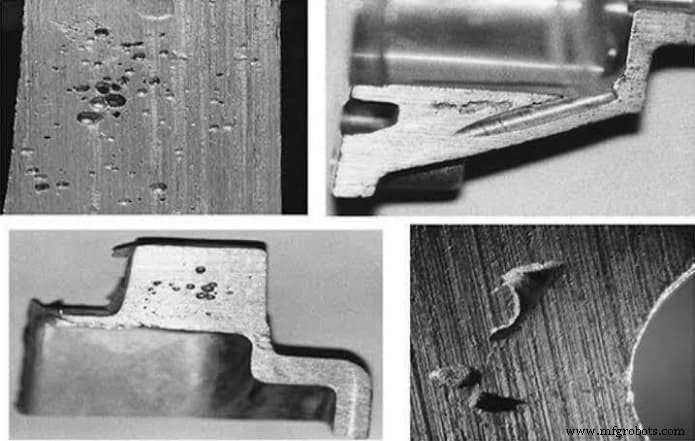
1. 気孔が発生しやすい
ダイカストプロセスでは、溶融金属が高速で金型キャビティを急速に充填しますが、キャビティにガス透過性がないため、ガス泡が鋳造内部に閉じ込められ、製造部品の構造的完全性に影響を与える傾向があります。
ダイカスト内のガス空洞の存在は、焼入れなどの熱処理による硬化など、過酷な条件にさらされた際にそのような部品に影響を与えます。また、そのような部品は機械加工困難になりやすいです。したがって、部品の機械加工代は最小限に抑えるべきです。そうでない場合、ダイカスト表面の硬化層が除去され、表面が露出することになります。
2. 通常非鉄金属のみをサポート
一般的に、ダイカストは鉄系金属合金より融点の低い非鉄金属に最適です。しかし、プロセスは鉄や鋼などの鉄系合金もサポートします。鉄系金属は融点が非常に高く耐食性が低いため、金型寿命が低下します。したがって、製造業者は常にダイカスト操作で非鉄金属合金を選択します。
さらに、鉄系金属の鋳造には多くの複雑さと予期せぬ問題が伴います。したがって、製造業者はダイカスト操作で非鉄金属のみを使用します。
3. 少量生産には不向き
ダイカストは少量生産には実用的な選択ではありません。ダイカスト機械とメンテナンスのツーリングコストがかなり高額だからです。したがって、小規模生産ではプロセスが高コストで複雑に見えます。
しかし、大量生産ではコストが生産される多数のアイテムに適切に分散されるため、コスト効率が良くなります。サプライヤーは、プロセスが他の生産方法より高価に見えるため、小規模プロジェクトにはダイカストサービスを推奨しません。
4. 金型寿命が短い
高融点金属と合金は鋼製金型の効果を損ないます。銅などこれらの金属は、熱変形に抵抗するための広範な要件を持ちます。高融点合金の継続的な存在は成形金型に負担をかけ、耐久性を低下させます。
5. 多額の設備投資が必要
他の鋳造プロセスとは異なり、ダイカストの鋳造機、金型、その他関連装置は高価です。必須装置なしではダイカストを実行できません。亜鉛のような安価な材料を使用してコストを削減しても、全体的な生産プロセスは依然として高価です。ダイカストがコスト効率よくなるのは大量生産の場合のみです。
ダイカストの利点:他の製造プロセスとの比較
ダイカストの長所と短所について議論しました。次に、ダイカストを他の一般的な製造技術と比較し、なぜ業界で重要な製造プロセスなのかを示します。
ダイカスト vs 砂型鋳造
ダイカストと砂型鋳造を比較すると、ダイカストが優れた製造プロセスであることが証明されます。ダイカストが砂型鋳造より優れた技術である基準は以下の通りです。
- ダイカストは機械加工とその他の仕上げ操作が少なくて済みます。
- ダイカストはより良い寸法公差とより高い生産効率を持ちます。
- 気孔はダイカストと砂型鋳造の両方で一般的です。しかし、ダイカストでは予防策がありますが、砂型鋳造ではほぼ不可能です。
- より良い表面特性。
- 労働力が少なくて済みます。
- ダイカストは鋼製金型を使用、砂型鋳造は砂金型を使用。
- 砂型鋳造は薄肉部品の製造に不向きですが、ダイカストは適しています。
ダイカスト vs 射出成形
プラスチック射出成形と比較しても、ダイカストは優位性を持っているようです。以下はダイカストの射出成形に対する利点です。
- ダイカスト製品はより優れた機械的特性を持ちます。より強く、硬く、タフで、より高い耐熱性を持ちます。
- ダイカストはより高い寸法安定性を持ちます。したがって、高精度・高精度を要求する部品に最適です。
- プラスチック製品は紫外線に弱い可能性がありますが、ダイカストはそうではありません。
- ダイカスト製品はより耐久性があり、ストレス、風化、重負荷状況に耐えられます。
- ダイカストはより速い生産サイクルを持ちます。したがって、製造業者はより短時間で大量の部品を製造できます。
ダイカスト vs 鍛造
鍛造は極端な圧縮力で金属を成形します。しかし、ダイカスト は以下の点で鍛造より優れています:
- ダイカストは複雑な形状とジオメトリをより良く製造できます。
- より高い寸法安定性を持ちます。
- 薄肉部品の製造は鍛造では問題です。
- ツーリングコストがダイカストの方が安価です。
ダイカスト部品にはRapidDirectをお選びください
この記事から、ダイカストの長所と短所について幅広い知識を得られたことでしょう。ダイカストは大量生産と高寸法精度部品のトップ製造プロセスであることがわかります。
コスト効率の良いダイカストサービスが必要ですか?評判の良いオンラインダイカストサービスプロバイダー、RapidDirectがおすすめです。
弊社はISO 90001:2015認証企業です。したがって、すべてのサービスが業界トップレベルであることを保証します。さらに、ダイカストやその他関連技術に精通したトップレベルの高度なスキルを持つ技術者を擁しています。
また、お客様のカスタムニーズに最適なさまざまな固体材料を提供します。同様に、ダイカスト部品の特性向上を支援するさまざまな表面仕上げオプションを提供します。また、注文を最適に実行する方法について提案する専門家とプロフェッショナルもいます。
さらに、ダイカスト部品の迅速で価格効率の良い見積もりと無料DFM解析を可能にするオンライン製造見積もりプラットフォームを備えています。また、デジタルプラットフォームで注文後、各生産段階を監視できます。
よくある質問(FAQ)
ダイカストの気孔を減らすには?気孔はダイカストの主要欠陥です。以下はダイカストの気孔を減らす手段です。
a. 各生産段階で厳格な品質管理を維持する。
b. 溶融時に溶解ガスの放出を助ける添加剤を使用する。
c. 各鋳造後に金型を潤滑する。これは気孔傾向を減らす。
d. 鋳造中に金型キャビティ内に真空を作ろうとする。
e. 溶融金属の流れと走りが容易になるよう金型を適切に設計する。
ダイカストのツーリングコストを最小限に抑えるには、以下のガイドラインが役立ちます。
a. 設計をシンプルにするよう努める。複雑なディテールが多すぎるとコストが増加する。したがって、構造的完全性と部品の全体的性能にとって重要でない複雑なディテールを削除するのが良い。
b. ダイカストは薄肉部品を容易に製造できるが、それらを減らすか回避するのが良い。これらの薄肉はしばしば機械加工を必要とするため、追加製造コストを招く。
c. 不必要な公差を避ける。過度な精度要件はツーリングコストを増加させる。
d. 3軸または4軸CNC機械でアクセス困難な機能やアンダーカットを避ける。
金属射出成形(MIM)とダイカストは類似した製造技術です。両方とも金属と合金を部品製造に使用します。主な違いは、各方法で使用される金属の種類です。ダイカストは主にアルミニウムとその他の非鉄金属を使用します。対照的に、金属射出成形は鋼、鉄、ニッケル、その他のMIM合金を使用します。
産業技術
- フラッキング(水圧破砕)完全解説:プロセス、歴史、影響と議論
- 中小EC事業者がAmazonフルフィルメントの利点と欠点を評価
- 最適なシーラント選び:ポリウレタン、シリコーン、ゴム? 徹底比較ガイド
- 製造業におけるテクノロジー:メリット、課題、将来展望
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- 金属酸洗いのメリットとデメリット:包括的概観
- インベストメント鋳造:メリット、デメリット、重要な検討事項
- ダイカスト:メリット、課題、メーカーが知るべき重要ポイント
- ロストフォーム鋳造:メリット、デメリット、適用判断
- 冷間成形金属加工:メリット・デメリット・重要ポイント
- Infrastructure as Code(IaC):メリット、課題、ベストプラクティス