



低圧ダイカスト解説:メリット、プロセス、自動車部品に不可欠な理由
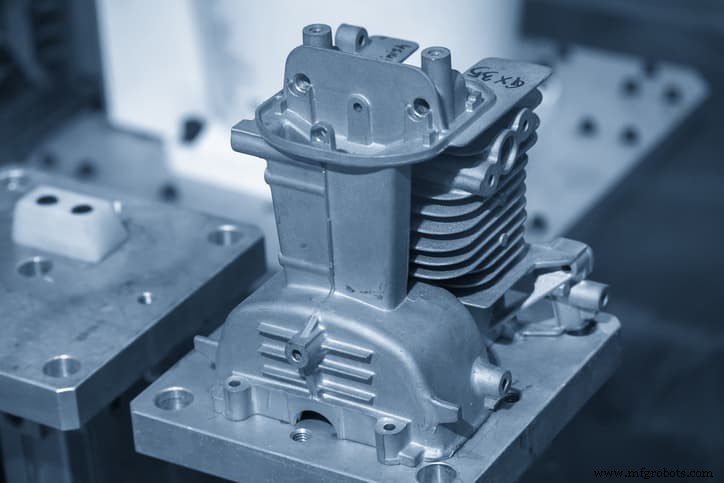
その名の通り、低圧ダイカストは、プロセスに利点を与える適切に制御された低圧で溶融材料をダイカストに注入するプロセスです。例えば、軸対称ホイールの精密製造が可能なため、自動車産業がこのプロセスのトップユーザーです。
ダイカストサービスにアウトソーシングする前に、プロセスについて自分で知っておくことが重要です。したがって、この記事では低圧ダイカスト、その仕組み、利点と欠点、使用可能なその他の代替案を紹介します。
低圧ダイカストとは?
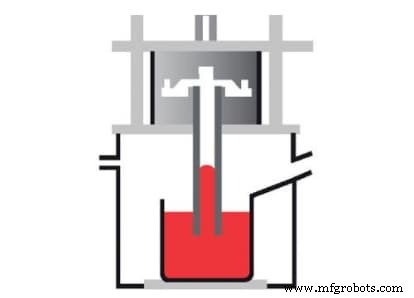
LPDCは、溶融金属を低圧でダイカスト金型に充填するプロセスです。収縮相(凝固)中にダイキャビティが継続的に充填されるため、高精度です。これは体積減少を補償することを意味します。その他の特性には、酸化物形成と気孔の低減、上から下までの溶融金属の優れた一貫性が含まれます。
低圧ダイカストの仕組み
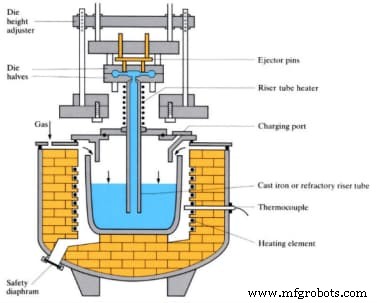
低圧ダイカストは、重力ではなく通常20〜100kPa(2.9〜14.5psi)の低圧を使用してダイを充填します。従来のダイカストプロセスとは異なり、独自のセットアップを持ち、いくつかの装置を使用します。以下は、必要なセットアップと装置の図解です。
プロセスは、金属合金を溶かして鋳造温度に持っていく溶解炉から始まります。例えば、アルミニウムの鋳造温度は710〜720℃です。
溶融金属は、金型下の保持炉に移動し、鋳造温度で液体を維持しながら容器として機能します。
低圧により、溶融金属がライザーチューブを通って金型に押し込まれます。液体金属は、ダイキャビティ内で溶融金属が凝固するまで一定圧力で移動します。
凝固すると圧力が解放され、残りの溶融金属がライザーチューブを通って保持炉に戻りリサイクルされます。最後に、金型が冷却されると鋳造品を容易に取り出せます。
低圧ダイカストの利点
LPDCには多くの利点があり、いくつかの業界で適用可能なダイカスト方法となっています。以下にいくつかの利点を示します。
・高精度
このプロセスで作られる部品は高精度です。これは凝固中に低圧が維持されるためです。したがって、溶融金属が凝固するにつれて体積収縮を補償しながら、ダイキャビティが継続的に充填されます。高精度のため、ホイールのような軸対称部品の製造に最適な方法です。
・高純度鋳造品を形成
不純物の原因となるスラグがほとんどないため、鋳造品は高純度です。スラグレベルが低いのは、鋳造機のセットアップによるものです。一般的に、スラグは溶融金属の表面にあります。しかし、ライザーチューブが保持炉の下部まで伸びているため、キャビティに押し出される液体金属にはスラグが含まれません。したがって、高純度鋳造が可能です。また、低圧プロセスであるため、スラグが金型に入る可能性は低いです。
さらに、安定した充填プロセスにより溶融金属の酸化が起こりません。安定性により、プロセス中の溶融金属の転落、衝撃、飛散が減少または排除されます。したがって、鋳造品の純度に影響を与える酸化スラグの形成がありません。
・良好な成形性
低圧充填により、液体金属の流動性が向上するため良好な成形性が得られます。したがって、このプロセスで作られる鋳造品は明確な輪郭と滑らかな表面を持ちます。一般的に、高い成形性により複雑な形状の鋳造部品の製造に最適です。
・結晶化
鋳造品が圧力下で凝固するため、結晶化して緻密な構造を形成できます。したがって、このプロセスで作られる鋳造品は堅実で、優れた強度値を必要とする部品の製造に適しています。
低圧ダイカストの欠点
低圧ダイカストプロセスは精密な結果を達成するのに最適ですが、欠点もあります。
・鋳造サイクルが遅い
一つの欠点は、低圧のためサイクルが遅いことです。したがって、製造可能な部品数が少なく、部品コストが高くなります。
・金属部品の浸食
装置の金属部品が溶融金属と接触することで、浸食されたアルミニウム鋳造形態が発生する可能性があります。これは特に大規模製造セットアップでは高いメンテナンスコストにつながります。また、装置金属部品の成分が液体金属に入り込み、性能に影響を与える可能性があります。
・薄肉部品の製造に不向き
このプロセスで製造可能な鋳造品の最小壁厚は約3mmです。したがって、高圧ダイカストよりも薄肉部品の製造には不向きです。
RapidDirect:低圧ダイカストのパートナー
プロジェクトが精度、高純度鋳造、優れた材料特性を必要とする場合、低圧鋳造プロセスはリストのトップにあるべきです。鋳造サイクルが遅いものの、プロジェクトに最適なプロセスを選択するには経験と知識が必要です。早期に専門家のアドバイスを得るのが良いでしょう。
製造ニーズについてはRapidDirectにお問い合わせください。強力なエンジニアリングチームとプラントで、低圧ダイカストサービスを含むCNC加工、3Dプリント、板金加工など幅広い製造サービスを提供し、お客様の要件を満たします。
設計ファイルをアップロードして今すぐ見積もりを依頼するか、ダイカストガイドをご覧ください。ダイカスト技術のプロセス、材料、表面仕上げ、用途、コストなどより広範な情報を提供しています。
低圧ダイカスト vs 高圧ダイカスト
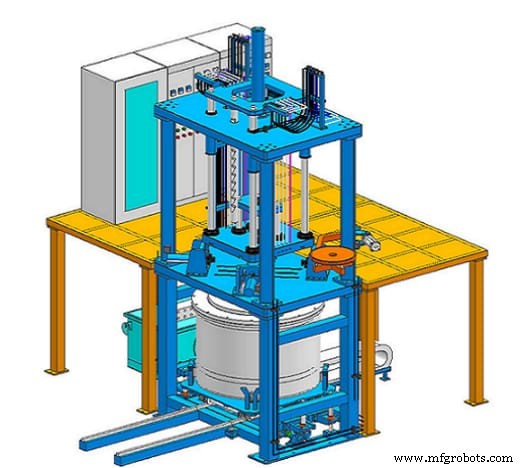
低圧と高圧ダイカストは、部品複雑性、部品数、製造予算に応じて異なるシナリオで適用可能です。以下は、両者の違いと低圧ダイカストの高圧ダイカストに対する利点の明確化です。
・サイクルタイム
低圧ダイカストの圧力範囲は約0.7〜1 barです。一方、高圧ダイカストは高圧(しばしば1,000 bar以上)を伴います。
その結果、低圧ダイカストは高圧ダイカストよりサイクルタイムが長くなります。これは、後者が軽金属鋳造の約50%を占め、前者の20%を大きく上回っていることからも明らかです。
・部品強度
低圧鋳造で作られる部品は、長時間一定圧力下で凝固し緻密な構造を形成するため、高い強度値を持ちます。高圧で作られる部品も良好な強度値を持ちます。しかし、圧力が高く時間が短いため、低圧で作られる部品の強度と比較することはできません。
・鋳造品質
低圧で作られる鋳造品は、高圧鋳造より高品質です。これは、収縮による体積減少が、凝固までダイキャビティへの溶融金属の継続的な注入によって補われるためです。
また、スラグ量が少なく気孔がないため、これらの鋳造品はより純粋です。これは、高圧鋳造では高圧により気孔が生じ、スラグがダイキャビティに注入される可能性があることとは異なります。
・コスト
高圧ダイカストは、必要な機械のため運用コストと投資コストが低圧ダイカストより高くなります。しかし、サイクルタイムが速いため部品コストは低くなります。
・壁厚
低圧鋳造は厚肉部品の製造に最適です。しかし、薄肉部品には不向きです(3mm未満の厚さには不適)。一方、高圧鋳造は薄肉部品を製造できます(0.40mm未満)。
低圧ダイカストの代替案
多くの利点があるものの、特定の条件下では低圧鋳造の使用が制限される場合があります。したがって、プロセスのいくつかの代替案と、それらが低圧鋳造プロセスとどう比較されるかを紹介しました。
・重力鋳造
重力ダイカストは、永久金型鋳造プロセスとしても知られ、重力を利用して溶融金属を金型に充填するプロセスです。アルミニウム、銅、マグネシウム、亜鉛などの非鉄材料合金に適しています。
低圧鋳造に対する重力鋳造の利点の一つは、互換性材料の幅広さです。これは、後者がアルミニウム合金の加工でより人気があることとは異なります。したがって、「アルミニウム低圧ダイカスト」と呼ばれる所以です。
・インベストメント鋳造(精密鋳造)
インベストメント鋳造または精密鋳造は、ロストワックス鋳造と呼ばれる古いプロセスに基づいています。プロセスは、射出成形 や3Dプリントなどのプロセスで最終製品の形状のワックスパターンを作ることから始まります。
ワックスをセラミックスラリーに浸し、厚みを制御して金型を形成します。ワックスを凝固させると、金型を予熱しワックスを除去して金属ケーシングを作ります。その後、溶融金属を金型に注入し、適切な手順を踏みます。
インベストメント鋳造は、ワックスパターンが3Dプリントなどの精密製造プロセスから来るため、低圧鋳造より高精度です。また、セラミックは膨張しません。
・砂型鋳造
砂型鋳造は、ファウンドリと呼ばれる専門工場で使用される最も一般的な金属鋳造プロセスです。伝統的なプロセスは、砂、粘土、水で金型を作り、溶融金属を注入し、完了時に金型を壊して取り出すものです。ダイカスト vs 砂型鋳造 の比較は、主に扱う金属の種類に基づきます。高温金属で作業したい場合、砂型鋳造が低圧鋳造を上回ります。
結論
低圧ダイカストは、比較的低い過圧で溶融金属(主にアルミニウム)をダイに注入するプロセスです。サイクルタイムは短く、複雑な形状の鋳造品製造に高精度で、優れた材料特性を持つ高純度鋳造を提供するため、多くの業界でトッププロセスとなっています。この記事では、その仕組み、利点と欠点、使用可能なその他の代替案を紹介しました。
プロセスについてご質問がありましたら、RapidDirectまでご連絡ください。設計をアップロードして今すぐ見積もりを取得し、弊社がどのようにダイカストニーズをサポートできるかご確認ください。
よくある質問(FAQ)
なぜアルミニウムはダイカストに適していますか?アルミニウムは軽量であるため、ダイカストで最も一般的な材料です。軽量でありながら、アルミニウム鋳造品は高い引張強度を持ちます。また、アルミニウム鋳造品にはより多くの表面仕上げオプションがあります。したがって、他の非鉄材料よりも美観に優れた材料です。
圧力ダイカストの種類は何ですか?圧力ダイカストには高圧ダイカストと低圧ダイカストの2種類があります。両プロセスはセットアップが似ています。しかし、プロセスと特性が異なるため、異なるシナリオで適用されます。
高圧鋳造は鋳造サイクルが高いため用途が広いです。しかし、低圧鋳造はより高精度で、軸対称部品の製造に適しています。
産業技術