



研削加工における振動起因ウェービネス対策:コンタクトレングスフィルタリングの活用
量産研削作業において、部品表面のウェービネス(うねり)は、機械やプロセスに振動問題が発生した兆候です。この影響は検査工程で見つかるか、ラッピング・研磨工程があれば、波紋除去に要する時間増大として現れます。Norton砥石で知られるSaint-Gobain Abrasivesによれば、この時点で現場はほぼ必ず、プロセスへの簡単な変更で振動問題を解決しようとします。そしてその簡単な変更が、意外と良いアプローチになることがあります。
確かに、表面のうねり(チャッターマークとも呼ばれる)は適切な対策を示唆することがあります。例えば平面研削盤で加工された部品では、振動周波数(回/分)=送り速度(インチ/分)÷ 連続するチャッターマーク間距離(インチ)という関係で求められます。この振動周波数を算出し、それが砥石主軸回転数と一致すれば、砥石、砥石フランジ、または研削主軸が原因の可能性が高いです。砥石交換、フランジボルト締め付け、または回転数変更だけで、振動問題が解決または抑制されることがあります。
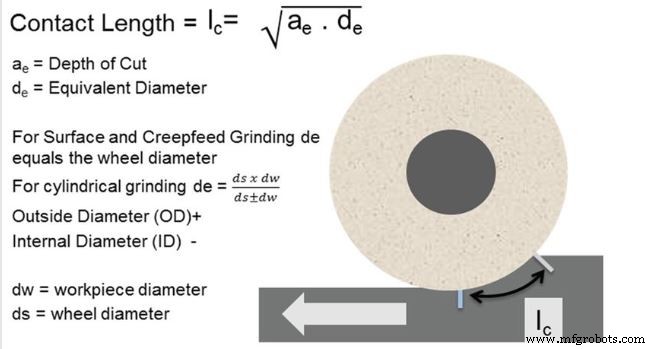 コンタクトレングスフィルタリングのための接触長計算方法。
しかし、機械の他部位やシステム固有振動数に関わるケースでは、簡単な対処では不十分です。こうした場合、振動をワークに伝達している劣化機械要素を特定・修理するために機械を整備するのが最善です。しかし整備には時間がかかり、機械を生産から外すことになります。短期的には生産を継続しなければならない現場向けに、研究者たちは生産性を損なわず、機械を止めずに振動の影響を克服するプロセスを実証しています。
以下は、Saint-Gobainコーポレートアプリケーションエンジニアのジョン・ヘイガン氏とマーク・マーティン氏による「コンタクトレングスフィルタリング」と呼ばれる技術に関する論文から導かれた内容です。ワーク送り速度を下げながら切り込み深さを増やすことで、激しい振動の影響を排除しつつ、全体的な生産性(材料除去率)を変えずに維持できます。
大きな砥石対ワーク比率
コンタクトレングスフィルタリングの狙いは、砥石-ワーク接触長を、振動の影響を受ける表面波長に対して非常に大きくすることです。前者が後者に対して十分大きければ、振動が継続していても、砥石が振動起因のワーク表面の山を効果的に除去し、表面を平滑化できます。切り込み深さを送り速度低下倍率と同じ倍率で増やせば、材料除去率(したがって生産性)を維持できます。
切り込み深さが接触長を制御します。明らかに、接触長の増大は材料焼け、ワークたわみ等の悪影響を避ける範囲内で行う必要があります。砥石切り込み深さを標準切削条件より重くしつつ、これら悪影響を回避するレベルまで上げます。
一方、送り速度(ワーク速度)は部品に刻まれる振動マークの波長を制御します。ワーク速度を遅くすれば波長は短くなります。
コンタクトレングスフィルタリングで平滑な表面が得られる条件は、砥石-ワーク接触長の2倍がチャッター(表面うねり)波長を超える時です。すなわち、チャッター振幅低減に必要な条件は……
2 × 接触長 (lc) ≥ チャッター波長 (λchatter)
……ここで上記2式が接触長 (lc) とチャッター波長 (λchatter) を定義します。
研究者らによれば、この手法が常に機能するわけではありません。全てのプロセスで振動波長を十分下げたり、接触長を十分上げたりできるとは限りません。そんな場合、最終的に必要なのは振動の根本原因を特定・修正するために時間をかけること、すなわち本来やるべき対応だけが残ります。サイドバーで、極端な振動下でもコンタクトレングスフィルタリングが平滑加工に有効だった事例を参照してください。
本記事はModern Machine Shop編集長ピーター・ゼリンスキー氏執筆、2018年12月号掲載。許可を得て再掲載。
産業技術