



表面仕上げのマスター:測定・分析と性能への影響
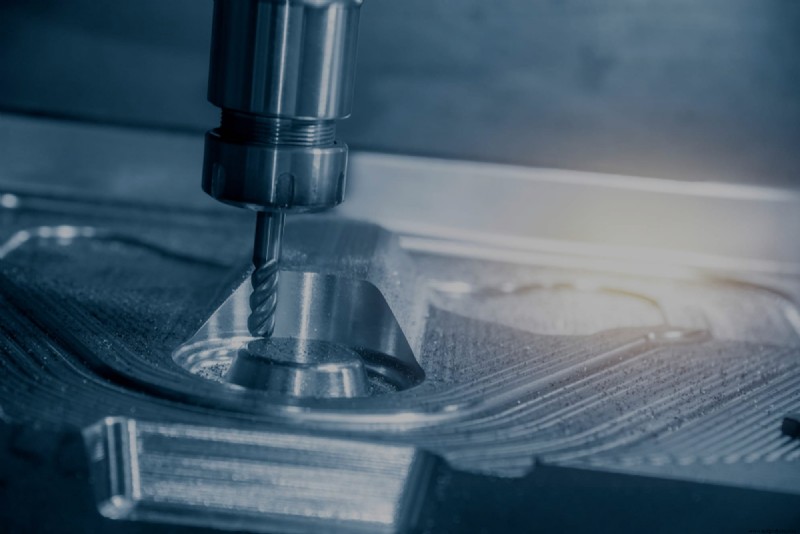
表面仕上げとは、表面の全体的なテクスチャを測定するもので、レイ(加工痕方向)、ウェービネス(うねり)、ラフネス(粗さ)の3要素で構成されます。レイは製造プロセス自体によって生じる表面の支配的なパターン、ウェービネスは表面仕上げの周期的な変動、ラフネスは表面プロファイルの相対的な滑らかさの計算値です。
表面仕上げは見た目だけでなく、部品が最終使用環境でどう反応し、どう性能を発揮するかを決定づけることが多々あります。粗い表面仕上げは摩耗を招きやすく、用途によっては亀裂や腐食の温床になります。一方、傷や欠陥を隠す効果が、完全に滑らかな仕上げより高い場合もあります。
ラフネスは表面仕上げの要素の中で最も一般的に参照されます。実際、多くの機械技師が「表面仕上げ」と言うとき、実質的に「表面粗さ」を指しています。本記事では、「表面仕上げ」をラフネスを含む(ただしそれに限定されない)包括的な用語として使用し、表面仕上げの測定方法について説明します。
表面仕上げの測定方法
表面仕上げは、直接測定(接触式)、非接触式、比較式、インプロセス式など、複数の方法で測定できます。
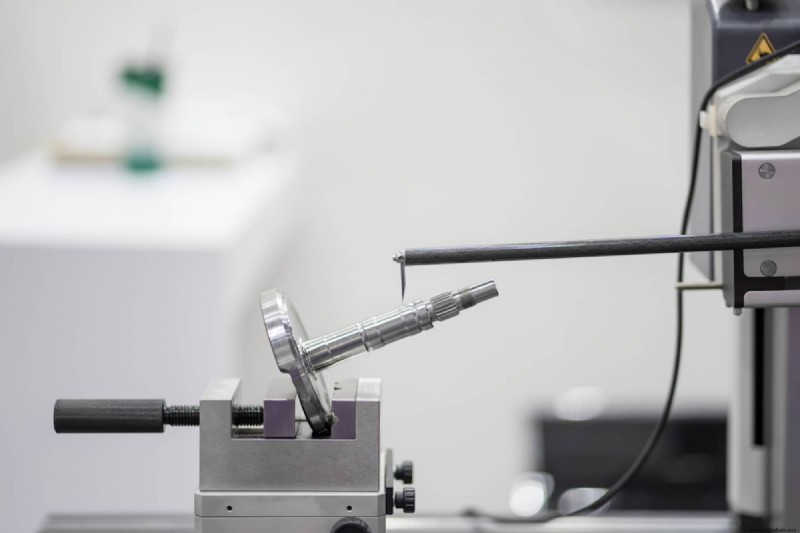
直接測定(接触式)は、レコードプレーヤーの針のようなスタイラスを用いて、表面の粗さパラメータのプロファイルを作成することで物理的に表面仕上げを測定します。非接触式は、このスタイラスを光学センサー・光源や超音波パルスに置き換えたものです。
比較式は、同じ設備やプロセスで表面仕上げサンプルを作製し、目視や触覚で検証する手法です。粗さパラメータの概算でよい場合に有用ですが、微細なディテールや厳しい公差の検証には不向きです。インプロセス式は、マシンビジョン、磁気インダクタンス、超音波などの技術を用いて、生産工程中に比較粗さパラメータを求める方法です。
表面粗さ測定に特化すると、プロファイリング(輪郭測定)、エリア(面)測定、顕微鏡測定の3つの主要手法があります。プロファイリングは高分解能スキャンプローブで部品表面を測定します。エリア測定は、光学的・超音波散乱などで表面の一領域を測定し、統計モデルで部品全体の表面トポロジーを推定します。
電子顕微鏡手法では表面仕上げを微細に観察できますが、視野が狭いという制約があります。電子顕微鏡のスケールでは一度にごく小さな領域しか観察できず、平均粗さパラメータを得るには複数回のスキャンが必要です。
表面粗さチャートの理解
表面仕上げチャートを初めて見ると、見慣れない略語が並んでいて戸惑うでしょう。ここでは、最も一般的な3つの表面粗さ記号とパラメータを紹介します。
- Ra:最も広く使われる表面仕上げ指標で、部品の平均表面粗さを表します。Raは粗さプロファイルの平均線からの偏差を測定します。Raチャートは通常絶対値用ですが、表面トポロジーの定義・評価・再現において欠点もあり、他のパラメータが不可欠になります。Raは主に米国で使用されます。
- Rmax:表面の山と谷の垂直距離を測定し、Raチャートでは検出しにくいバリ、傷、異常の検出に適しています。
- Rz:表面プロファイルの平均最大高さを測定します。表面全体で最大の5つの山谷差の平均値から計算されます。Raは極値に鈍感で不正確な測定になり得ますが、Rzはその誤差を一部排除できます。Rzは国際的に広く用いられます。
表面仕上げチャートは通常、マイクロメートルまたはマイクロインチで表され、数値が小さいほど仕上げが細かいことを意味します。いくつかの数値を実用的に解説します。
- マイクロメートル値12.5(マイクロインチ500):荒い低グレード仕上げ。粗い送りと深い切り込みによるものと思われます。
- マイクロメートル値3.2(マイクロインチ125):部品に推奨される最も荒い仕上げ。高応力、高荷重、振動に耐える部品に用いられます。
- マイクロメートル値0.8(マイクロインチ32):高グレード機械加工仕上げ。厳密な条件管理が必要ですが、円筒研削、センタレス研削、平面研削で比較的容易に達成可能。連続運動や重負荷のない部品に最適です。
詳細は完全な表面仕上げチャートを参照してください。
適切な製造パートナーで適切な表面仕上げを実現
適切な表面仕上げを実現することは、部品を顧客にとって美しく見せるだけでなく、部品が意図通りに機能することを保証することにもつながります。表面粗さは多様な方法で測定できますが、本記事で紹介した手法は表面仕上げ測定方法の一般的な概観に過ぎません。
このテーマはすぐに複雑になりますが、それこそがFast Radiusの専門家が存在する理由です。部品設計から後処理・表面仕上げまで、当社のエンジニアチームがお客様の部品にとって最良の結果を達成できるよう支援します。
産業技術
- ネジとボルトの違い:種類、用途、選び方のポイント
- パワートレインとドライブトレインの違い|構成部品と役割を図解
- ホイールバランス調整とホイールアライメント調整の違い|費用・所要時間・効果を比較
- 表面仕上げ(表面テクスチャー)完全ガイド:単位、記号、実用チャート
- 適切なPCB表面処理の選び方:HASL、OSP、ENIGを徹底解説
- CNCスイス型旋盤部品における精密表面仕上げの実現
- 強度試験の基礎:重要部品の材料限界を測定する
- 表面粗さマスター:測定と機能の包括ガイド
- インベストメント鋳造で優れた表面仕上げを実現
- 標準機械加工表面仕上げの理解:定義、重要性、ベストプラクティス
- サイクルタイムと表面仕上げの両立:生産性と品質の最適化