



表面研削の理解:種類、特徴、用途
表面研削は、回転する研削ホイールを使用して材料の表面を滑らかにし、金属または非金属材料の表面を滑らかにし、より洗練された外観にする仕上げプロセスです。
研削ホイールの表面で最も一般的に使用される研磨材には、アルミナ、炭化ケイ素、ダイヤモンド、立方晶窒化ホウ素(CBN)が含まれます。
表面研削の種類
表面研削盤とワークテーブルの構造的特徴と構成に基づいて、表面研削盤は4つのタイプに分類されます:横軸往復テーブル表面研削、横軸回転テーブル表面研削、縦軸往復テーブル表面研削、縦軸回転テーブル表面研削。
横軸往復テーブル表面研削
ワークピースは長方形電磁チャックによってワークテーブルに吸着またはクランプされ、縦方向に往復運動します。研削ホイールキャリッジは、スライドベースの燕尾ガイドレールに沿って横方向に断続的な送り運動を行えます。スライドベースはコラムのガイドレールに沿って垂直方向に断続的な送り運動を行え、ワークピースは研削ホイールの周りで高い研削精度で研削されます。
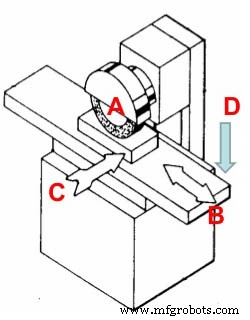
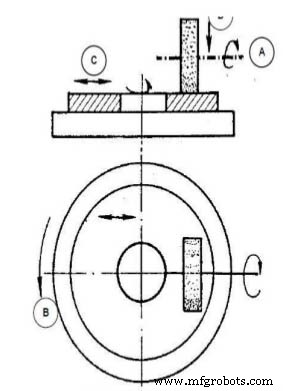
横軸回転テーブル表面研削
研削ホイールの主軸は水平で、ワークテーブルは円形電磁チャックであり、研削ホイールの円周面で表面を研削します。研削時、円形電磁チャックがワークピースを吸着し、一定速度で回転します。研削ホイールは高速回転に加えて、円形テーブルの外縁と中心の間を往復し、研削送りを完了します。各往復または各反転後、研削ホイールはワークピースに垂直方向に送り、ワークピースが必要なサイズに研削されるまで続きます。ワークテーブルが連続回転するため研削効率は高いですが、段付き面などの複雑な平面を研削することはできません。
薄い円形ワークピースの研削に使用され、ワークテーブル上で厚みの異なる環状ワークピースを研削することもできます。
縦軸往復テーブル表面研削
研削ホイールの主軸はワークテーブルに垂直です。ワークテーブルは長方形電磁チャックで、研削ホイールの端面で平面を研削します。このタイプの研削盤はシンプルな平面部品のみを研削できます。研削ホイールの直径がワークテーブルの幅より大きいため、研削ホイールは横方向の送り運動を必要とせず、研削効率は高くなります。
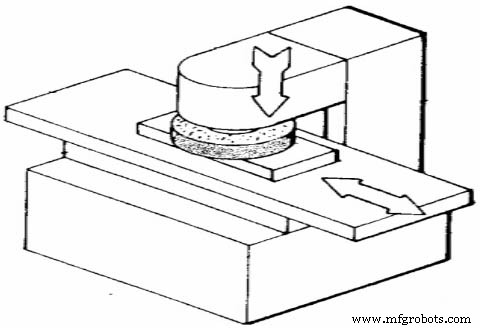
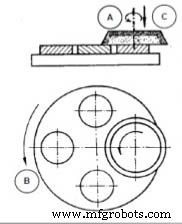
縦軸回転テーブル表面研削
研削ホイールの主軸はワークテーブルに垂直です。ワークテーブルは円形電磁チャックです。研削ホイールの端面で平面を研削します。研削時、円形ワークテーブルが一定速度で回転し、研削ホイールが高速回転し垂直方向に送ります。ワークピースの積み下ろしを容易にするため、円形テーブルをベッドレールに沿って縦方向に移動させることもできます。
研削ホイールの作業面に応じて、表面研削は3つのタイプに分類できます:周面研削、端面研削、周面端面研削。
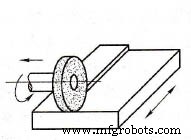
周面研削:
円周研削とも呼ばれ、研削ホイールの円周面を使用して研削します。横軸表面研削盤はこの形式に属します。
端面研削:
研削ホイールの端面で研削します。縦軸表面研削盤はこの形式に属します。
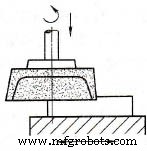
周面端面研削:
研削ホイールの円周面と端面を同時に使用して研削します。段付き面を研削する際、段が深くない場合、横軸長方形テーブル表面研削盤で周面端面研削用の研削ホイールを使用できます。
表面研削の特徴
表面研削の形式は異なり、その特徴も異なります。
1. 周面研削の特徴
加熱によるワークピースの変形を減らすことができ、ワークピースの研削精度向上に有利です。さまざまなワークピースの平面精密研削に適し、平坦度誤差を0.01〜0.02mm/1000mm以内に制御でき、表面粗さはRa0.8〜0.2μmに達します。しかし、断続的な横送りでワークピース表面の研削を完了する際、研削していないときがあるため、生産効率は低いです。
2. 端面研削の特徴
曲げ変形が小さく、剛性が良く、より大きな研削量を選択できます。生産効率が高い。ワークピースは熱変形と焼けを起こしやすいです。研削精度が低く形状がシンプルなワークピースにのみ適しています。端面研削の品質を向上させるには、以下の対策を採用できます:
- 粒度が粗く硬度が柔らかいレジンボンド研削ホイールを選択する。
- 研削時に十分な切削液を供給する。
- インサートホイールで研削する。
- 研削ホイールの端面を内側円錐中心にトリミングし、研削ホイールとワークピースを線接触させるか、研削ヘッドをわずかな角度に調整して研削ホイールとワークピースの接触を減らし、放熱条件を改善する。
3. 周面端面研削の特徴
研削量は大きすぎないようにする必要があります。
弊社の研削システムは、表面仕上げを0.2〜0.025Ra、公差を0.002mmまで達成できます。詳細な公差と表面仕上げは、部品と研削ホイールの両方の材料タイプによって異なる場合があります。今すぐお問い合わせください
製造プロセス